Penekan kuasa mata tunggal jenis terbuka memacu slaidnya dari satu sambungan di tengah, yang memastikan mesin mudah dan menjimatkan untuk kerja ringan, manakala penekan kuasa dua mata jenis terbuka memacu slaid dari dua sambungan yang dijarakkan merentasi lebarnya, yang meningkatkan keseimbangan beban, keselarian dan toleransi pada die yang lebih luas. . Penekan titik tunggal biasanya dipilih untuk pengosongan kecil, penusukan, dan cahaya membentuk sehingga kira-kira 100 tan, manakala penekan titik berganda biasanya ditentukan untuk bahagian yang lebih besar dan daya daripada kira-kira 100 tan sehingga kira-kira 300 tan. .
Bagi pembeli dan jurutera loji, keputusan praktikal terletak pada tiga soalan: berapa besar dadu, sejauh mana daya dari pusat gelongsor, dan betapa ketatnya toleransi yang diperlukan. Penekan titik tunggal selalunya merupakan pilihan yang tepat apabila bahagiannya kecil dan berpusat, manakala penekan titik berkembar adalah lebih selamat dan lebih tepat sebaik sahaja dadu membesar atau kerja berada di luar tengah.
Pemacu pusat, kos lebih rendah, beban berpusat sahaja
Dua pemacu, keseimbangan dan ketepatan yang lebih baik
Kedua-duanya menggunakan bingkai C terbuka atau celah
Beban sipi menyebabkan kecondongan dan kehausan
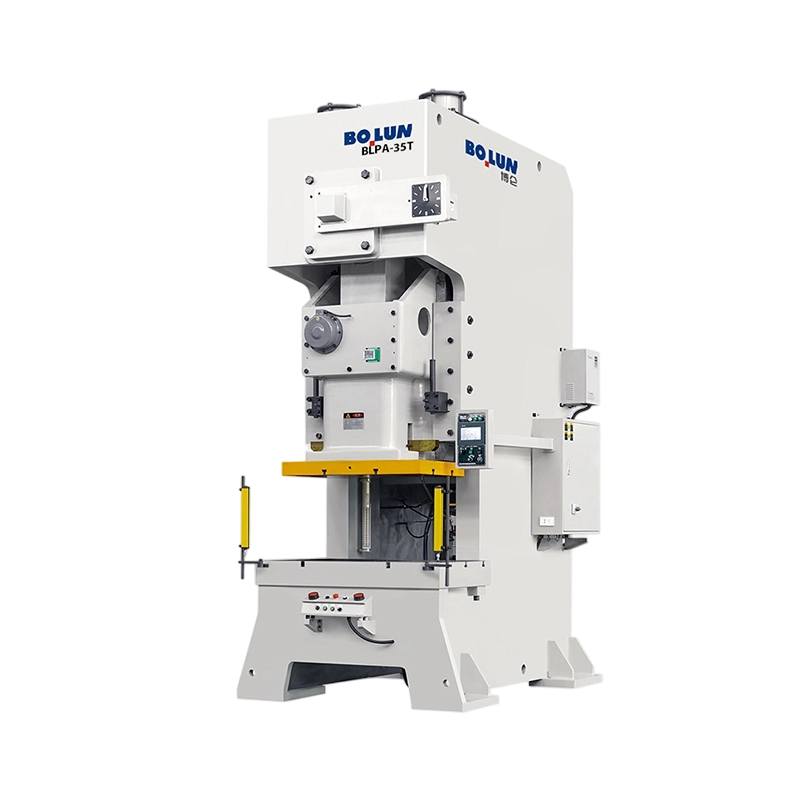
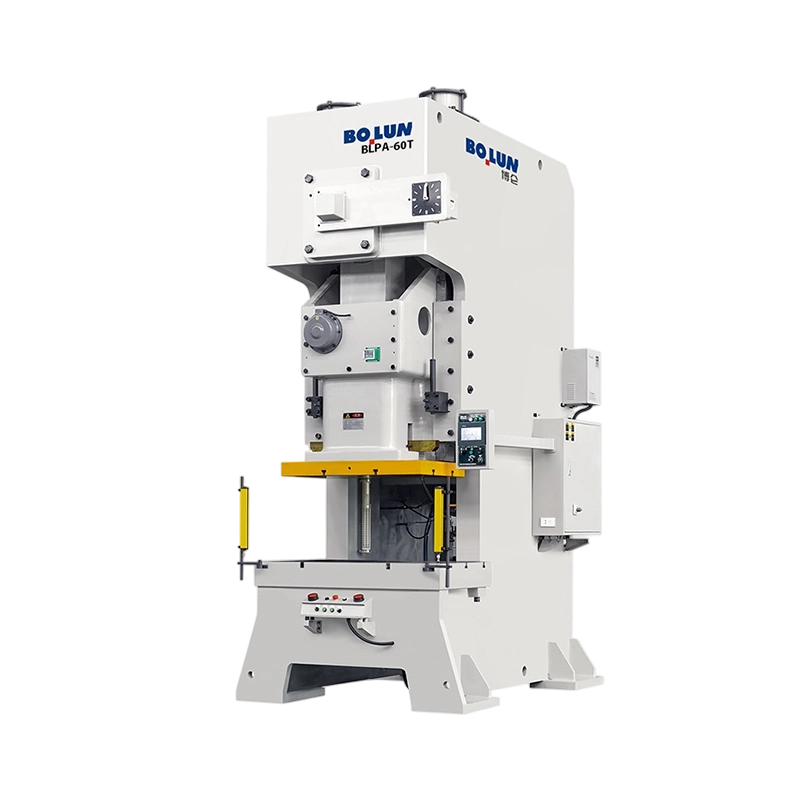
An mesin penekan kuasa jenis terbuka menggunakan bingkai berbentuk C yang terbuka pada tiga sisi, membolehkan akses mudah ke kawasan cetakan, dan kedua-dua versi titik tunggal dan dua titik berkongsi falsafah bingkai ini sambil berbeza dalam cara slaid didorong .
Tekak terbuka membolehkan pengendali dan peralatan penyusuan mencapai acuan dari hadapan dan sisi. Ini berharga di kedai kerja dan loji bersaiz sederhana di mana perubahan mati kerap berlaku. Pertimbangannya ialah bingkai lebih melentur di bawah beban daripada reka bentuk tertutup, jadi susunan pemacu dan cara daya digunakan menjadi sangat penting.
Dalam kedua-dua reka bentuk, aci engkol atau sipi menukarkan putaran roda tenaga kepada pergerakan ke atas dan ke bawah gelongsor melalui satu atau lebih rod penyambung. Bilangan titik sambungan menentukan cara daya pembentukan mencapai slaid, dan faktor tunggal itu membentuk prestasi, kos dan kesesuaian setiap mesin.
The penekan kuasa satu titik jenis terbuka menghantar keseluruhan daya pembentukannya melalui satu titik sambungan, biasanya berhampiran garisan tengah gelongsor, jadi dadu mesti diselaraskan dengan tepat dengan titik itu untuk mengelakkan pemuatan tidak sekata .
Kerana hanya terdapat satu sambungan pemacu, reka bentuk titik tunggal mempunyai lebih sedikit bahagian bergerak, susunan aci engkol atau sipi yang lebih ringkas, dan kos pembuatan yang lebih rendah. Tugas penyelenggaraan adalah lebih sedikit, yang sesuai dengan loji dan kedai yang lebih kecil dengan kakitangan teknikal yang terhad.
Penekan titik tunggal mengendalikan bahagian kecil berpusat seperti terminal elektrik, kurungan kecil, pencuci, klip dan kerja menindik mudah. Apabila daya tertumpu berhampiran pusat gelongsor dan dadu adalah padat, mesin memberikan hasil yang konsisten pada harga yang kompetitif.
Apabila daya kerja berada jauh dari titik sambungan tunggal, slaid cenderung condong, dan kecondongan ini meningkat dengan jarak antara daya dan pusat pemacu. . Oleh itu, kerja di luar pusat boleh menyebabkan haus tidak sekata pada gib dan panduan dan menghasilkan bahagian yang berbeza dalam dimensi atau kerataan. Pereka bentuk mengurangkan kesan ini dengan mengekalkan dadu berpusat, menggunakan gib yang lebih besar, dan mengehadkan momen sipi yang diminta untuk dibawa oleh akhbar.
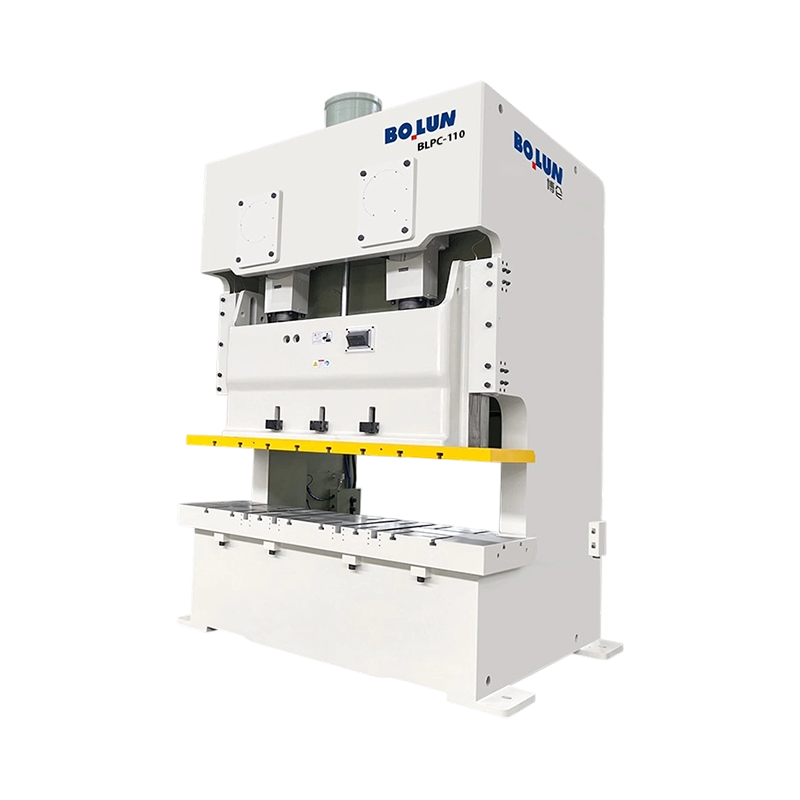
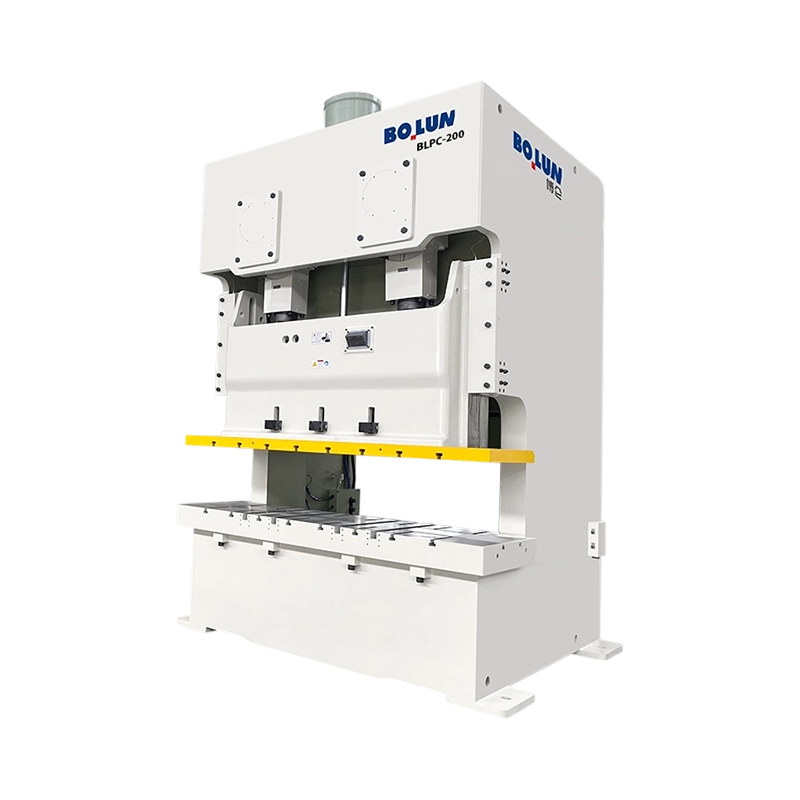
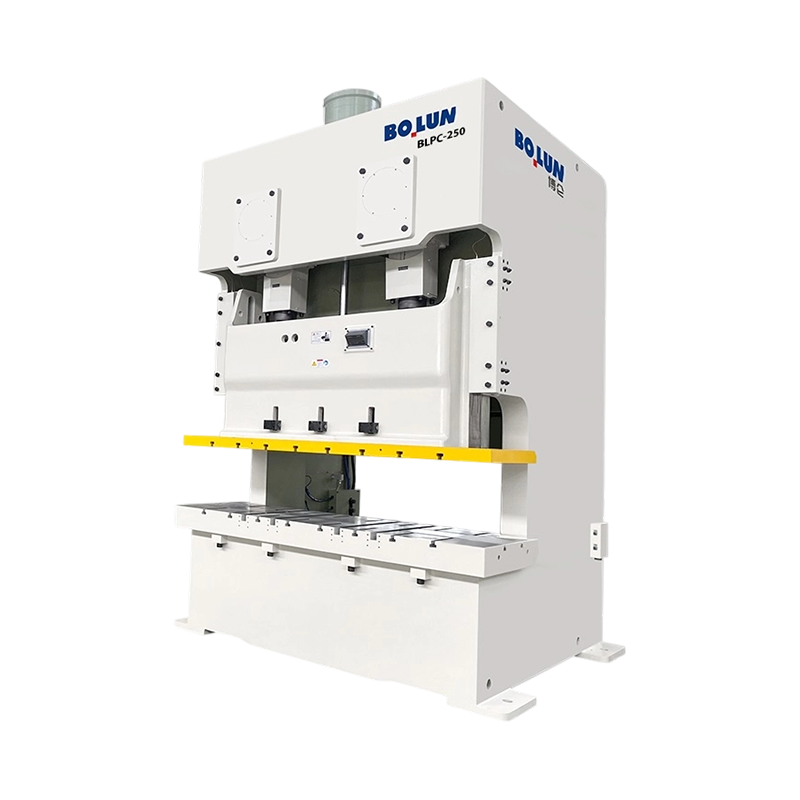
The tekan kuasa dua mata jenis terbuka memacu gelongsor dari dua titik sambungan dijarakkan merentasi lebarnya, jadi daya dikongsi antara mereka dan gelongsor kekal lebih paras di bawah beban .
Dua titik penyambung, sering didorong oleh aci engkol biasa atau dua aci sipi, mengagihkan beban merentasi lebar gelongsor. Susunan ini mengurangkan kecondongan apabila dadu lebar atau apabila daya tidak berpusat dengan sempurna. Ia juga meningkatkan keselarian antara slaid dan katil, yang menyokong toleransi bahagian yang lebih ketat.
Penekanan titik berganda sesuai dengan die yang lebih luas, garisan kosong yang lebih panjang, die progresif dengan berbilang stesen dan operasi membentuk yang meletakkan daya merentasi kawasan yang lebih luas. Pendakap automotif, bahagian perkakas dan pengecapan elektrik dengan berbilang ciri selalunya berfungsi dengan lebih andal pada mesin mata dua.
Sambungan pemacu kedua menambah komponen, keperluan penjajaran dan titik penyelenggaraan. Kos permulaan adalah lebih tinggi, dan persediaan memerlukan perhatian kepada kedua-dua titik sambungan supaya slaid kekal seimbang. Faedahnya ialah kestabilan yang lebih besar dan sampul surat yang lebih luas.
Perbandingan di bawah menyerlahkan pertukaran yang paling penting apabila memilih konfigurasi pemacu untuk penekan bingkai terbuka .
| Ciri | Akhbar Titik Tunggal | Tekan Dua Titik |
|---|---|---|
| Memandu sambungan | Satu sambungan pusat | Dua sambungan merentasi lebar |
| Jalur kapasiti biasa | Sehingga kira-kira 100 tan | Kira-kira 100 hingga 300 tan |
| Toleransi terhadap beban luar tengah | Rendah, condong dengan daya sipi | Bagus, perkongsian dimuatkan merentasi slaid |
| Paralelisme di bawah beban | Memerlukan pemusatan mati yang berhati-hati | Diselenggara dengan lebih baik di seluruh acuan yang lebih luas |
| Kos pembelian relatif | Lebih rendah | Lebih tinggi |
| Titik penyelenggaraan | Lebih sedikit komponen pemacu | Lebih banyak galas dan sambungan untuk diperiksa |
| Bahagian tipikal | Tempat kosong dan terminal berpusat kecil | Tanda kurung lebar dan die progresif |
Lokasi daya kerja relatif kepada sambungan pemacu menentukan sama ada slaid kekal paras, jadi memahami kedudukan beban adalah asas untuk memilih antara kedua-dua reka bentuk .
Apabila daya die dipusatkan pada titik sambungan, penekan titik tunggal berkelakuan hampir seperti mesin yang ideal, dengan ukuran haus dan bahagian yang stabil. Die kecil diletakkan dengan berhati-hati di garisan tengah adalah tempat yang menarik untuk reka bentuk ini.
Beban sipi mencipta momen yang cuba mencondongkan slaid. Sebagai contoh, dadu yang bahagian tepinya terletak 50 milimeter dari pusat pemacu pada satu penekan titik boleh menghasilkan kecondongan yang ketara yang kelihatan sebagai burr pada satu sisi bahagian. Penekanan titik berganda mengurangkan momen ini dengan membahagikan daya antara dua sambungan, jadi dadu yang sama selalunya berjalan dengan kurang herotan.
Rancang susun atur cetakan supaya pusat gabungan daya pemotongan terletak sedekat mungkin dengan pusat pemacu. Jika centroid tidak boleh dialihkan ke tengah, reka bentuk harus beralih ke arah mesin titik berganda atau menambah ciri panduan seperti gib yang lebih berat dan elemen die seimbang.
Pemilihan hendaklah berdasarkan bahagian, acuan dan keperluan toleransi dan bukannya pada harga sahaja, kerana konfigurasi pemacu yang tidak sepadan menyebabkan masalah berulang yang menelan belanja lebih daripada penjimatan awal. .
Ukur lebar dadu dan penyebaran stesen pemotongan atau pembentukan. Dai yang sempit dan berpusat serasi dengan mesin mata tunggal, manakala dau lebar dan alat progresif berbilang stesen biasanya memerlukan sokongan mata berganda.
Kira daya pengosongan atau pembentuk daripada perimeter, ketebalan bahan dan kekuatan ricih. Kekalkan margin kira-kira 20 peratus di bawah nilai tan untuk operasi biasa. Jika daya puncak adalah berhampiran kapasiti titik tunggal, penekan dua titik memberikan lebih banyak ruang untuk variasi.
Bahagian volum tinggi dengan toleransi yang ketat mendapat manfaat daripada kestabilan penekan dua titik, kerana keselarian dikekalkan lebih lama antara cek. Prototaip volum rendah atau kerja jangka pendek selalunya boleh dikendalikan secara ekonomi pada mesin titik tunggal.
Ton hanya menerangkan sebahagian daripada akhbar, jadi pembeli harus menilai strok, ketinggian penutup, saiz katil dan kapasiti tenaga bersama-sama dengan konfigurasi pemacu .
Pengilang menilai tonase pada jarak tertentu sebelum pusat mati bawah. Kerja membentuk yang memerlukan daya maksimum pada titik lejang yang berbeza mungkin melebihi kapasiti selamat, jadi titik penarafan harus sepadan dengan keperluan proses.
Panjang lejang hendaklah memuatkan bahagian terpanjang dan peralatan penyusuan, manakala ketinggian tutup mesti termasuk ketinggian set die dan sebarang susunan bahagian. Penekanan titik dua dengan bingkai yang lebih besar mungkin menawarkan lebih banyak pilihan ketinggian tutup untuk perkakas progresif.
| Spesifikasi | Mengapa Ia Penting | Soalan untuk Tanya Pembekal |
|---|---|---|
| Nilai tan dan titik penarafan | Menetapkan daya selamat maksimum | Pada jarak lejang manakah penilaian itu sah? |
| Beban sipi yang dibenarkan | Hadkan kerja pusat | Apakah momen maksimum untuk bingkai ini? |
| Spesifikasi selari slaid | Mengawal ketepatan bahagian | Apakah toleransi yang dijamin pada beban penuh? |
| Pukulan seminit | Kapasiti pengeluaran | Adakah kadar ini sah untuk tan terkadar? |
| Dimensi katil dan penyangga | Saiz die dan bilik pemasangan | Apakah saiz set die yang sesuai tanpa pengubahsuaian? |
Reka bentuk dadu dan konfigurasi pemacu mesti dipertimbangkan bersama, kerana dadu yang berprestasi baik pada satu mesin boleh menghasilkan bahagian yang buruk pada mesin lain .
Letakkan dadu supaya gabungan daya pemotongan jatuh dekat dengan pusat pemacu. Tiang pemandu dan sesendal hendaklah bersaiz untuk beban sisi yang dijangkakan, dan kasut die hendaklah cukup lebar untuk memastikan penebuk dan die sejajar di bawah slaid.
Mati progresif merebak kuasa merentasi beberapa stesen. Pada penekan dua titik, susun stesen supaya beban diagihkan sama rata antara dua titik sambungan. Beban stesen yang tidak sekata masih boleh menghasilkan kesan momen, jadi pengiraan daya perlu diperiksa untuk setiap stesen.
Sistem panduan yang lebih berat dan permukaan haus yang mengeras membantu mengawal ketidakjajaran pada kedua-dua reka bentuk. Pemeriksaan berkala pada tiang pemandu, sesendal dan permukaan gib memastikan acuan terus bergerak dengan lancar dan melindungi kualiti bahagian dalam jangka masa panjang.
Ketepatan persediaan menentukan sama ada konfigurasi mencapai prestasi reka bentuknya dan semakan penjajaran harus dibina dalam setiap perubahan cetakan .
Bersihkan kasut bolster dan die, letakkan dadu dengan tanda garis tengahnya, dan kepitkannya secara sekata dengan tork yang ditentukan. Tetapkan ketinggian tutup kepada spesifikasi dadu dan sahkan penutupan dengan tolok perasa sebelum berjalan pada kelajuan pengeluaran.
Periksa keselarian antara slaid dan katil menggunakan penunjuk dail di beberapa titik di seberang katil. Penekanan titik dua harus menunjukkan bacaan yang konsisten merentas lebar, manakala tekanan titik tunggal mungkin menunjukkan variasi yang lebih besar jika dadu berada di luar tengah. Catat bacaan untuk mengenal pasti hanyut dari semasa ke semasa.
Pada tekan dua titik, kedua-dua titik sambungan mesti terlibat secara konsisten. Periksa panjang rod penyambung, keadaan sesendal dan pemasaan pemacu supaya gelongsor tidak berpusing semasa lejang. Masa yang tidak konsisten muncul sebagai ciri bahagian yang tidak sekata dan bunyi yang tidak normal.
Permintaan penyelenggaraan berkembang dengan bilangan sambungan pemacu, jadi penekan dua titik memerlukan pemeriksaan yang lebih terancang daripada mesin titik tunggal .
Fokus pada galas sambungan pusat, kelegaan gib, keadaan klac dan brek, dan pelinciran aci engkol utama. Oleh kerana bebannya tertumpu, haus gib dan haus panduan harus kerap diperiksa apabila lari dari mati tengah.
Periksa kedua-dua galas sambungan, kedua-dua pemasangan rod penyambung, dan kedua-dua set gib. Periksa bahawa pelinciran mencapai setiap titik dan kedua-dua bahagian haus pada kadar yang sama. Haus yang tidak sekata antara sisi adalah tanda amaran awal bahawa penjajaran atau pemuatan die memerlukan perhatian.
Penekanan bingkai terbuka masih menimbulkan bahaya remuk dan belitan yang serius, dan sistem keselamatan mesti sepadan dengan konfigurasi pemacu dan kaedah penyusuan .
Gunakan pengadang tetap, pengadang berkunci, langsir cahaya atau peranti pengesan kehadiran yang menghalang kemasukan tangan semasa strok. Tekak terbuka mesti diuruskan dengan berhati-hati kerana ia menyediakan akses kepada bahaya dari beberapa arah.
Dua kawalan tangan menjauhkan kedua-dua tangan daripada die semasa strok. Ukur jarak berhenti dan masa berhenti dengan kerap, kerana haus brek mengubah nilai ini. Akhbar yang melampau boleh merosakkan perkakas dan membahayakan pengendali.
Operator dan kakitangan penyelenggaraan memerlukan latihan tentang pengendalian die, prosedur persediaan dan tagout lockout sebelum sebarang kerja dalaman. Ikuti keperluan pengawalan mesin yang digunakan di negara anda, seperti peraturan OSHA di Amerika Syarikat atau arahan Eropah yang berkaitan.
Aplikasi sebenar menunjukkan cara kedua-dua konfigurasi digunakan dalam pengeluaran harian, dan contoh di bawah mencerminkan amalan biasa dan bukannya model mesin tertentu .
Penekan titik tunggal kecil yang menjalankan acuan kosong berpusat boleh menghasilkan terminal pada kadar strok yang tinggi. Oleh kerana bahagiannya kecil dan daya berpusat dengan baik, reka bentuk titik tunggal memberikan output yang boleh dipercayai pada kos peralatan yang lebih rendah.
Kurungan yang lebih lebar dengan berbilang ciri tindikan dan pembentukan sering dijalankan pada tekanan dua titik. Beban yang dikongsi dan keselarian yang lebih baik membantu mengekalkan kedudukan lubang dan kerataan sepanjang pengeluaran yang lama.
Bahagian perkakas yang menggabungkan pengosongan dan lenturan pada kawasan cetakan yang luas kerap mendapat manfaat daripada mesin mata dua. Pengagihan daya yang konsisten mengurangkan variasi springback dan menambah baik pemasangan pemasangan.
Harga belian hanyalah sebahagian daripada keputusan dan jumlah kos pemilikan termasuk kadar sekerap, hayat mati, buruh penyelenggaraan dan masa henti. .
Untuk bahagian kecil berpusat, penekan titik tunggal boleh memberikan jumlah kos terendah, kerana pemacunya yang lebih mudah dan harga modal yang lebih rendah sesuai untuk jangka pendek dan kerumitan yang rendah. Simpanan hilang dengan cepat jika mati di luar pusat menyebabkan kehausan peralatan yang kerap atau awal.
Penekan mata berganda selalunya membayar balik melalui sekerap yang lebih rendah, hayat cetakan yang lebih lama dan aduan ketepatan yang lebih sedikit pada bahagian volum lebar atau tinggi. Harga pembeliannya yang lebih tinggi adalah wajar apabila pengeluaran berjalan lama dan keperluan toleransi adalah ketat.
Kebanyakan masalah berkaitan pemacu muncul sebagai bahagian tidak sekata, haus yang tidak normal atau bunyi bising, dan semakan berstruktur mencari punca lebih cepat daripada percubaan dan kesilapan .
Burr satu sisi selalunya menunjukkan kecondongan yang disebabkan oleh beban tengah pada satu titik penekan, atau selari tidak rata pada penekan dua titik. Periksa pemusatan die terlebih dahulu, kemudian sahkan keselarian dan kelegaan gib.
Haus yang lebih berat pada satu gib menunjukkan pemuatan sipi atau salah jajaran. Laraskan kedudukan mati, tetapkan semula kelegaan dan periksa permukaan pemandu. Menggantikan gib yang haus sebelum ia merosakkan gelongsor menghalang pembaikan yang mahal.
Ketukan boleh datang daripada sesendal sambungan yang haus, pengikat longgar atau perbezaan masa antara titik sambungan. Hentikan penekan, periksa setiap sambungan, dan sahkan kelegaan sesendal sebelum menyambung semula pengeluaran.
Soalan: Apakah penekan kuasa satu titik jenis terbuka?
Ia ialah penekan bingkai C terbuka yang memacu slaid dari satu titik sambungan berhampiran pusat, menawarkan pembinaan ringkas dan kos rendah untuk kerja tugas ringan berpusat .
Soalan: Apakah penekan kuasa dua mata jenis terbuka?
Ia ialah penekan bingkai terbuka yang memacu slaid dari dua titik sambungan merentasi lebarnya, berkongsi beban dan memperbaik keselarian pada dadu yang lebih luas.
Soalan: Mengapakah pemuatan di luar pusat menyebabkan masalah pada tekanan satu titik?
Daya luar pusat mencipta detik yang mencondongkan gelongsor, yang menyebabkan kehausan gib tidak sekata, gerinda pada satu sisi bahagian dan variasi dimensi .
Soalan: Apakah kapasiti yang biasanya dilindungi oleh penekan titik tunggal?
Penekan titik tunggal biasanya digunakan sehingga kira-kira 100 tan, bergantung pada saiz bingkai dan reka bentuk, dengan penarafan tepat ditakrifkan oleh pengilang.
Soalan: Bilakah penekan dua titik harus dipilih?
Pilih penekan mata berganda untuk acuan lebar, perkakas progresif, daya pusat mati, dan bahagian toleransi ketat yang dihasilkan dalam jangka masa panjang .
Soalan: Bagaimanakah bingkai terbuka mempengaruhi ketepatan?
Bingkai terbuka lebih melentur di bawah beban berbanding bingkai tertutup, jadi konfigurasi pemacu, pemusatan die dan pemeriksaan selari menjadi sangat penting untuk ketepatan.
Soalan: Bagaimanakah saya mengira daya yang diperlukan untuk operasi mengosongkan?
Darabkan perimeter potong dengan ketebalan bahan dan kekuatan ricih, kemudian tambah keperluan membentuk dan margin keselamatan kira-kira 20 peratus di bawah kapasiti terkadar .
Soalan: Apakah penyelenggaraan yang berbeza pada penekan dua titik?
Penekanan titik berganda memerlukan pemeriksaan pada kedua-dua galas sambungan, kedua-dua rod penyambung, dan kedua-dua set gib, serta pengesahan bahawa kedua-dua belah memakai pada kadar yang sama.
Soalan: Apakah yang menyebabkan burr sebelah pada bahagian yang dicop?
Burr satu sisi biasanya menghala ke condong dari luar muatan tengah atau keselarian yang tidak sekata, dan pembetulan bermula dengan memeriksa pemusatan die dan kelegaan gib.
Soalan: Adakah satu titik akhbar lebih murah untuk dimiliki?
Untuk bahagian kecil berpusat dengan susun atur cetakan yang berhati-hati, penekan titik tunggal selalunya mempunyai jumlah kos yang lebih rendah, tetapi kerja di luar pusat boleh memadamkan kelebihan itu melalui kehausan sekerap dan alatan .


Jawapan Ringkas: Jenis Bingkai Mana Yang Sesuai dengan Kerja Anda ...
Memahami Penekan Kuasa Mekanikal dan Fungsi Pentingnya A ...
Dua mesin penekan boleh membawa papan nama 200 tan dan masih menghasilkan ...
Seorang jurutera perkakas memetik program pendakap baharu dan menentukan m...
Mesin penekan kuasa dikelaskan dalam dua cara utama: mengikut pem...
Pembeli yang membandingkan mesin penekan celah terbuka 45 tan untuk garisa...
Hubungi Kami

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Jalan Linjiang Timur, Xiaren, Bandar Jinting, Bandar Shengzhou, Wilayah Zhejiang, China
sedia untuk Bermula?
Get in Touch

Sekarang!
ZHEJIANG BOLUN

