Dua mesin penekan boleh membawa papan nama 200 tan dan masih menghasilkan bahagian yang sangat berbeza. Kedai dadu yang memetik pendakap keluli lembut 2.5 mm pada penekan celah terbuka dan kemudian menjalankan alat yang sama pada penekan bingkai tertutup biasanya melihat perubahan dalam camber tepi, ketinggian burr merentasi lebar jalur dan kekerapan acuan perlu diasah. Nombor tonase tidak berubah. Apa yang berubah ialah berapa banyak bingkai bergerak di bawah beban.
Kesimpulan praktikal diutamakan: apabila toleransi bahagian adalah ketat, alat itu adalah acuan progresif, atau katil lebih lebar daripada kira-kira 1,200 mm, mesin penekan kuasa jenis tertutup biasanya merupakan titik permulaan yang betul. Perkara pertama yang perlu dirundingkan ialah kekakuan bingkai, ruang die yang boleh digunakan dan ciri pemacu, bukan tonase tajuk. Untuk menindik dan membentuk yang mudah dengan toleransi yang besar dan gegelung sempit, mesin penekan celah terbuka yang dibina dengan baik sering melakukan kerja dengan wang yang lebih murah dan memberikan akses yang lebih baik dari tiga bahagian.
Segala-galanya di bawah menerangkan di mana garis pemisah itu sebenarnya terletak, cara membaca helaian spesifikasi bingkai tertutup tanpa dikelirukan, dan butiran manakah yang menentukan sama ada mesin berfungsi dengan bersih selama lima belas tahun atau secara senyap-senyap menjadi punca pembaikan sekerap, masa henti dan mati.
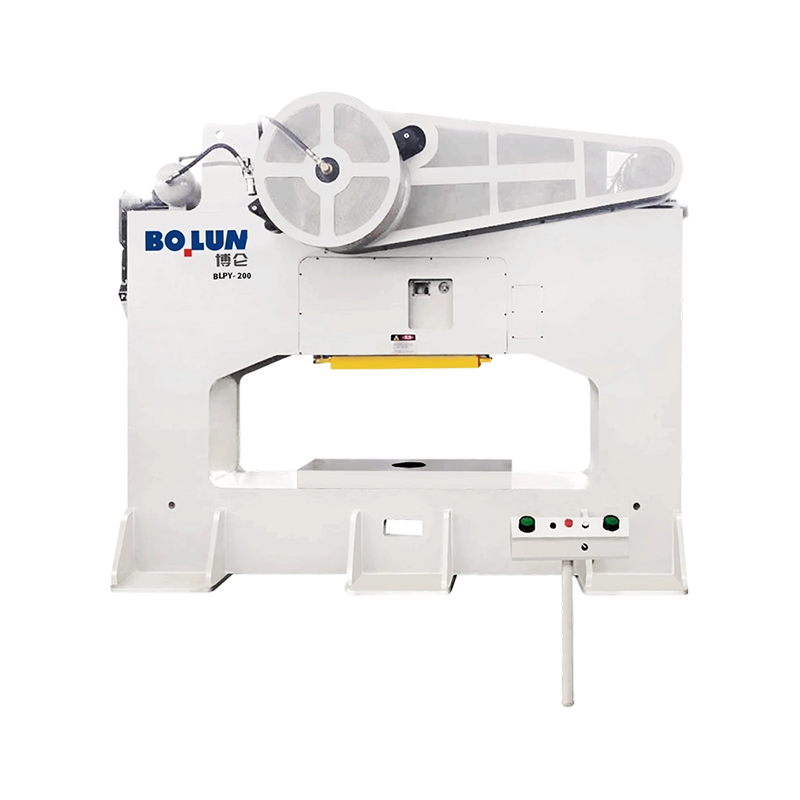
Bingkai akhbar ialah spring. Di bawah beban ia terbentang secara menegak dan, dalam reka bentuk jurang terbuka, ia juga berputar kerana laluan beban berbentuk C dan hanya disokong pada satu sisi. Regangan menegak boleh diurus; putaran sudut adalah apa yang merosakkan mati. Apabila gelongsor condong beberapa ratus milimeter melintasi katil, kelegaan pukulan hingga mati berhenti menjadi seragam. Kelegaan pemotongan dalam kepingan logam biasanya 5 hingga 8 peratus daripada ketebalan setiap sisi, jadi pada stok 1.5 mm tingkap yang boleh diterima adalah sekitar 0.075 hingga 0.12 mm. Bingkai yang berputar cukup untuk memakan separuh daripada tingkap itu di satu hujung katil dengan berkesan mengurangkan separuh hayat mati anda dan menolak ketinggian burr ke atas di sebelah itu.
Tekanan bingkai tertutup mengelilingi laluan beban dengan dua tegak dan mahkota, jadi daya bergerak melalui struktur simetri. Pesongan menegak masih wujud, tetapi pesongan sudut pada gelongsor jauh lebih kecil, dan keselarian gelongsor ke tolak kekal dalam toleransi merentasi lebar katil penuh. Dalam amalan, inilah yang membolehkan anda mencapai ketinggian burr yang konsisten, kerataan yang lebih baik pada bahagian yang dilukis, hayat pukulan dan mati yang lebih lama, dan keupayaan untuk menjalankan alat progresif dengan empat atau enam stesen memotong pada masa yang sama tanpa jalur berjalan ke sisi.
Pertukaran adalah akses. Dalam mesin bingkai tertutup, bahan biasanya masuk ke hadapan ke belakang, garis gegelung dan penyuap ditetapkan ke arah itu, dan akses sisi untuk pemuatan manual adalah terhad. Jika proses anda bergantung pada pengendali yang memuatkan dari tiga sisi, atau anda perlu menggantung bahagian yang panjang dari sisi alat, reka bentuk celah terbuka atau separa tertutup adalah jawapan yang lebih jujur. Perbandingan kami sendiri mengenai kedua-dua seni bina, penekan kuasa jenis terbuka berbanding jenis tertutup dijelaskan , meliputi geometri dengan lebih terperinci jika anda masih menimbang kedua-duanya.
| Faktor pemilihan | Akhbar celah terbuka | Penekan bingkai tertutup |
|---|---|---|
| Tingkah laku bingkai di bawah beban | Regangan menegak ditambah putaran sudut yang ketara bagi jurang | Regangan menegak terutamanya, ralat sudut kecil |
| Keselarian slaid untuk menguatkan | Perubahan dengan beban dan kedudukan beban | Dipegang rapat di seberang lebar katil |
| Toleransi beban luar pusat | Rendah; beban mesti kekal berhampiran pusat jurang | Sederhana hingga tinggi, terutamanya dengan slaid dua mata |
| Ketepatan bahagian dan konsistensi burr | Boleh diterima untuk kerja am | Lebih baik untuk toleransi yang ketat dan kerja progresif |
| Mati hidup | Lebih pendek di mana kecondongan adalah penting | Lebih lama kerana pelepasan kekal seragam |
| Akses pengendali dan mati | Cemerlang dari hadapan, kiri dan kanan | Depan dan belakang sahaja; akses sampingan dihadkan |
| Jalur tonase biasa | Kira-kira 10 hingga 250 tan | Kira-kira 60 hingga 1,000 tan dan ke atas |
| Ruang lantai untuk tonase yang sama | Jejak yang lebih besar berbanding kapasiti | Lebih padat setiap tan daya |
Bingkai tertutup tidak semuanya dibina dengan cara yang sama, dan pilihan pembinaan mempengaruhi pengangkutan, penyelenggaraan dan cara mesin berkelakuan selepas sepuluh tahun dikosongkan.
Bingkai monoblok dituang atau dibuat sebagai satu keping, atau dikimpal dan kemudian dilepaskan tekanan dan dimesin sebagai satu unit. Ia adalah pilihan paling tegar bagi setiap kilogram keluli, tidak mempunyai pra-tegasan untuk berehat, dan memberikan lengkung pesongan yang paling boleh diramal. Kekangannya ialah logistik: bingkai adalah item tunggal yang paling berat, ia biasanya memerlukan penghantaran rak rata atau pecah pukal dan bukannya bekas, dan pelan reka bentuk di kilang anda perlu diselesaikan sebelum pesanan pembelian, bukan selepas itu. Pembaikan selepas kemalangan juga lebih sukar kerana tiada batang pengikat untuk dikilap semula.
Bingkai batang pengikat are assembled from a crown, a bed and two or four uprights, clamped together by pre-stressed tie rods and nuts. The pre-stress is what makes the assembly stiff: the joint stays closed under working load because the rods were stretched at build time. This design ships in pieces, can be re-shimmed on site, and allows a frame repair without scrapping the whole structure. It also puts an obligation on the buyer: tie-rod pre-load must be checked periodically, nut tightness recorded, and the initial tension verified during installation. A tie-rod frame that has been assembled without correct pre-load will feel soft and will show it in die life.
Mesin separa tertutup mengekalkan lajur sisi tetapi membiarkan bahagian depan dan belakang lebih terbuka daripada bingkai tertutup penuh. Ia terletak di antara dua keluarga dan berguna di mana anda mahukan kekakuan yang lebih baik daripada penekan celah terbuka tetapi masih memerlukan akses hadapan yang murah untuk bahagian yang panjang atau janggal. Ia bukan pengganti bingkai tertutup sebenar dalam acuan progresif yang berjalan berhampiran tan ternilai.
Mana-mana pembinaan yang anda pilih, minta bahagian tunggal yang paling berat, titik angkat dan pusat graviti. Tiga nombor ini menentukan kapasiti kren anda, lebar pintu anda dan kos pemasangan anda, dan ia sering hilang daripada petikan yang hanya memfokuskan pada tonase dan saiz katil.
Bilangan titik sambungan slaid ialah keputusan laluan beban, bukan ciri pemasaran. Slaid satu titik dipacu melalui satu batang penyambung di tengah-tengah slaid. Ia adalah mudah, kos efektif, dan sangat memadai apabila tenaga kerja kekal berhampiran bahagian tengah katil dan alatnya agak sempit.
Slaid dua mata didorong melalui dua batang penyambung, satu pada setiap sisi. Di bawah beban luar pusat, slaid tahan senget jauh lebih baik, kerana titik sambungan kedua bertindak sebagai sekatan seketika. Ini penting dalam tiga situasi biasa: mati progresif di mana beberapa stesen dipotong serentak pada kedudukan yang berbeza, katil lebar di mana jalur merentasi 1,500 mm atau lebih, dan kerja di mana alat sengaja diimbangi ke satu sisi untuk disesuaikan dengan garis gegelung atau sistem pemindahan.
Peraturan praktikal adalah mudah. Jika dadu adalah lebih lebar daripada kira-kira 60 peratus daripada lebar katil, atau jika tonase tertumpu jauh dari pusat lebih daripada satu perempat daripada panjang katil, mesin dua mata adalah pilihan yang lebih selamat. Penekanan satu titik boleh dijalankan dengan cara itu, tetapi anda menghabiskan masa hidup untuk menjimatkan kos modal.
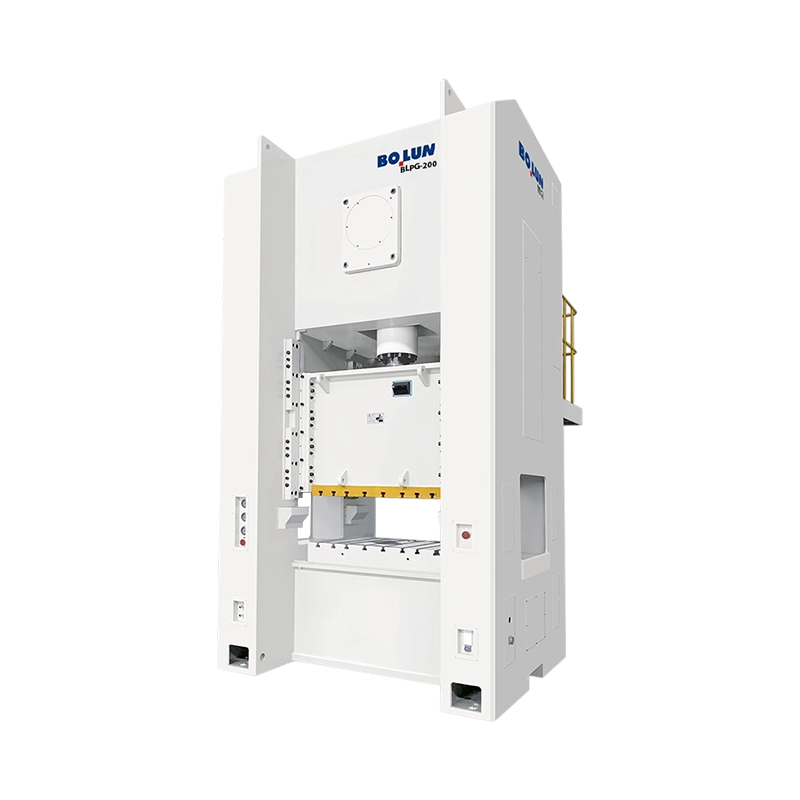
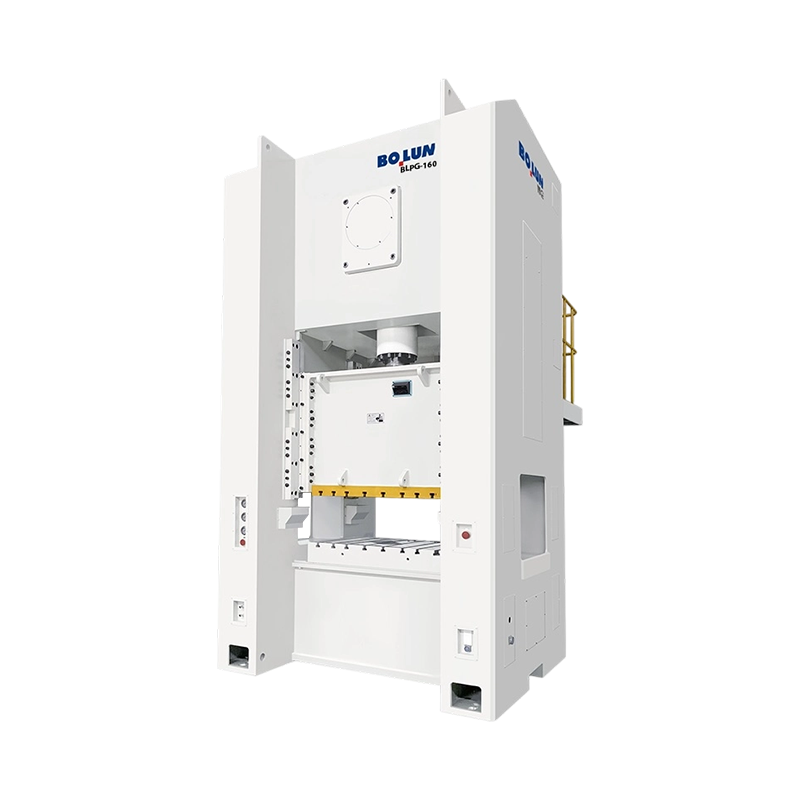
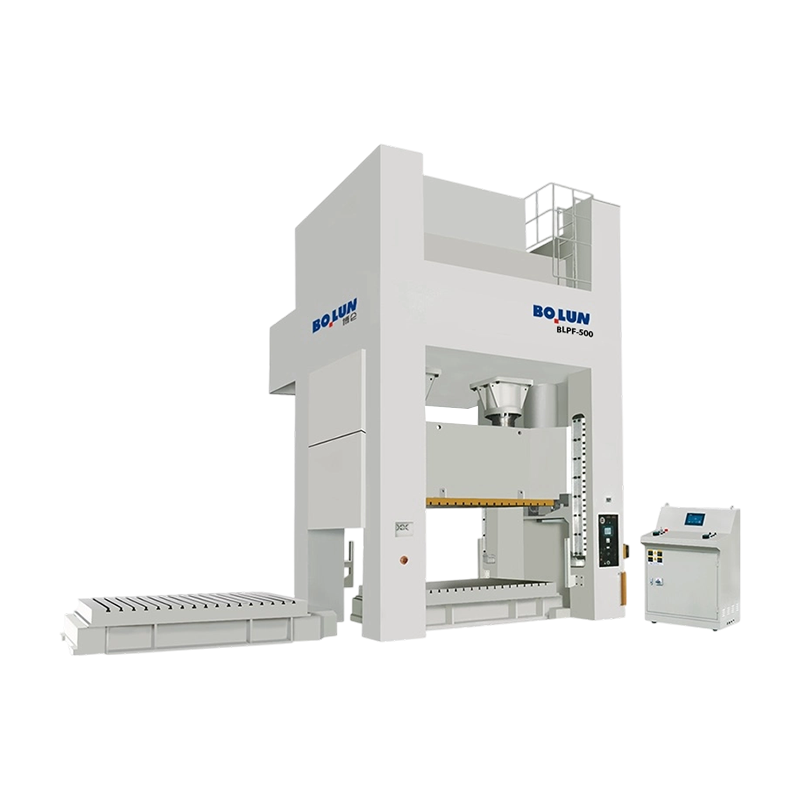
Di sinilah juga mesin satu mata katil lebar mendapat tempat mereka. Penekan satu titik tertutup dengan pintu lebar dan katil besar, seperti siri BLPG, memberikan akses hadapan yang baik untuk panel besar sambil mengekalkan kekakuan bingkai tertutup, dan ia sesuai dengan kerja di mana beban benar-benar berpusat tetapi bahagiannya besar secara fizikal. Keluarga dua mata, sebaliknya, adalah tenaga kerja untuk perkakas progresif dan berbilang stesen. Contoh perwakilan ialah 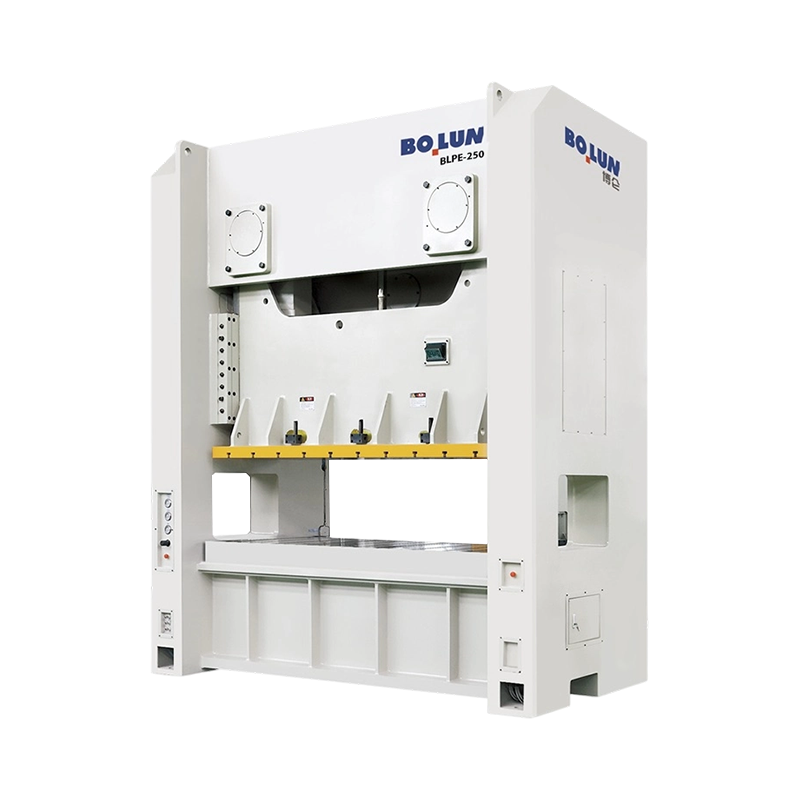 BLPE-250 Katil Lebar Bingkai Tertutup Double-Point Press BLPE-250 2500 kN memasangkan katil 2500 × 1000 mm dengan ketegaran bingkai tertutup untuk perkakas progresif dan berbilang stesen yang besar. Lihat Produk → konfigurasi, yang memasangkan katil lebar dengan dua titik sambungan dan bingkai yang teguh untuk kerja pengeluaran berterusan.
Bingkai menentukan sejauh mana mesin itu kekal. Pemacu menentukan apa yang dilakukan oleh slaid semasa turun, dan seterusnya menentukan proses yang boleh dilakukan oleh mesin. Empat susunan mendominasi penekan mekanikal bingkai tertutup, dan ia tidak boleh ditukar ganti.
Pemacu engkol klasik menukar tenaga roda tenaga berputar kepada gerakan slaid sinusoidal. Ia cekap, mudah secara mekanikal dan murah untuk diselenggara. Halaju slaid memuncak pada pertengahan lejang dan jatuh ke arah pusat mati bawah, jadi bahan menghabiskan masa yang munasabah di bawah mampatan berhampiran bahagian bawah. Pemacu engkol sesuai dengan mengosongkan, menindik, membongkok, membentuk cetek dan pengecapan umum di mana permintaan daya hampir dengan bahagian bawah lejang.
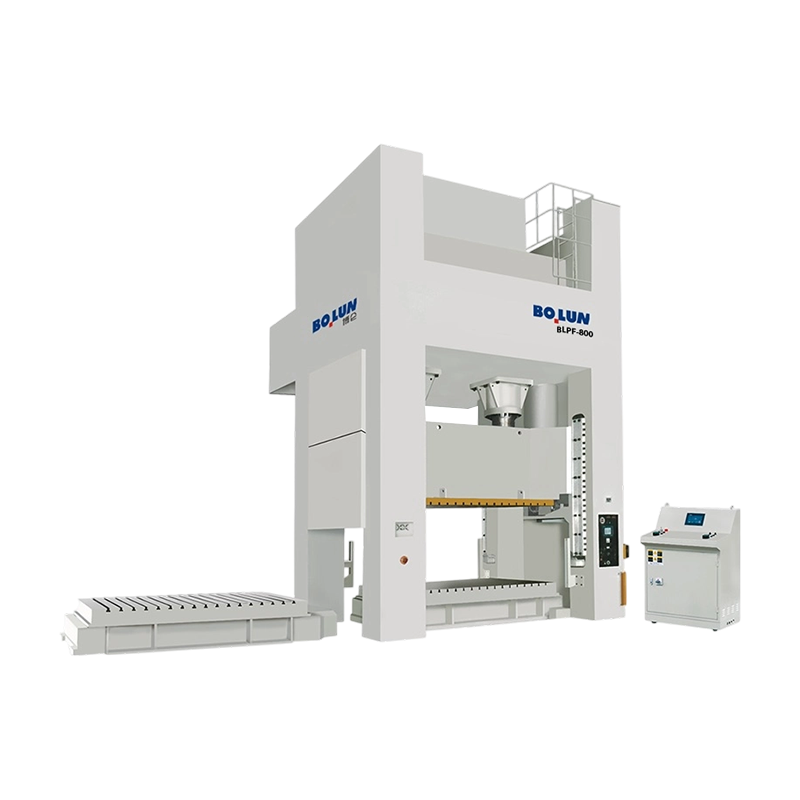
Pemacu gear sipi meletakkan gear besar dan galas sipi di antara roda tenaga dan rod penyambung, yang meningkatkan pendaraban tork berhampiran pusat mati bawah dan membolehkan lejang yang lebih panjang tanpa lemparan engkol yang lebih besar secara berkadar. Hasilnya ialah daya tersedia yang tinggi rendah dalam lejang, iaitu apa yang diperlukan oleh lukisan dalam, pembentukan sejuk dan kerja plat tebal. Mesin ini cenderung kepada yang besar: lejang panjang, katil lebar, tonase tinggi dan saiz roda tenaga untuk satu lejang berat dan bukannya kerja ringan yang berterusan. Di mana tugas memerlukan keupayaan lejang dalam pada tonase tinggi, 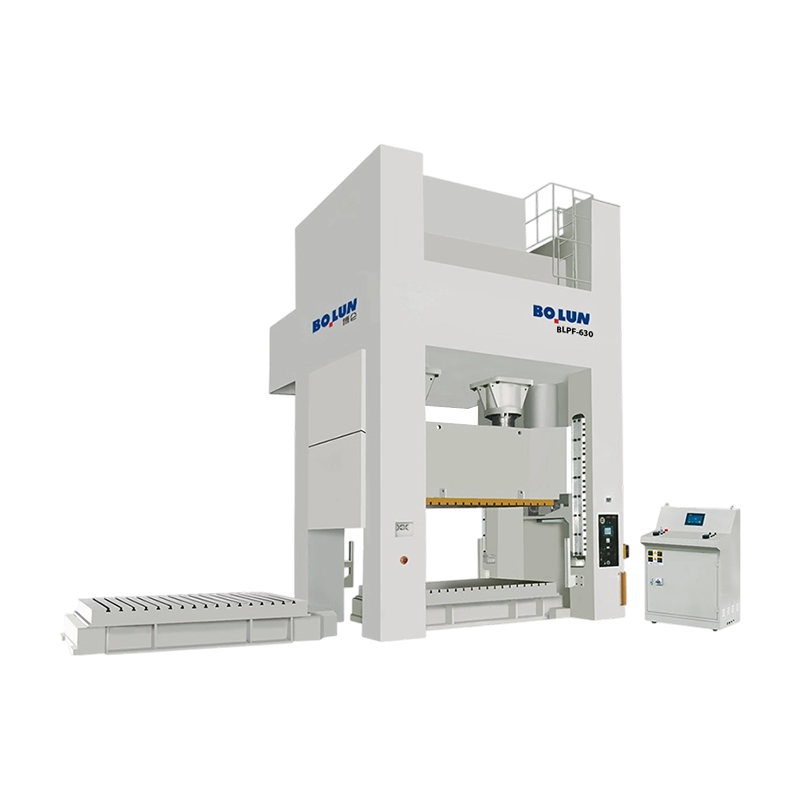 BLPF-630 Tekan Dwi Titik Gear Sipi Lejang Dalam Penekan gear sipi 6300 kN dengan lejang 400 mm dan kusyen 800 kN untuk lukisan dalam tona tinggi dan pembentukan kompleks. Lihat Produk → spesifikasi ialah jenis mesin untuk dibandingkan dengan pengiraan tenaga pembentukan anda, bukan hanya pengiraan tan anda.
Penekan servo menggantikan roda tenaga dan klac dengan mekanisme motor dan skru atau engkol yang boleh diprogramkan. Slaid boleh perlahan melalui potongan, tinggal di bahagian bawah, membalikkan separuh jalan, atau menghampiri dengan pantas dan membentuk perlahan-lahan. Fleksibiliti itu membuahkan hasil dalam blanking senyap, dalam lukisan yang anda inginkan kelajuan pukulan terkawal melalui bahan, dalam coining di mana tempat tinggal pendek bertambah baik mengisi, dan dalam pekerjaan di mana mesin yang sama mesti menjalankan beberapa alatan yang berbeza. Hadnya adalah sama nyata: tork tersedia pada kelajuan rendah, tenaga setiap lejang, kos motor dan pemacu, dan hakikat bahawa tenaga boleh guna mesin servo adalah terhad dengan cara roda tenaga yang besar tidak. Jika proses anda memerlukan satu pukulan yang sangat berat, semak angka tenaga dalam kilojoule, bukan hanya tona.
Mesin servo dua mata yang dipasang pada bingkai, seperti 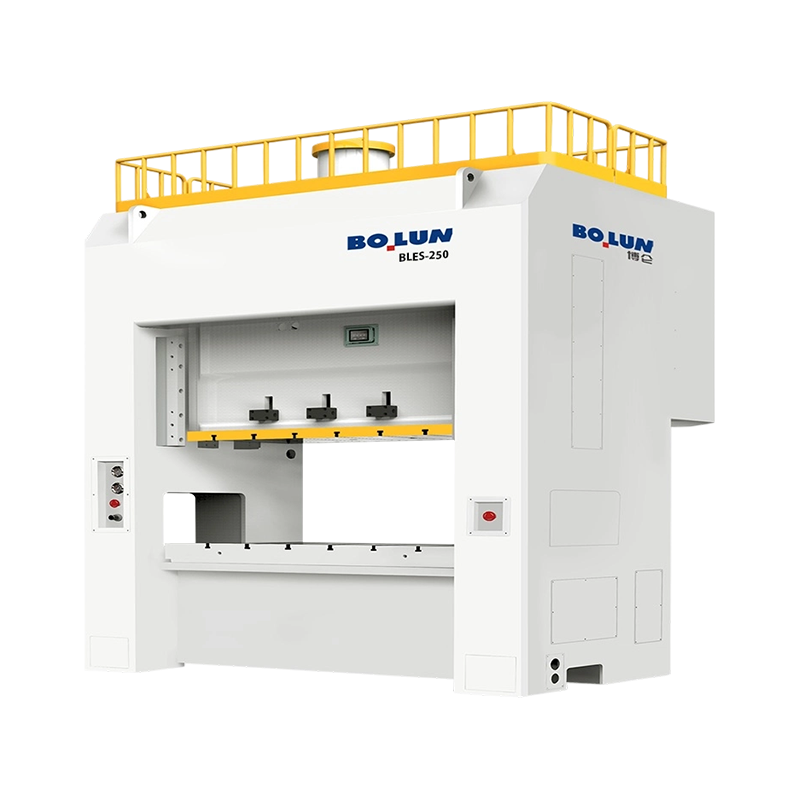 BLES-250 Bingkai Tertutup Servo Titik Dua Tekan Penekan servo 2500 kN dengan tenaga kerja 25,200 J dan ketegaran titik dua bingkai tertutup untuk kerja lukisan dalam dan pengecapan yang boleh diprogramkan. Lihat Produk → konfigurasi, adalah kesesuaian semula jadi untuk loji yang menjalankan kerja bernilai tinggi bercampur dan mahukan profil strok boleh atur cara tanpa melepaskan ketegaran bingkai tertutup.
Togol pemacu mendarab daya secara mendadak berhampiran pusat mati bawah melalui pautan yang meluruskan apabila slaid menurun. Slaid menghampiri perlahan-lahan dengan kelebihan mekanikal yang tinggi, kemudian ditarik balik dengan cepat. Ini ialah seni bina standard untuk penempaan sejuk, syiling dan saiz, di mana bahan mesti mengalir dan bukannya dipotong, dan di mana puncak daya berada dalam satu atau dua milimeter bahagian bawah. Mesin togol biasanya ditentukan oleh tenaga ubah bentuk dan kekakuan bingkai dan bukannya oleh tan sahaja.
| Jenis pemanduan | Daya tersedia berhampiran pusat mati bawah | Proses biasa | Had utama untuk diperiksa |
|---|---|---|---|
| Engkol | Daya terkadar pada kedudukan tan terkadar | Blanking, menindik, membongkok, membentuk cetek | Panjang lejang dan tenaga setiap lejang |
| Gear sipi | Tinggi, dengan pendaraban tork yang kuat | Lukisan dalam, plat tebal, pembentukan sejuk | Masa pemulihan roda tenaga pada pukulan berterusan |
| Servo | Boleh atur cara; bergantung pada rating motor dan skru | Pengosongan senyap, lukisan terkawal, syiling, alatan campuran | Tenaga tersedia setiap lejang dan kos pemacu |
| Togol / buku jari | Sangat tinggi dalam zon kerja yang singkat | Penempaan sejuk, saiz, syiling | Tingkap strok yang boleh digunakan sempit |
Kebanyakan kesilapan pembelian pada penekan bingkai tertutup tidak dibuat pada tonase. Ia dibuat pada empat atau lima nombor yang dicetak di bawahnya. Helaian spesifikasi ialah kontrak dalam bentuk kecil, dan setiap angka mempunyai konteks yang jarang dijelaskan oleh petikan.
Mulakan dengan kedudukan tonase yang dinilai. Penekan mekanikal hanya boleh menghantar daya nominalnya pada jarak yang ditetapkan di atas pusat mati bawah, biasanya antara 5 dan 13 mm bergantung pada saiz dan standard. Di atas titik itu, geometri pemacu mengehadkan daya. Jika operasi pembentukan anda memerlukan tona penuh 30 mm di atas pusat mati bawah, mesin yang dinilai pada 6 mm tidak akan menghantarnya, tidak kira apa yang tertera pada papan nama. Minta lengkung tan, bukan angka tunggal.
Seterusnya, semak pukulan dan pukulan seminit bersama-sama. SPM biasanya disebut pada panjang lejang tertentu dan selalunya pada tetapan kelajuan tertentu. Mesin yang diiklankan pada 60 SPM hanya boleh mencapainya dengan pukulan pendek dan pemacu kelajuan berubah-ubah ditetapkan kepada maksimum. Jika alat anda memerlukan lejang 200 mm untuk pengekstrakan bahagian, kadar pengeluaran yang realistik mungkin jauh lebih rendah.
Kemudian sahkan aritmetik ruang die. Ketinggian penutup, pelarasan gelongsor dan ketebalan penguat mesti dibaca sebagai satu set. Timbunan dadu anda hendaklah terletak berhampiran bahagian tengah julat pelarasan, bukan pada tahap yang melampau, supaya anda terus mengisar elaun pada dadu dan ruang untuk menambah pengatur jarak atau plat kusyen kemudian. Mata dadu yang hanya sesuai dengan pelarasan pada had atasnya ialah dadu yang tidak akan muat selepas kisar semula yang pertama.
| Angka spesifikasi | Apa yang dikawalnya | Soalan untuk ditanya |
|---|---|---|
| Kadar tonase dan kedudukan undian | Daya yang boleh digunakan pada ketinggian tertentu di atas pusat mati bawah | Bolehkah anda membekalkan lengkung tonase merentasi lejang kerja? |
| Panjang pukulan dan SPM | Ketinggian pengekstrakan bahagian dan output realistik | Pada tetapan lejang dan kelajuan apakah SPM diukur? |
| Pelarasan ketinggian dan slaid | Sama ada tindanan die sesuai dengan margin | Apakah kedudukan pelarasan dengan die saya dipasang? |
| Kawasan katil dan gelongsor | Jejak mati dan ruang pengapit | Adakah katil yang disebut sebagai pembukaan bingkai atau plat bolster? |
| Pesongan bingkai | Kestabilan pelepasan mati dan ketepatan bahagian | Apakah pesongan menegak dan sudut yang dijamin pada beban berkadar? |
| Kapasiti kusyen mati dan strok | Daya pemegang kosong dan lontar | Adakah daya kusyen malar melalui strok atau naik? |
| Kuasa motor utama | Keluaran berterusan dan pemulihan tenaga | Berapa banyak pukulan seminit boleh dikekalkan pada beban penuh? |
Ton harus dikira daripada alat, kemudian dibundarkan dengan jidar, kemudian diperiksa dengan keluk akhbar. Melakukannya dalam urutan yang lain, bermula dari mesin yang telah anda tawarkan, adalah cara penekanan akhirnya berjalan pada 95 peratus beban undian dan gagal awal.
Untuk ricih dan pengosongan, daya ialah panjang potong didarab dengan ketebalan didarab dengan kekuatan ricih bahan. Kosong persegi 180 mm dalam keluli lembut 3 mm mempunyai panjang potongan 720 mm; dengan kekuatan ricih sekitar 350 MPa, daya adalah kira-kira 756 kN, atau kira-kira 77 tan. Tambah daya pelucutan, biasanya 5 hingga 10 peratus, dan margin kerja 20 hingga 30 peratus, dan mesin 100 hingga 110 tan adalah selesa. Darab dengan bilangan stesen yang memotong serentak dalam acuan progresif. Empat pemotongan serentak saiz itu memerlukan lebih 300 tan, yang mengubah kelas mesin sepenuhnya.
Untuk lukisan, daya tarikan bergantung pada diameter kosong, ketebalan bahan dan kekuatan tegangan, dan daya pemegang kosong biasanya menambah 20 hingga 40 peratus di atas. Kesilapan yang biasa ialah mensaiz tekan pada daya tarikan sahaja dan lupa bahawa kusyen perlu menahan kosong ke bawah untuk mendapatkan kedalaman seri penuh semasa slaid masih bergerak. Kapasiti kusyen, lengkung daya dan lejangnya semuanya perlu disemak mengikut jadual lukisan, bukan hanya dengan bilangan tertinggi dalam katalog.
Dua pemeriksaan lanjut sering dilangkau. Pertama, tenaga: mesin roda tenaga boleh memberikan daya yang besar tetapi hanya jumlah tenaga yang terhad setiap lejang sebelum ia menjadi perlahan. Pekerjaan dengan pukulan kerja yang lama menggunakan lebih banyak tenaga daripada pemotongan kosong pendek pada tonase yang sama, dan jika roda tenaga tidak dapat pulih antara pukulan, kadar pengeluaran akan menurun. Kedua, pemuatan luar pusat: bingkai tertutup lebih bertolak ansur daripada mesin celah terbuka, tetapi mereka tidak mengabaikannya. Jika daya paduan berada di luar zon yang disyorkan, gelongsor condong, gib haus tidak sekata, dan dadu melihat variasi kelegaan. Minta gambar rajah beban luar pusat yang dibenarkan dan semak di mana pusat daya alat anda sebenarnya berada.
Ruang mati adalah tempat spesifikasi yang baik pergi untuk mati. Lukisan yang menunjukkan katil 2,000 kali 1,000 mm mungkin memetik bukaan bingkai, manakala plat bolster sebenar dengan slot-T mungkin lebih kecil. Sahkan dimensi yang anda beli, kemudian sahkan saiz slot-T, nada dan kedudukan, kerana dimensi tersebut menentukan cara anda mengapit dadu dan sama ada pengapit serta selari sedia ada anda akan berfungsi.
Kawasan slaid adalah penting seperti kawasan katil. Die atas diapit pada slaid, dan slaid yang jauh lebih sempit daripada die meninggalkan tepi luar alat tidak disokong. Untuk panel besar ini adalah sumber sebenar lenturan dan penandaan. Semak juga had berat dadu terhadap kapasiti slaid dan pengimbang: dadu berat yang tidak seimbang akan jatuh apabila tekanan pengimbang dilepaskan, yang merupakan isu keselamatan dan juga isu kerosakan mati.
Pada kusyen, soalan yang penting adalah daya, pukulan dan kawalan. Kusyen pneumatik memberikan daya yang kira-kira tetap dengan peningkatan ciri pada penghujung pukulan, yang sesuai untuk banyak kerja lukisan. Kusyen hidraulik dengan daya dan kedudukan boleh atur cara memberikan lebih kawalan untuk cabutan yang sukar tetapi menambah kos dan penyelenggaraan. Jika anda berhasrat untuk menjalankan kedua-dua kerja melukis dan mengosongkan, periksa sama ada kusyen boleh dikunci keluar atau ditarik balik keluar dari acuan, dan sama ada pin kusyen boleh diletakkan supaya sesuai dengan susun atur alat anda tanpa menggerudi lubang baru pada boster.
Untuk loji yang menjalankan kerja campuran tinggi, volum rendah, penyangga bergerak dengan rel dan pengapit mati cepat mengubah ekonomi lebih daripada pilihan lain dalam senarai. Masa persediaan yang berkurangan daripada empat jam kepada empat puluh minit membayar balik lebih cepat daripada pengurangan kecil dalam masa kitaran, kerana akhbar boleh memperoleh wang pada kerja seterusnya sementara die masih disediakan.
Penekan bingkai tertutup ialah pelaburan besar yang dilindungi oleh sebilangan kecil komponen, dan sistem beban lampau adalah yang paling penting daripadanya. Perlindungan beban lampau hidraulik melepaskan gelongsor apabila daya melebihi had yang ditetapkan, biasanya dalam milisaat, dan kemudian ditetapkan semula. Tanpanya, double blank atau jalur tersalah suap memindahkan beban lampau ke dalam rod penyambung, engkol dan bingkai. Apabila membandingkan mesin, tanya apakah ambang pelepasan beban lampau, cara ia ditetapkan semula dan sama ada titik keluaran boleh disahkan semasa ujian penerimaan dan bukannya diambil atas kepercayaan.
Susunan klac dan brek menentukan pemberhentian prestasi, bunyi bising dan penyelenggaraan. Klac dan brek berbilang plat basah menggunakan minyak, tahan lebih lama, berjalan lebih senyap dan memerlukan kurang pelarasan berbanding jenis geseran kering, dengan kos litar minyak yang mesti diselenggara. Apa yang penting untuk keselamatan ialah masa berhenti dan sudut berhenti, diukur pada roda tenaga atau gelongsor, kerana jarak keselamatan pengawal dan langsir cahaya bergantung padanya. Angka tersebut hendaklah direkodkan semasa pentauliahan dan disemak semula setiap tahun.
Pelinciran adalah tidak menarik dan menentukan. Pelinciran terpusat automatik dengan tekanan terpantau dan keluaran kerosakan menghalang punca paling biasa bagi gigi dan gear pramatang. Minta gambar rajah pelinciran, bilangan titik, kapasiti takungan dan gelagat penggera apabila talian terhalang. Tanya juga tentang prosedur memanaskan badan: penekan sejuk mempunyai kelegaan yang berbeza daripada yang hangat, dan kedai yang bermula pada tona penuh pada pagi yang sejuk akan melihat ketepatan hanyut untuk jam pertama syif.
Keselamatan akhbar dikawal hampir di mana-mana, dan keperluannya bukanlah pelekat pada mesin tetapi fungsi keselamatan yang disahkan. Di pasaran yang mengikuti ISO 16092, mesin penekan mekanikal dilindungi oleh piawaian keselamatan am untuk penekan serta bahagian khusus mesin untuk penekan mekanikal, dan sistem kawalan berkaitan keselamatan direka bentuk dan disahkan ke tahap prestasi di bawah ISO 13849. Mesin bertanda CE di Eropah, NR-12 di Brazil dan pemasangan yang ditadbir OSHA di Amerika Syarikat mesti melindungi sudut operasi yang sedikit berbeza dan semua sudut operasi harus dilindungi dari Amerika Syarikat. dengan selamat.
Dalam amalan, cari pelindung tetap dengan pintu pemeriksaan bersambung, unit kawalan dua tangan untuk operasi lejang tunggal, langsir cahaya atau tikar keselamatan di mana akses diperlukan, blok keselamatan untuk tetapan die dan prosedur pengasingan tenaga yang sebenarnya mengasingkan tenaga tersimpan dalam roda tenaga, udara pengimbang dan litar hidraulik. Blok keselamatan sering diabaikan daripada sebut harga belanjawan dan penting bagi sesiapa yang menukar kematian.
Di bahagian kawalan, ciri berguna adalah yang mengurangkan ralat pengendali dan bukannya yang kelihatan mengagumkan dalam risalah. Memori ketinggian mati dengan pelarasan bermotor, pemantauan tonase dengan paparan setiap lejang, sejarah kerosakan dengan cap masa dan petunjuk yang jelas tentang sudut engkol semuanya berbaloi untuk dimiliki. Pemantauan tonase khususnya membayar untuk dirinya sendiri pada kali pertama ia menangkap salah suapan sebelum alat dimusnahkan.
Penekan bingkai tertutup adalah kaku, berat dan sensitif terhadap cara ia diletakkan di atas lantai. Asas biasanya adalah blok konkrit bertetulang yang berasingan, diasingkan daripada papak sekeliling, bersaiz kepada jisim mesin dan beban dinamik dan tuang dengan poket bolt anchor ditetapkan daripada templat. Melangkau pengasingan dan melekap terus ke papak perindustrian am adalah laluan terpantas untuk retak, ke penghantaran getaran ke mesin jiran, dan ke penekan yang tidak akan mengekalkan keselarian.
Meratakan adalah kerja ketepatan. Penekan yang diratakan kepada pecahan milimeter per meter dengan semangat atau aras elektronik yang betul, kemudian digrout dan diperiksa semula selepas pengawetan grout, akan mengekalkan geometrinya. Seorang yang diratakan dengan mata akan menunjukkannya dalam dadu pertama. Benarkan masa pengawetan sebelum pengeluaran, dan rekod bacaan tahap sebagai sebahagian daripada fail pemasangan.
Utiliti biasanya dipandang remeh. Udara termampat diperlukan untuk klac, pengimbang, kusyen dan letupan udara; periksa tekanan, aliran dan sama ada bekalan kering dan ditapis, kerana air dalam litar udara mencapai klac dan pneumatik. Bekalan elektrik mesti sepadan dengan voltan motor dan kawalan, dan kapasiti pengubah hendaklah bersaiz dengan arus permulaan dan sebarang beban servo atau VFD pada masa hadapan. Biarkan ruang untuk penghantar slug atau tong sampah di bawah katil, dan sahkan kedalaman lubang yang diperlukan untuk kusyen dan lontar.
Akhir sekali, rancang reka bentuk. Sahkan kapasiti kren di tempat pemasangan, pintu dan lebar laluan, beban lantai di sepanjang laluan dan sama ada bingkai tiba dipasang atau berkeping-keping. Mesin yang siap tepat pada masanya tetapi tidak boleh dibawa masuk ke dalam bangunan adalah kelewatan yang mahal, dan pelan reka bentuk tidak memerlukan sebarang kos untuk disediakan terlebih dahulu.
Sebelum menandatangani, lihat item berikut dan dapatkan setiap satu dijawab secara bertulis. Tiada satu pun daripada mereka yang eksotik; kesemuanya selalu dirindui.
Jumlah kos pemilikan biasanya mengikuti hayat dan masa operasi yang jauh lebih tinggi daripada harga pembelian. Mesin yang menahan selari di bawah beban memanjangkan hayat cetakan dengan margin yang boleh diukur, dan dadu yang tahan 30 peratus lebih lama bernilai lebih daripada diskaun kecil pada akhbar. Tambahkan kos sekerap, waktu persediaan, tenaga setiap seribu pukulan dan masa henti yang tidak dirancang, dan sebut harga termurah selalunya berhenti menjadi pilihan termurah menjelang tahun tiga.
Pembina yang mengeluarkan kedua-dua mesin terbuka dan tertutup cenderung untuk menstrukturkan katalog mereka di sekitar empat pembolehubah yang sama: seni bina bingkai, bilangan titik sambungan slaid, jenis pemacu dan pengkhususan proses. Memahami struktur itu menjadikannya lebih mudah untuk menyenarai pendek model yang betul daripada membaca tiga puluh lembaran data.
Garisan bingkai tertutup biasa dijalankan dari mesin pintu lebar satu titik untuk kerja yang besar dan berpusat, melalui penekan dua titik untuk perkakas progresif dan berbilang stesen, ke mesin gear sipi untuk lukisan dalam dan pembentukan berat, dan akhirnya ke varian dipacu servo di mana gerakan slaid boleh atur cara bernilai premium. Cawangan khusus terletak bersebelahan: penekan togol penempaan sejuk untuk kerja ubah bentuk, dan penekan cangkang bateri untuk pengeluaran sarung volum tinggi di mana konsistensi dimensi merentas berjuta-juta bahagian lebih penting daripada tonase mentah.
Jentera Ketepatan Tinggi Zhejiang Bolun membina keluarga bingkai tertutupnya mengikut garisan ini, dengan model mata tunggal pintu lebar, penekan dua titik dalam julat pertengahan, mesin gear sipi di bahagian atas skala tan, dan cawangan servo dua mata untuk pembentukan boleh atur cara. Kedudukan syarikat yang dinyatakan ialah sebagai pengilang bersepadu secara menegak yang meliputi reka bentuk, pemesinan komponen teras dan pemasangan akhir, yang penting kepada pembeli terutamanya atas satu sebab: bingkai, gelongsor dan pemacu dihasilkan di bawah satu bumbung, jadi angka pesongan dan ketepatan boleh dikesan kembali kepada proses pemesinan dan pemeriksaan dan bukannya dipasang dari bahagian pihak ketiga. Pembeli yang menilai julat boleh menyemak gambaran keseluruhan pengeluar dan kemudian bandingkan model tertentu dengan senarai semak spesifikasi di atas.
Satu-satunya tabiat yang paling berguna apabila membeli mesin penekan kuasa jenis tertutup ialah berhenti menganggap tonase sebagai spesifikasi tajuk utama. Tonnage memberitahu anda saiz mesin. Pesongan bingkai, ruang die, ciri pemacu dan tenaga setiap lejang memberitahu anda apa yang sebenarnya akan dihasilkannya, berapa lama dadu akan bertahan dan sama ada mesin masih akan mengekalkan toleransi dalam satu dekad. Dapatkan keempat-empat itu dengan betul, letakkan kriteria penerimaan secara bertulis, dan selebihnya pembelian adalah pentadbiran.


Jawapan Ringkas: Jenis Bingkai Mana Yang Sesuai dengan Kerja Anda ...
Seorang pengurus pengeluaran di kilang komponen logam bersaiz sederhana ba...
Pembeli yang membandingkan mesin penekan celah terbuka 45 tan untuk garisa...
Pengilang pengikat bersaiz sederhana baru-baru ini menghadapi masalah bias...
Seorang jurutera perkakas memetik program pendakap baharu dan menentukan m...
Die penempaan sejuk jarang mengumumkan kegagalannya lebih awal. Suatu hari...
Hubungi Kami

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Jalan Linjiang Timur, Xiaren, Bandar Jinting, Bandar Shengzhou, Wilayah Zhejiang, China
sedia untuk Bermula?
Get in Touch

Sekarang!
ZHEJIANG BOLUN

