An mesin penekan kuasa jenis terbuka menggunakan bingkai berbentuk C atau celah yang meninggalkan tiga sisi kawasan kerja boleh diakses, menjadikannya mudah untuk memuatkan dadu dan bahagian suapan, manakala mesin penekan kuasa jenis tertutup menggunakan sisi lurus atau rangka perumah yang menutup kawasan cetakan untuk ketegaran dan ketepatan maksimum di bawah beban berat . Penekan terbuka biasanya sesuai dengan kerja pengosongan, tebukan dan pembentukan ringan hingga sederhana sehingga kira-kira 300 tan, manakala penekan tertutup dipilih untuk pengecapan berat, lukisan dalam dan bahagian berketepatan tinggi selalunya dinilai melebihi 500 tan. .
Bagi pengurus loji dan pembeli yang membandingkan mesin, kesimpulan praktikal ialah jenis bingkai harus mengikut saiz bahagian, daya pembentukan, keselarian yang diperlukan, dan kekerapan mati berubah. Memilih bingkai yang salah membazirkan wang sama ada melalui kehausan pramatang dan bahagian yang tidak tepat pada penekan terbuka bersaiz kecil, atau melalui kos modal yang tidak perlu dan ruang lantai pada penekan tertutup bersaiz besar.
Tiga sisi boleh diakses untuk memuatkan dan memberi makan
Bingkai tertutup untuk ketegaran dan tonase tinggi
Tenaga roda tenaga disimpan dan dilepaskan setiap lejang
Pesongan bingkai dan selari di bawah beban
A penekan kuasa mekanikal menukarkan putaran motor elektrik kepada gerakan linear slaid yang memacu dadu menjadi kepingan logam, menggunakan roda tenaga untuk menyimpan tenaga antara lejang dan klac dan brek untuk memulakan dan menghentikan setiap kitaran . Pendekatan penyimpanan tenaga ini membolehkan kadar strok yang tinggi dan pengeluaran bahagian yang konsisten, itulah sebabnya mesin penekan mekanikal kekal sebagai kuda kerja loji pengecap volum tinggi.
Motor memacu tali pinggang yang disambungkan ke roda tenaga, yang berputar bebas pada aci engkol sehingga klac terlibat. Apabila disambungkan, klac memindahkan tenaga yang disimpan ke aci engkol atau sipi, yang menggerakkan rod penyambung dan meluncur ke atas dan ke bawah. Brek menghentikan aci engkol pada titik tertentu dalam kitaran, biasanya di pusat mati atas, jadi penekan bersedia untuk lejang seterusnya.
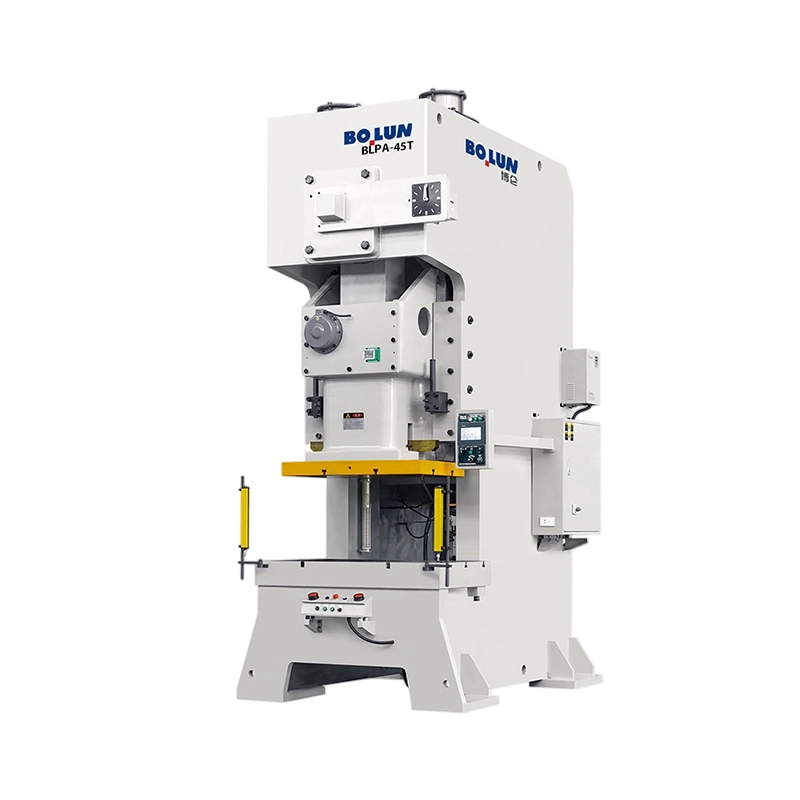
The mesin penekan kuasa jenis terbuka , sering dipanggil bingkai celah atau penekan bingkai C, mempunyai bingkai berbentuk seperti huruf C, dengan tekak terbuka di hadapan dan di kedua-dua sisi supaya pengendali dan peralatan automasi boleh mencapai die dari beberapa arah .
Tekak yang terbuka menjadikannya mudah untuk meletakkan kosong, mengeluarkan bahagian yang telah siap dan memasang atau menukar acuan. Krew persediaan boleh bekerja dari hadapan dan sisi, dan penghantar atau peralatan suapan boleh mendekati dari lebih daripada satu sudut. Kebolehcapaian ini adalah salah satu sebab mesin penekan terbuka popular di kedai kerja dan kilang bersaiz sederhana di mana perubahan cetakan kerap berlaku.
Penekan terbuka mengendalikan operasi mengosongkan, menusuk, membentuk cahaya, syiling, lenturan dan pemasangan pada bahagian seperti pendakap, sesentuh elektrik, komponen perkakas dan kepingan struktur kecil. Kapasiti mereka biasanya berkisar antara kira-kira 25 tan hingga sekitar 300 tan, dengan kadar strok yang berbeza mengikut saiz dan reka bentuk pemacu.
Kerana bingkai terbuka pada sisi, ia lebih terpesong di bawah beban membentuk berat, yang boleh mengurangkan keselarian antara gelongsor dan katil dan menyebabkan kehausan yang tidak sekata atau variasi bahagian. . Operator tidak boleh menjalankan penekan terbuka berhampiran tan terkadarnya untuk tempoh yang berpanjangan, dan mereka harus menggunakan pemantauan tonase jika tersedia untuk mengelakkan beban berlebihan.
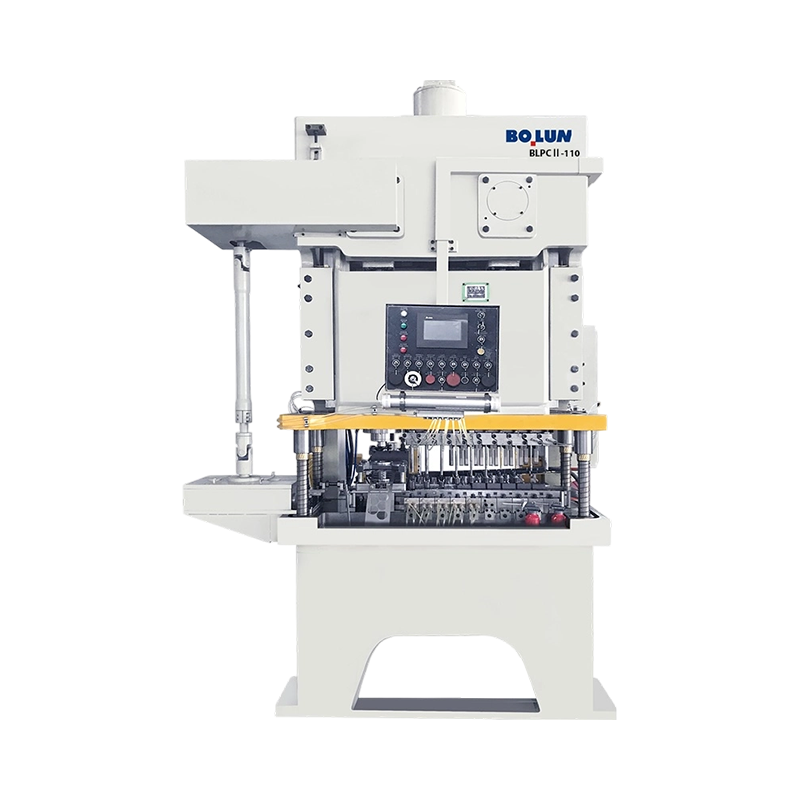
Mesin penekan kuasa jenis tertutup menggunakan sisi lurus atau rangka perumahan dengan dua tegak disambungkan di bahagian atas dan bawah, mewujudkan kepungan tegar di sekeliling kawasan kerja yang menahan pesongan di bawah beban yang melampau .
Bingkai tertutup memastikan slaid dan katil selari di bawah beban, yang penting apabila membentuk bahagian dalam atau menahan toleransi yang ketat. Keselarian yang konsisten mengurangkan kehausan cetakan, memanjangkan hayat alat dan mengekalkan variasi dimensi yang rendah sepanjang pengeluaran yang lama. Oleh itu, tekanan tertutup adalah pilihan standard apabila ketepatan dan kebolehulangan lebih penting daripada akses.
Penekan tertutup digunakan secara meluas dalam panel badan automotif, perumah perkakas, komponen struktur besar, dan bahagian yang ditarik dalam. Kapasiti biasanya bermula dalam beratus-ratus tan dan menjangkau ribuan untuk pemindahan dan talian seiringan yang sangat besar. Reka bentuk tegar mereka juga menyokong bolster yang lebih besar dan kawasan cetakan yang lebih besar.
Bingkai tertutup mengehadkan akses, jadi pemuatan dan perubahan die boleh mengambil masa yang lebih lama dan selalunya memerlukan kren atas, penyuap automatik atau pemuatan robot. Jisim struktur yang lebih tinggi dan jejak yang lebih besar juga meningkatkan kos modal, keperluan asas dan keperluan ruang lantai.
Perbandingan langsung menjadikan pilihan bingkai lebih jelas, kerana setiap reka bentuk menawarkan keseimbangan yang berbeza antara akses, ketegaran, kapasiti dan kos .
| Ciri | Jenis Terbuka Power Press | Jenis Tertutup Power Press |
|---|---|---|
| Bentuk bingkai | Bingkai berbentuk C atau celah | Sisi lurus atau bingkai perumahan |
| Julat kapasiti biasa | Kira-kira 25 hingga 300 tan | Biasanya 200 tan sehingga beberapa ribu tan |
| Akses ke kawasan mati | Depan dan kedua-dua belah terbuka | Terhad, selalunya depan dan belakang sahaja |
| Ketegaran bingkai | Lebih rendah, lebih banyak pesongan di bawah beban | Paralelisme yang tinggi dan cemerlang |
| Mati tukar masa | Secara umumnya lebih cepat | Biasanya lebih perlahan, selalunya dibantu kren |
| Aplikasi biasa | Mengkosongkan, menusuk, membentuk cahaya, pemasangan | Lukisan dalam, cap berat, panel besar |
| Kos modal relatif | Lebih rendah untuk kegunaan tugas ringan yang setanding | Lebih tinggi, dengan asas dan tapak yang lebih besar |
Tan sahaja tidak menggambarkan penekan, kerana panjang lejang, ketinggian tutup, saiz katil, dan kapasiti tenaga semua mengehadkan bahagian mana yang boleh dibuat dengan selamat dan tepat .
Ton terkadar ialah daya maksimum yang boleh diberikan oleh akhbar, tetapi pengeluar menetapkannya pada jarak tertentu sebelum pusat mati bawah, biasanya beberapa milimeter. Membentuk operasi yang memerlukan daya pada titik berbeza dalam strok mungkin melebihi apa yang boleh dihantar dengan selamat oleh akhbar, jadi titik penarafan mesti diperiksa terhadap proses.
Panjang lejang menentukan sejauh mana gelongsor bergerak, yang mengawal kedalaman bahagian boleh dilukis dan sama ada peralatan penyusuan boleh mengosongkan acuan. Ketinggian tutup ialah jarak dari katil ke gelongsor di bahagian tengah mati bawah dengan lejang dilaraskan, dan ia mesti menampung ketinggian gabungan set dadu dan bahagian yang sedang dijalankan.
Katil dan bolster mestilah cukup besar untuk menyokong set dadu dengan jidar yang jelas untuk memasang bolt dan peralatan penyusuan. Die bersaiz besar pada katil bersaiz kecil menyebabkan pesongan dan pemuatan tidak sekata, yang merosakkan kedua-dua alatan dan akhbar.
| Spesifikasi | Apa yang Dikawalnya | Pertimbangan Biasa |
|---|---|---|
| Nilai tan | Daya pembentukan maksimum | Sahkan titik penilaian dalam pukulan |
| Panjang pukulan | Kedalaman cabutan dan pelepasan suapan | Padankan dengan bahagian terpanjang dan ketinggian die |
| Tutup ketinggian | Ruang untuk set die | Sertakan set die dan ketinggian bahagian |
| Pukulan seminit | Keluaran pengeluaran | Seimbangkan kelajuan terhadap suapan dan had keselamatan |
| Tenaga roda tenaga | Tenaga tersedia setiap lejang | Kritikal untuk pengosongan berat dan lukisan |
| Paralelisme | Malah beban di seluruh muka die | Periksa terhadap toleransi bahagian tersebut |
Pemilihan harus bermula dari bahagian, bukan dari katalog akhbar, kerana daya pembentuk, saiz bahagian, toleransi dan volum pengeluaran menentukan bingkai yang akan berfungsi dengan pasti .
Gunakan data proses untuk mengosongkan perimeter, ketebalan bahan, kekuatan ricih, dan keperluan membentuk untuk menganggar daya yang diperlukan. Tambahkan margin keselamatan, biasanya sekurang-kurangnya sekitar 20 peratus, untuk mengambil kira variasi bahan dan haus cetakan. Jika anggaran menghampiri kapasiti terkadar mesin akhbar terbuka, akhbar tertutup selalunya merupakan pilihan yang lebih selamat.
Bahagian dengan toleransi yang ketat, terutamanya yang memerlukan kerataan atau kedalaman yang konsisten, mendapat manfaat daripada ketegaran bingkai tertutup. Untuk pengosongan dan penebuk toleransi yang lebih longgar, penekan terbuka boleh memberikan ketepatan yang mencukupi pada kos yang lebih rendah, dengan syarat keselarian disahkan dan dikekalkan.
Tumbuhan campuran tinggi dengan perubahan mati yang kerap mendapat manfaat daripada akses terbuka penekan bingkai celah. Talian khusus untuk beberapa bahagian besar boleh membenarkan penekan tertutup dengan pemindahan automatik atau pemuatan robot, di mana had akses kurang penting.
Penekan tertutup biasanya memerlukan asas yang lebih berat, zon pelepasan yang lebih besar, dan kadangkala peralatan pengendalian overhed. Tumbuhan dengan ruang lantai yang terhad atau lantai yang lemah mungkin mendapati mesin penekan terbuka lebih mudah dipasang dan dipindahkan.
Prosedur persediaan yang konsisten memastikan bahagian dalam toleransi, mengurangkan sekerap dan mengelakkan kerosakan pada cetakan dan mesin akhbar itu sendiri .
Bersihkan kasut bolster dan die sebelum pemasangan, dan kepit dadu secara sama rata untuk mengelakkan pembebanan yang tidak rata. Tetapkan ketinggian tutup kepada spesifikasi acuan dan sahkan dengan perasa atau tolok ketinggian. Pukulan percubaan pada kelajuan perlahan harus mengesahkan bahawa dadu ditutup sepenuhnya dan bahagian dibentuk dengan betul sebelum kelajuan pengeluaran digunakan.
Periksa keselarian antara slaid dan katil secara berkala menggunakan penunjuk dail atau tolok shim. Penekanan terbuka khususnya harus diperiksa dengan kerap, kerana pesongan dan kehausan boleh mengubah penjajaran dari semasa ke semasa. Rekodkan bacaan supaya arah aliran kelihatan sebelum bahagian-bahagian yang terkeluar daripada toleransi.
Gibs membimbing slaid, dan pelepasannya mempengaruhi ketepatan dan kehausan. Kelegaan yang berlebihan membolehkan gelongsor bergoyang, manakala terlalu sedikit menyebabkan pengikatan dan haba. Ikuti jadual pelinciran untuk galas, gib, dan aci engkol, dan gunakan gred pelincir yang ditentukan oleh pengilang.
Pelapik geseran klac dan pad brek haus dengan setiap kitaran, dan keadaannya menentukan sejauh mana kebolehpercayaan slaid berhenti pada titik yang betul. Ukur jarak berhenti dan periksa pelapik mengikut pelan penyelenggaraan. Brek yang haus meningkatkan risiko overrun dan kecederaan.
Penekanan mekanikal boleh menyebabkan kecederaan teruk dalam masa sepersekian saat, jadi perlindungan mesti direka bentuk, dipasang dan disahkan sebagai sistem yang lengkap dan bukannya dianggap sebagai aksesori pilihan. .
Pengadang tetap, pengadang berkunci, langsir cahaya dan peranti pengesan kehadiran melindungi tempat operasi. Pilihan bergantung pada pekerjaan, kaedah pemakanan dan keperluan akses. Pengawal mesti menghalang kemasukan tangan semasa gelongsor bergerak dan mesti menghentikan akhbar jika terganggu.
Dua kawalan tangan memerlukan kedua-dua tangan berada pada penggerak sebelum gelongsor bergerak, menjauhkannya daripada acuan. Peranti henti kecemasan hendaklah mudah dicapai dan diuji secara berkala. Masa berhenti dan jarak berhenti hendaklah diukur dan didokumenkan untuk setiap akhbar.
Loji hendaklah mengikut piawaian pengawal mesin yang digunakan di negara mereka, seperti peraturan OSHA di Amerika Syarikat atau arahan dan piawaian jentera Eropah yang berkaitan. Operator memerlukan latihan tentang persediaan selamat, pengendalian die, tagout lockout dan tindak balas kecemasan. Pemeriksaan berkala mengesahkan bahawa pengawal dan kawalan masih berfungsi seperti yang dimaksudkan.
Program penyelenggaraan yang dirancang mengurangkan masa henti yang tidak dirancang dan mengekalkan ketepatan akhbar dalam spesifikasi selama bertahun-tahun beroperasi .
Pemeriksaan harian hendaklah meliputi peranti keselamatan, paras minyak, bunyi luar biasa dan keadaan mati. Pemeriksaan mingguan boleh termasuk pengukuran kelegaan gib, ketegangan tali pinggang, dan pemeriksaan pengikat dan bolt pelekap pada katil dan bingkai.
Baik pulih besar biasanya menangani penggantian klac dan brek, pemeriksaan bearing, penjajaran aci engkol dan pemeriksaan rangka. Selang waktu bergantung pada kitaran tugas dan keadaan operasi, tetapi banyak loji merancang baik pulih setiap beberapa tahun untuk mesin penekan yang banyak dimuatkan.
Harga permulaan hanyalah satu elemen kos. Penggunaan tenaga, buruh penyelenggaraan, ketersediaan alat ganti, hayat mati dan kadar sekerap semuanya menyumbang kepada jumlah kos. Akhbar yang dipilih dengan baik dan diselenggara dengan baik selalunya memberikan kos yang lebih rendah bagi setiap bahagian daripada mesin yang lebih murah yang berfungsi dengan buruk.
Kebanyakan masalah akhbar menunjukkan tanda amaran awal seperti hanyutan dimensi, bunyi yang luar biasa, atau haus tidak sekata, dan pemeriksaan sistematik biasanya mengenal pasti punca sebelum kerosakan serius berlaku .
Apabila dimensi bahagian hanyut secara beransur-ansur, periksa haus cetakan, tetapan ketinggian tutup dan selari. Pada tekanan terbuka, pesongan di bawah beban mungkin mengubah hasil apabila tan meningkat, jadi pantau arah aliran merentas pengeluaran.
Jika gelongsor berhenti dari kedudukan atau terlampau, periksa brek, periksa bekalan udara atau hidraulik jika berkenaan, dan sahkan logik kawalan. Masalah pemberhentian harus diselesaikan sebelum menjalankan pengeluaran, kerana overrun mewujudkan kedua-dua risiko keselamatan dan alatan.
Ketukan atau gemeretuk selalunya menunjukkan kepada gibs haus, bolt longgar atau haus bearing. Getaran yang meningkat dengan kelajuan mungkin menunjukkan masalah roda tenaga atau tali pinggang pemacu. Siasatan awal mengelakkan kerosakan aci engkol atau bingkai yang lebih mahal kemudian.
Soalan: Apakah perbezaan utama antara jenis terbuka dan penekan kuasa jenis tertutup?
Penekan jenis terbuka mempunyai bingkai C yang boleh diakses dari tiga sisi untuk pemuatan mudah dan perubahan die, manakala penekan jenis tertutup mempunyai bingkai tertutup yang menawarkan ketegaran yang lebih besar dan tonase yang lebih tinggi .
Soalan: Apakah julat kapasiti yang biasanya diliputi oleh penekan terbuka?
Penekan terbuka biasanya terdiri daripada kira-kira 25 tan hingga sekitar 300 tan, bergantung pada saiz bingkai, reka bentuk pemacu dan aplikasi yang dimaksudkan.
Soalan: Bilakah akhbar tertutup harus dipilih dan bukannya akhbar terbuka?
Penekanan tertutup sesuai dengan lukisan dalam, pengecapan berat, panel besar dan kerja toleransi yang ketat di mana pesongan bingkai akan menjejaskan ketepatan bahagian .
Soalan: Bagaimanakah roda tenaga membantu penekan kuasa mekanikal?
Roda tenaga menyimpan tenaga putaran antara lejang, melicinkan beban pada motor dan menyediakan tenaga yang diperlukan untuk setiap operasi pembentukan.
Soalan: Mengapakah titik tan terkadar dalam strok itu penting?
Pengilang menilai tonase pada jarak tertentu sebelum pusat mati bawah, jadi operasi membentuk yang memerlukan kekuatan penuh pada kedudukan lejang lain mungkin melebihi kapasiti selamat .
Soalan: Berapa kerapkah selari perlu diperiksa?
Keselarian harus diperiksa pada jadual yang ditentukan oleh loji, dengan pemeriksaan lebih kerap pada penekan terbuka dan pada penekan yang berjalan berhampiran beban terkadar atau menghasilkan bahagian toleransi yang ketat.
Soalan: Apakah peranti keselamatan yang biasa digunakan pada mesin penekan mekanikal?
Peranti biasa termasuk pengadang tetap dan berkunci, langsir cahaya, sistem pengesan kehadiran, dua kawalan tangan dan butang berhenti kecemasan .
Soalan: Komponen manakah yang paling cepat haus pada mesin penekan mekanikal?
Pelapik geseran klac, pad brek, gib dan tali pinggang pemacu biasanya haus paling cepat, jadi ia harus diperiksa dengan kerap dan disimpan dalam stok sebagai alat ganti.
Soalan: Bolehkah penekan terbuka digunakan untuk kerja membentuk berat?
Penekanan terbuka boleh mengendalikan pembentukan sederhana jika daya kekal baik di dalam kapasiti terkadar dan keselarian dikekalkan, tetapi pembentukan berat atau dalam biasanya memerlukan bingkai tertutup.
Soalan: Bagaimanakah saya menganggarkan daya yang diperlukan untuk operasi pengecapan?
Anggarkan daya daripada perimeter potong, ketebalan bahan, dan kekuatan ricih untuk mengosongkan, kemudian tambah keperluan membentuk dan margin keselamatan kira-kira 20 peratus .


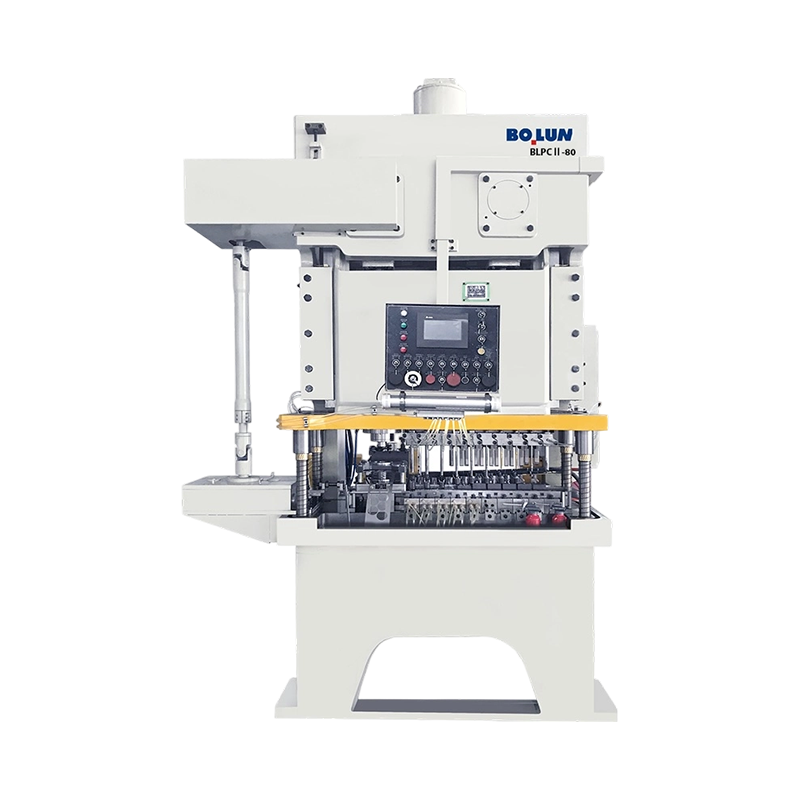
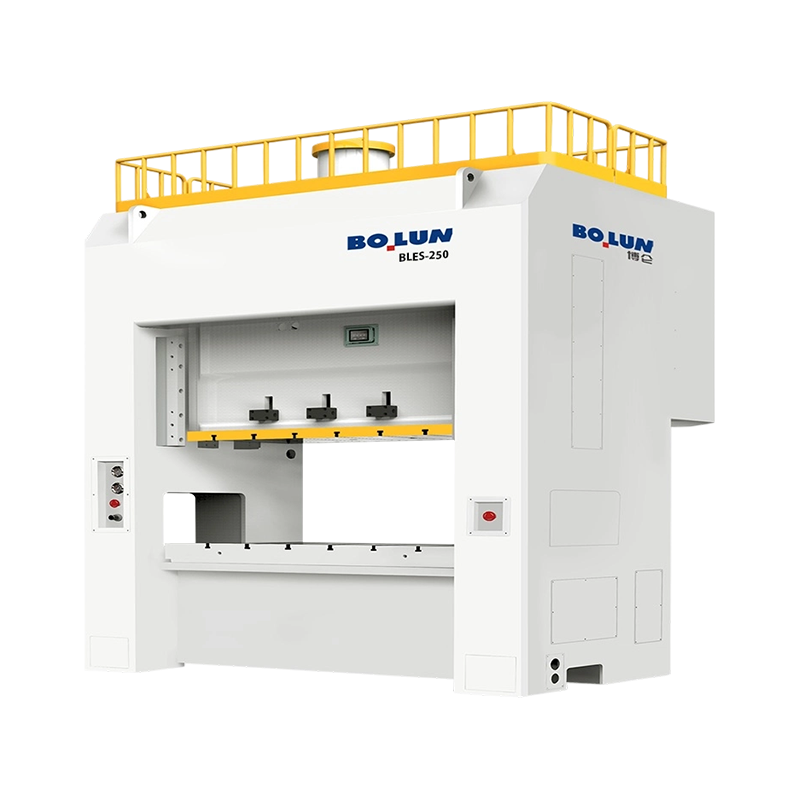
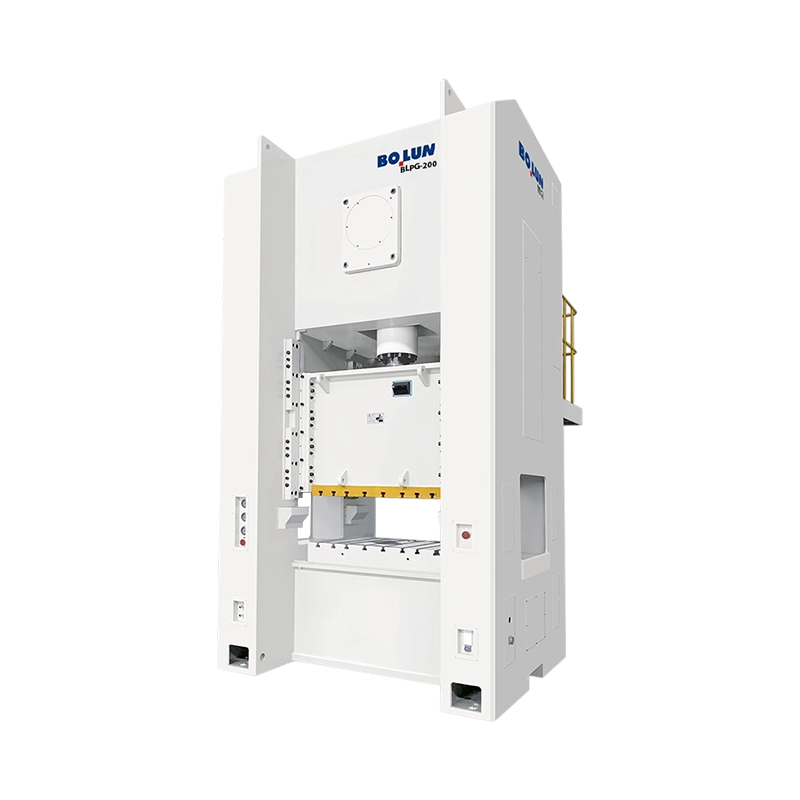
Dua mesin penekan boleh membawa papan nama 200 tan dan masih menghasilkan ...
Memahami Penekan Kuasa Mekanikal dan Fungsi Pentingnya A ...
Seorang jurutera perkakas memetik program pendakap baharu dan menentukan m...
Pembeli yang membandingkan mesin penekan celah terbuka 45 tan untuk garisa...
Pengilang pengikat bersaiz sederhana baru-baru ini menghadapi masalah bias...
Reka Bentuk Titik Tunggal Satu sambungan p...
Hubungi Kami

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Jalan Linjiang Timur, Xiaren, Bandar Jinting, Bandar Shengzhou, Wilayah Zhejiang, China
sedia untuk Bermula?
Get in Touch

Sekarang!
ZHEJIANG BOLUN

