Seorang jurutera perkakas memetik program pendakap baharu dan menentukan mesin penekan 160 tan. Die dibina, mesin dipasang, dan pada pengeluaran pertama dijalankan gerai slaid enam milimeter di atas pusat mati bawah. Tiada yang rosak. Tonaj telah dinilai di bahagian bawah lejang, dan kerja sedang dilakukan lebih tinggi di atas lengkung, di mana akhbar boleh menghantar hanya sebahagian kecil daripada daya itu.
Kesilapan tunggal itulah sebabnya helaian spesifikasi akhbar dibaca dalam susunan tertentu. Ton ialah nombor tajuk, tetapi lejang, kelajuan, ketinggian die, saiz katil dan bentuk lengkung daya menentukan sama ada kerja berjalan pada kadar atau melawan mesin sepanjang hari.
Penekan kuasa menukarkan putaran berterusan motor elektrik kepada lejang garisan lurus yang pendek, berkuasa. Tenaga disimpan dalam roda tenaga berputar, dilepaskan melalui klac ke dalam aci engkol, aci sipi atau pautan togol, dan dihantar ke gelongsor yang membawa acuan atas. Bingkai, gib, kusyen die dan sistem pengimbang semuanya wujud untuk memastikan strok itu tepat, boleh diulang dan selamat.
Bahagian di bawah beralih daripada mekanisme kepada nombor pada papan nama, kemudian kepada aplikasi mesin penekan kuasa sebenarnya berfungsi, dan akhirnya kepada keputusan yang perlu dibuat oleh pembeli atau jurutera proses sebelum menandatangani pesanan pembelian.
Penekan kuasa ialah alat mesin yang membentuk logam dengan memerah di antara dua alatan yang dipadankan. Satu alat dipasang pada katil pegun, satu lagi pada gelongsor bergerak. Akhbar itu sendiri tidak menentukan bentuk bahagian itu; die buat. Akhbar menentukan berapa banyak daya yang tersedia, berapa cepat ia boleh digunakan, seberapa tepat slaid boleh dipandu, dan berapa kali seminit kitaran boleh berulang tanpa hanyut.
Empat keluarga penekan meliputi kebanyakan kerja membentuk logam, dan ia patut dipisahkan sebelum melangkah lebih jauh:
Ciri menarik akhbar mekanikal ialah tonan terkadarnya bukan pemalar. Ia adalah maksimum, sah di atau berhampiran pusat mati bawah. Gerakkan titik kerja ke atas lejang dan daya yang ada hilang. Ini adalah ciri reka bentuk, bukan kecacatan: roda tenaga menyimpan tenaga kinetik dan engkol menukarkannya kepada kelebihan mekanikal yang berkembang apabila rod penyambung menghampiri penjajaran dengan gelongsor. Pertimbangannya ialah keseluruhan reka bentuk cetakan, ketinggian tutup dan tetingkap proses semuanya perlu dirancang di sekeliling lengkung itu.
| Perhimpunan | Fungsi | Perkara yang pembeli cenderung untuk menyemak |
|---|---|---|
| Bingkai | Menyerap daya tindak balas setiap lejang dan memegang gelongsor sejajar dengan katil | Buka bingkai C atau bingkai H tertutup; keluli tuang atau fabrikasi; pesongan diukur di bawah beban |
| Mahkota | menempatkan aci pemacu, roda tenaga, klac dan, pada banyak reka bentuk, motor pelarasan slaid | Akses untuk perkhidmatan; ketegaran di bawah beban luar pusat |
| Aci engkol atau aci sipi | Menukarkan putaran kepada gerakan slaid linear dan menetapkan panjang lejang | Bahan dan rawatan haba; jenis galas dan litar pelinciran |
| Batang penyambung dan pitman | Menghantar daya dari aci ke slaid | Julat pelarasan; keadaan skru dan kacang kunci; tindak balas |
| Slaid (ram) | Membawa dadu atas dan mengembara pada gib | Kelegaan gib, selari, kerataan muka gelongsor, berat perkakas yang akan diterima oleh gelongsor |
| Gibs dan laluan panduan | Pastikan slaid segi empat sama ke katil sepanjang pukulan | Boleh laras atau tetap; pelinciran; selang pengukuran memakai |
| Guling pinggan dan katil | Menyokong acuan bawah dan menyebarkan beban ke dalam bingkai | Kawasan katil, corak T-slot, ketebalan, potongan kusyen |
| Roda tenaga dan klac/brek | Menyimpan tenaga antara pukulan dan memulakan setiap pukulan atas permintaan | Jenis klac (mekanikal, geseran udara, basah, servo langsung); sudut berhenti brek; mod satu lejang dan inci |
| Silinder pengimbang | Sokong berat slaid dan perkakas untuk mengurangkan kelegaan dan kehausan | Kestabilan tekanan udara; tindak balas terhadap perubahan berat perkakas |
| Kusyen mati | Menyediakan rintangan terkawal untuk lukisan, pelucutan dan lontar | Kapasiti kusyen, lejang, sama ada pneumatik, hidraulik atau dikawal servo |
| Pelarasan slaid | Tetapkan ketinggian tutup agar sepadan dengan set dadu | Manual, bermotor atau hidraulik; resolusi dan kebolehulangan |
| Sistem kawalan dan keselamatan | Susun strok dan hentikan mesin apabila pengawal dilanggar | Tirai cahaya, kawalan dua tangan, senyap, kategori hentian selamat, pemantauan perlindungan tan dan die |
Dua butiran dalam jadual itu patut diberi perhatian lebih daripada biasanya. Yang pertama ialah pesongan. Bingkai akhbar tidak hanya menyerap daya; ia membongkok sedikit di bawahnya, dan lenturan itu membuka kelegaan acuan. Bingkai yang melencong lebih daripada beberapa persepuluh milimeter melintasi katil akan memakai perkakas dengan lebih cepat dan menghasilkan bahagian dengan tepi tirus. Yang kedua ialah kusyen die, yang sering dianggap sebagai aksesori tetapi benar-benar perbezaan antara penekan yang boleh melukis dan yang hanya boleh kosong.
Urutan lebih mudah untuk diikuti sebagai rantaian penukaran tenaga daripada sebagai senarai bahagian. Motor elektrik memutar roda tenaga sehingga kelajuan lariannya. Roda tenaga, bukan motor, membekalkan tenaga untuk lejang. Di antara lejang, motor memulihkan jumlah kecil kelajuan roda tenaga yang hilang semasa kitaran sebelumnya, itulah sebabnya pembentukan berat berterusan dihadkan oleh inersia roda tenaga dan penarafan motor dan bukannya oleh acuan sahaja.
Apabila operator tersandung penekan, klac terlibat dan mengunci roda tenaga ke aci engkol atau aci sipi. Aci berpusing, rod penyambung berayun, dan gelongsor bergerak ke bawah. Berhampiran bahagian bawah lejang, aci engkol mencapai titik di mana leveragenya paling besar, dan dadu bertemu dengan bahan. Brek kemudian menghentikan aci, biasanya di bahagian tengah mati atas, dan klac dilepaskan supaya roda tenaga boleh memulihkan kelajuan semasa operator memunggah bahagian tersebut.
Penekan yang dipacu motor servo menggantikan roda tenaga, klac dan brek dengan motor tork tinggi dan mekanisme skru atau engkol. Pergerakan slaid kemudian boleh diprogramkan: slaid boleh perlahan melalui sentuhan, tinggal di bahagian bawah, terbalik separuh jalan, atau mempercepatkan pada lejang kembali. Ini adalah mekanisme di sebalik pembentukan berbilang mod, dan ia mengubah apa yang mungkin dalam lukisan dalam dan dalam bahan rapuh atau kenyal.
Pada penekan mekanikal, daya berguna tertumpu pada beberapa milimeter terakhir sebelum pusat mati bawah. Akibat praktikal ialah kerja yang memerlukan tonase maksimum mesti diatur supaya ubah bentuk berlaku hampir dengan bahagian bawah strok. Blanking dan syiling sesuai dengan ini dengan sempurna, kerana bahan memotong atau menghasilkan pada jarak yang sangat singkat.
Lukisan tidak. Secawan mungkin memerlukan beberapa sentimeter perjalanan ke bawah, dan semasa perjalanan itu, akhbar hanya boleh membekalkan sebahagian kecil daripada tan terkadarnya. Inilah sebabnya mengapa akhbar yang dipilih untuk melukis cenderung lebih besar daripada akhbar yang dipilih untuk mengosongkan tempat kosong yang sama. Jurutera yang mengetahui tan belanjawan peraturan ini untuk titik paling dalam cabutan, bukan untuk berat bahagian siap.
Terdapat akibat kedua yang lebih halus. Oleh kerana lengkung daya adalah curam berhampiran bahagian bawah, variasi kecil dalam ketebalan atau kekerasan bahan diterjemahkan kepada variasi besar dalam beban yang dilihat oleh akhbar. Gegelung yang mempunyai ketebalan tiga ratus milimeter pada satu palet dan lebih tebal pada palet seterusnya akan muncul sebagai pancang tan. Tekan dengan pemantauan tonase dan perlindungan die menonton dengan tepat ini, dan mereka menghentikan mesin sebelum pancang menjadi retak atau bingkai yang diregangkan.
Empat susunan adalah perkara biasa, dan setiap satu mengubah jadual penyelenggaraan sama seperti sampul prestasi:
Untuk kedai yang menjalankan dua atau tiga syif, perbezaan antara klac geseran kering dan klac basah biasanya diukur dalam jam masa henti setahun dan bukannya dalam harga pembelian.
Katalog akhbar menggunakan perbendaharaan kata padat. Setiap istilah pada helaian memetakan kepada kekangan fizikal dalam perkakas, dan salah membaca salah satu daripadanya adalah punca paling biasa akhbar yang tidak dapat menjalankan tugas yang dibeli.
| Term | Maksudnya | Akibat praktikal |
|---|---|---|
| Nilai tan | Daya maksimum tersedia, biasanya dinyatakan berhampiran pusat mati bawah | Mesti melebihi daya puncak operasi, bukan daya purata |
| Panjang pukulan | Jumlah perjalanan slaid dari atas ke bawah pusat mati | Mesti cukup lama untuk memuatkan dan memunggah bahagian, dan untuk membersihkan die |
| Pukulan seminit (SPM) | Kadar kitaran pada kelajuan terkadar | Menetapkan output teori; pengendalian dan pemberian makan biasanya menjadi kekangan sebenar |
| Tinggi mati / ketinggian tutup | Jarak dari atas katil ke bawah gelongsor di tengah mati bawah, dengan pelarasan pada kedudukan yang dinyatakan | Terlalu sedikit bermakna set die tidak akan muat; terlalu banyak boleh diperbetulkan dengan spacer tetapi memerlukan ketegaran |
| Pelarasan slaid | Julat ketinggian tutup boleh diubah | Menentukan berapa banyak set die berbeza yang boleh diterima oleh akhbar tanpa riser |
| Kawasan katil dan gelongsor | Permukaan pemasangan yang boleh digunakan | Mesti mengandungi tapak die dengan ruang untuk pengapit, bukan hanya rangka die |
| Kedalaman tekak | Jarak dari bingkai ke tengah slaid pada penekan terbuka | Hadkan lebar helaian yang boleh disuap melalui sisi mesin celah terbuka |
| Kusyen mati capacity and stroke | Daya dan perjalanan tersedia untuk lukisan dan pelucutan | Penekan tanpa kusyen yang mencukupi tidak boleh menarik, tanpa mengira tonase |
| Dimensi tingkap atau bukaan | Kosongkan ruang di bahagian tegak penekan bingkai tertutup | Tentukan sama ada suapan gegelung, lengan pemindahan atau robot boleh sampai ke kawasan die |
| Pesongan di bawah beban | Bingkai stretch and slide tilt at rated tonnage | Memandu die haus dan bahagian tirus; paling penting pada katil yang luas dan muatan luar pusat |
Dua daripada ini berinteraksi dengan cara yang menarik perhatian orang ramai. Panjang lejang dan ketinggian die bertukar antara satu sama lain: lejang yang lebih panjang memberikan lebih banyak ruang untuk disuap dan dikeluarkan, tetapi pada banyak reka bentuk ia juga mengurangkan ketinggian tutup minimum, kerana lemparan engkol dan kedudukan slaid dihubungkan secara geometri. Mesin penekan dengan pukulan yang besar mungkin tidak menerima tindanan cetakan pendek tanpa plat penaik, dan plat penaik menambah sambungan antara acuan dan katil yang perlu dikilap dan diperiksa.
Pemuatan luar pusat ialah masalah senyap yang lain. Katalog memetik tonase untuk beban berpusat. Penekanan satu titik yang dimuatkan pada satu sisi slaid akan mencondongkannya, membuka kelegaan gib di satu sisi dan menutupnya di sebelah yang lain. Hasilnya ialah ketebalan bahagian yang tidak sekata, kehausan gib dipercepatkan dan, dalam kes yang paling teruk, gelongsor retak. Apabila dadu tidak boleh diletakkan secara berpusat, had praktikal biasanya diandaikan kira-kira separuh tan terkadar pada mesin titik tunggal dan kira-kira dua pertiga pada mesin mata dua, tetapi angka sebenar harus datang daripada gambar rajah beban pengeluar sendiri dan bukannya daripada peraturan praktikal.
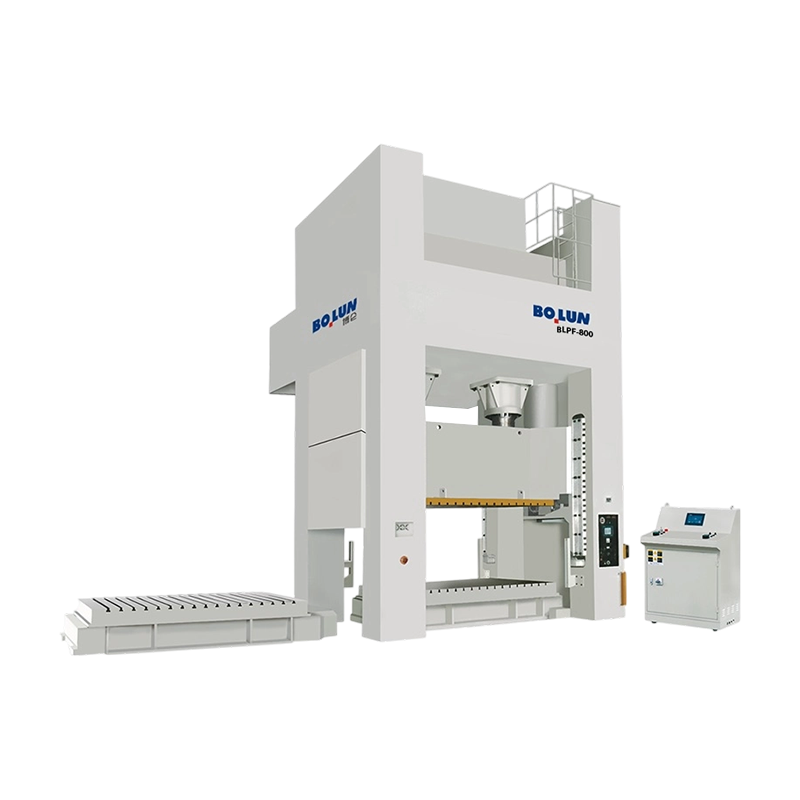
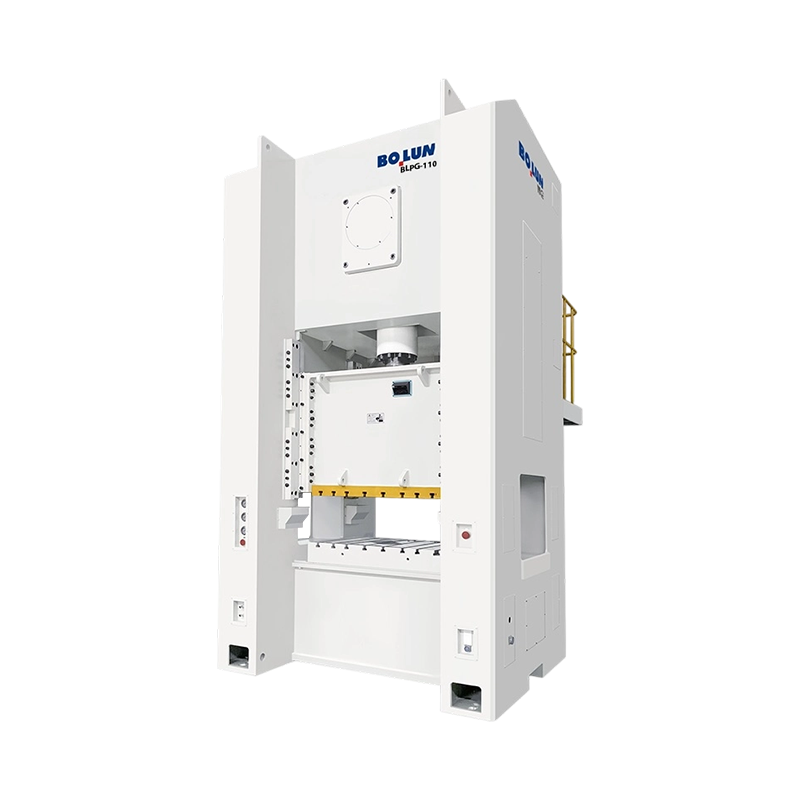
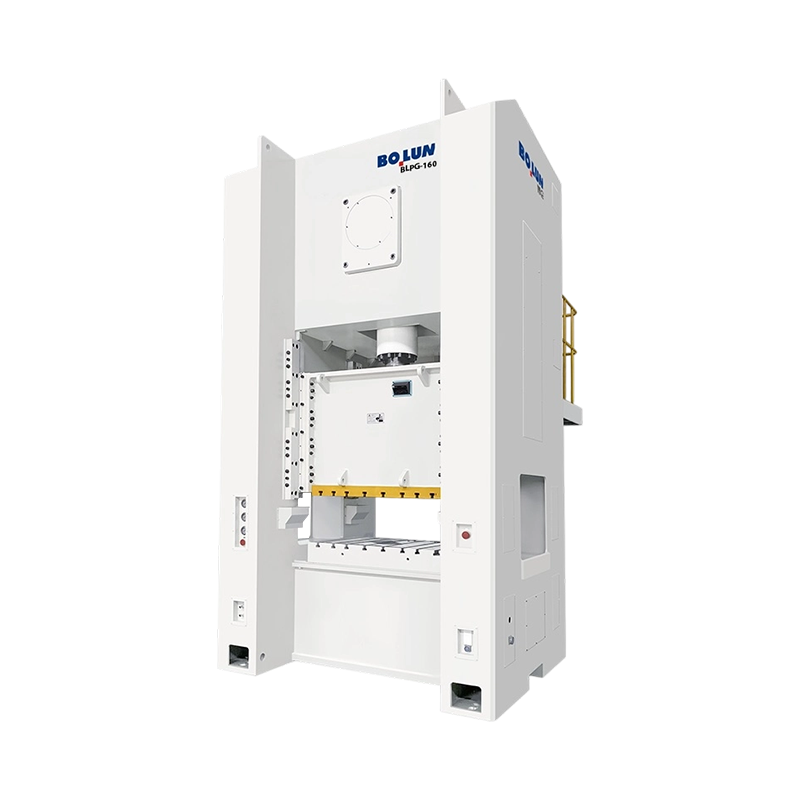
Bingkai adalah keputusan struktur pertama, dan ia didorong oleh saiz bahagian, kaedah pemakanan dan toleransi. Penekan jenis terbuka mempunyai bingkai berbentuk C dengan pemacu dan slaid disokong dari satu sisi sahaja. Penekan jenis tertutup mengelilingi slaid pada kedua-dua belah, jadi laluan beban adalah simetri.
Akibatnya adalah langsung. Penekan terbuka memberikan akses tiga sisi kepada acuan, yang menjadikan pemuatan manual, penyuapan sisi bahagian yang panjang dan perubahan cetakan yang cepat mudah, tetapi bingkainya kurang kaku dan lebih terpesong di bawah beban. Penekan tertutup adalah jauh lebih tegar dan merupakan pilihan biasa untuk cetakan progresif, tonase tinggi, toleransi ketat dan sebarang proses di mana keselarian slaid adalah kritikal. Sekiranya bahagian itu panjang dan mesti disuap melalui sisi, bingkai terbuka dengan kerongkong dalam selalunya merupakan satu-satunya jawapan yang praktikal; jika bahagian itu adalah pengecapan ketepatan yang dihasilkan pada kadar, bingkai tertutup hampir selalu menang pada hayat alat. Rawatan yang lebih terperinci tentang pertukaran boleh didapati dalam perbandingan ini reka bentuk akhbar jenis terbuka dan tertutup , yang merangkumi hujah pesongan dengan lebih mendalam.
| Faktor | Jenis terbuka (bingkai-C) | Jenis tertutup (bingkai H) |
|---|---|---|
| Muatkan laluan | tidak simetri; bingkai bertindak sebagai julur | simetri; kedua-dua tegak berkongsi beban |
| Pesongan di bawah beban | Lebih tinggi, dan ia mencondongkan slaid | Rendah, dengan kecondongan gelongsor jauh lebih sedikit |
| Akses kepada die | Tiga sisi terbuka | Tingkap depan dan belakang sahaja |
| Julat tonase biasa | Ringan ke sederhana | Sederhana hingga sangat berat |
| Paling sesuai untuk | Mati stesen tunggal, bahagian panjang yang diberi makan sampingan, kedai kerja dan jangka pendek | Die progresif dan pemindahan, pengecapan volum tinggi, toleransi yang ketat |
| Mati hidup | Lebih pendek di mana toleransi ketat | Lebih lama, kerana kelegaan kekal stabil |
| Jejak kaki | Padat, mudah untuk meletakkan semula | Lebih besar, memerlukan asas yang kukuh |
| Kesesuaian automasi | Mudah dengan memuatkan manual atau robot dari sisi | Sangat sesuai untuk talian gegelung, pemindahan dan automasi dalam akhbar |
Hibrid patut disebut kerana ia biasa dalam amalan: bingkai separuh tertutup atau buka belakang. Ia menambahkan ikatan separa antara tegak di belakang gelongsor, yang memulihkan jumlah ketegaran yang berguna sambil mengekalkan kebanyakan akses sisi. Ia adalah jalan tengah yang wajar untuk kedai yang perlu menjalankan kedua-dua stesen tunggal dan kerja progresif sederhana pada mesin yang sama.
Struktur bingkai menentukan kekakuan. Pemacu menentukan bentuk lejang dan, dengannya, julat proses yang boleh dijalankan oleh akhbar.
A pemacu engkol adalah susunan yang paling mudah dan paling murah. Jejari engkol menetapkan lejang, dan halaju gelongsor mengikuti lengkung sinusoidal yang memuncak di tengah lejang ke bawah. Ia pantas, cekap dan sesuai untuk mengosongkan, menusuk dan membentuk cetek.
An pemacu gear sipi meletakkan gear di antara roda tenaga dan aci sipi. Gear mengurangkan kelajuan dan menggandakan tork, jadi beban yang lebih berat boleh dialihkan dengan pakej motor dan klac yang sama. Penekan gear sipi adalah jawapan tradisional untuk kerja-kerja lejang dalam, tona tinggi seperti pembentukan panel besar, di mana gelongsor perlu bergerak jauh dan masih memberikan daya.
A togol pemacu menggunakan pautan dan bukannya satu engkol. Kelebihan mekanikal meningkat secara mendadak ke arah bahagian bawah strok, memberikan pendekatan perlahan, tinggal pendek dan daya yang sangat tinggi pada penghujung perjalanan. Gabungan itulah yang menjadikan penekan togol sangat sesuai untuk operasi penempaan sejuk, syiling dan saiz, di mana bahan mesti dipaksa untuk mengalir ke dalam rongga cetakan dan bukannya hanya digunting atau dibengkokkan.
A pemacu servo menghilangkan hubungan tetap antara kedudukan slaid dan sudut engkol. Pergerakan slaid menjadi profil terprogram. Ia boleh menghampiri dengan cepat, perlahan kepada kelajuan terkawal pada saat sentuhan, kekal di bawah beban dan kembali pada kelajuan tinggi. Dalam lukisan dalam ini mengurangkan risiko koyak kerana bahan dilukis pada kadar yang boleh diterima; dalam membentuk bahan berkekuatan tinggi atau mudah springback ia membolehkan lejang penentukuran di bahagian bawah. Fleksibiliti yang sama menyokong profil gerakan berbilang mod yang mustahil pada engkol tetap.
| Jenis pemanduan | Ciri strok | Daya di bahagian bawah strok | Aplikasi biasa |
|---|---|---|---|
| Engkol | Pergerakan sinusoidal tetap | Nilai tan near BDC | Mengkosongkan, menusuk, membentuk cetek, mengecap umum |
| Gear sipi | Lejang tetap, lebih panjang dengan tork yang lebih tinggi | Tinggi, bertahan dalam perjalanan yang lebih lama | Pembentukan panel besar, bahagian dalam, mati progresif berat |
| Togol | Perlahan berhampiran bahagian bawah dengan tempat tinggal pendek | Sangat tinggi, tertumpu di hujungnya | Penempaan sejuk, syiling, saiz, pembentukan bahan tebal |
| Servo | Profil boleh atur cara, tinggal dan terbalik mungkin | Dikawal dan boleh diulang pada bila-bila masa dalam profil | Lukisan dalam, pembentukan sensitif springback, operasi berbilang langkah |
Pilihannya bukan teknikal semata-mata. Penekan engkol lebih murah dan lebih mudah diselenggara; penekan servo lebih mahal tetapi boleh menggantikan dua mesin konvensional dan satu set operasi manual. Ekonomi biasanya turun kepada berapa banyak penjimatan dalam buruh dan operasi sekunder boleh dipulihkan sepanjang hayat mati.
Hampir setiap bahagian logam yang dihasilkan secara besar-besaran telah melalui mesin penekan sekurang-kurangnya sekali. Proses dibahagikan kepada beberapa kumpulan yang boleh dikenali, dan setiap kumpulan membuat permintaan khusus pada mesin.
Blanking memotong bentuk daripada helaian dalam satu lejang; menindik menebuk lubang di dalamnya. Kedua-duanya adalah operasi ricih yang diselesaikan dalam jarak yang sangat singkat, yang bermaksud ia sesuai dengan bahagian atas lengkung daya dengan sempurna. Tuntutan adalah tonase yang tinggi, rangka yang kaku untuk memastikan kelegaan die malar, dan berbasikal pantas. Dies progresif mengosongkan, menusuk, membentuk dan memangkas menjadi satu jalur, dan mereka memerlukan penekan bingkai tertutup dengan katil tegar dan selari slaid yang baik, kerana setiap stesen mewarisi ralat penjajaran yang sebelumnya.
Operasi ini mengubah bentuk bahan dan bukannya memisahkannya. Lenturan dan pembentukan cahaya memerlukan daya yang sederhana dalam perjalanan yang lebih lama, jadi penekan dengan panjang lejang yang wajar dan kusyen yang diberi nilai yang mencukupi adalah alat yang tepat. Penciptaan syiling dan emboss memerlukan sebaliknya: kekuatan melampau hampir tiada perjalanan, di mana togol dan pemacu gear sipi mendapat tempat mereka.
Lukisan dalam pulls a flat blank into a cup or shell, and the material must flow rather than stretch and tear. The force needed is moderate, but the slide must travel a long way and must do so at a speed the material can accept. This is the process where servo control makes the clearest difference, because the slide speed can be programmed independently at each stage of the draw. A servo press designed around this application, such as the  Penekan Servo Satu Titik Jenis Terbuka BLAS-125 untuk Lukisan Dalam Penekan servo mata tunggal jenis terbuka untuk lukisan dalam dan regangan, menampilkan pemacu terus tork tinggi, kedalaman tekak 350 mm dan kapasiti 1250 kN. Lihat Produk → Penekan servo mata tunggal jenis terbuka BLAS125, ditentukan untuk lukisan dalam dan menggabungkan strok yang panjang dan boleh dikawal dengan susunan kusyen yang sesuai dengan kerja cawan dan bukannya mengosongkan mudah.
Penempaan sejuk memaksa logam mengalir di dalam acuan pada suhu bilik. Dayanya besar, ubah bentuknya teruk, dan beban tiba dalam denyutan pendek dan berat di bahagian bawah strok. Penekan togol-linkage dibina untuk profil ini: pendekatan yang perlahan dan berkuasa, tempat tinggal ringkas yang membolehkan bahan mengisi rongga dan pengembalian cepat. Mesin dalam kelas ini, seperti ini  BLKP-650 High-Deformation Cold Forging Togol Type Press Penekan togol penempaan sejuk tugas berat dengan kapasiti 6500 kN, lejang tekanan nominal 8 mm, bingkai ketegaran tinggi dan ejector bersepadu untuk kerja ubah bentuk yang teruk. Lihat Produk → penekan togol penempaan sejuk ubah bentuk tinggi, direka bentuk di sekeliling geometri lejang seimbang, yang mengekalkan segi empat sama gelongsor di bawah beban luar tengah yang dijana acuan penempaan, dan di sekeliling bingkai yang cukup kaku untuk menahan dimensi rongga melalui beribu-ribu kitaran.
Perumah bateri dan kepungan yang serupa adalah bahagian yang dilukis dengan dinding nipis yang panjang dan dihasilkan dalam kuantiti yang sangat besar. Proses ini pada asasnya adalah seri yang mencabar dengan toleransi ketebalan dinding yang ketat, peringkat pembentukan yang cetek tetapi berulang dan keperluan yang sukar untuk bahagian keluar rata dan segi empat sama. Oleh kerana bahagian-bahagiannya selalunya dihasilkan daripada gegelung lebar pada talian automatik, penekan memerlukan katil yang lebar, bingkai terbuka yang tertutup atau berat yang tegar, dan keupayaan untuk menahan toleransi merentasi lebar katil penuh dan bukannya hanya di tengah. Mesin yang dibina khas seperti ini  BLPC2-160 High-Tonnage Open Type Double-Point Tekan Shell Bateri Penekan cangkerang bateri dua mata jenis terbuka diposisikan untuk pembentukan komponen bateri berskala besar dan aplikasi cangkerang bateri dalam pengeluaran volum tinggi. Lihat Produk → penekan cangkang bateri dengan tona tinggi, ultra-stabil dikonfigurasikan untuk gabungan lebar katil, tan dan kebolehulangan.
Tidak semua kerja sesuai dengan kawasan cetakan yang padat. Panel lebar, pembalut perkakas dan bahagian struktur panjang memerlukan sama ada katil yang lebar atau tekak dalam yang membenarkan bahan melepasi di sebelah gelongsor. Penekanan terbuka dalam tekak wujud untuk sebab ini: ia menukar beberapa ketegaran untuk keupayaan untuk menyuap helaian besar melalui sisi mesin sementara dadu kekal dipasang di atas katil.
Pemilihan tekan paling kerap menjadi salah apabila proses ditakrifkan selepas mesin dibeli. Bekerja dalam susunan terbalik mengambil masa lebih lama pada peringkat sebut harga dan menjimatkan beberapa bulan kemudian.
Perintah itu penting kerana setiap langkah mengekang langkah seterusnya. Perubahan dalam kedalaman lukisan, sebagai contoh, boleh memaksa pukulan yang lebih panjang, yang mengubah sampul ketinggian tutup, yang mungkin memaksa saiz bingkai yang berbeza sepenuhnya. Membekukan proses terlebih dahulu mengalih keluar kebanyakan bolak-balik.
Harga belian sebuah akhbar adalah nombor terkecil dalam kos seumur hidupnya. Bilangan yang lebih besar ialah perkakasan, tenaga, penyelenggaraan dan masa henti yang tidak dirancang, dan ia dipengaruhi oleh pilihan spesifikasi yang dibuat tahun sebelumnya.
Kehidupan perkakas bergantung pada penjajaran. Setiap persepuluh milimeter kecondongan gelongsor atau pesongan bingkai kelihatan sebagai kelegaan acuan yang tidak sekata, dan kelegaan yang tidak sekata bermakna gerinda, haus tepi, tebuk pedih dan retak. Penekan yang cukup kaku untuk kerja selalunya akan membayar perbezaan dalam kos bingkai melalui jangka hayat die sahaja, terutamanya pada acuan progresif di mana kegagalan stesen tunggal menghentikan keseluruhan talian.
Penggunaan tenaga dikuasai oleh roda tenaga dan saiz motor. Penekan dengan roda tenaga bersaiz besar memulihkan kelajuan dengan lebih cepat antara lejang dan menarik arus yang lebih mantap, manakala penekan pada hadnya mengitar motor dengan kuat dan memanaskan penutup. Pada tekanan servo, gambar berubah: pemacu menarik arus puncak semasa pembentukan, jadi bekalan elektrik, kabel dan sebarang susunan pemulihan tenaga patut diberi perhatian pada peringkat spesifikasi dan bukannya pada pentauliahan.
Keperluan keselamatan tidak boleh dirunding dan semakin spesifik. Pengawal mekanikal, pagar berkunci, langsir cahaya dengan redaman untuk suapan automatik, kawalan dua tangan untuk stesen muatan manual dan sistem pemantauan brek yang mengesahkan prestasi berhenti adalah garis dasar biasa. Pemantauan tan dan perlindungan mati adalah sama penting dalam amalan, kerana ia mengubah kegagalan perkakas yang perlahan menjadi mesin yang dihentikan dan nota dalam log penyelenggaraan.
Dua kos lain secara rutin dipandang rendah. Udara termampat digunakan untuk pengimbangan balas, penggerak klac dan kusyen pneumatik, dan kebocoran dalam litar itu muncul sebagai tindak balas klac yang tidak menentu dan imbangan slaid hanyut. Pelinciran ialah yang kedua: sistem edaran automatik dengan penapisan dan pemantauan tekanan menukar tugas harian manual kepada penukaran penapis berjadual, dan mereka menangkap pam yang gagal sebelum ia menjadi gib berskor.
Mesin penekan mekanikal ialah mesin yang teguh, tetapi ia haus di tempat yang boleh diramal, dan haus boleh diukur lama sebelum ia kelihatan di bahagian.
Akhbar yang diselenggara mengikut jadual boleh berjalan selama beberapa dekad. Akhbar dijalankan sehingga sesuatu pecah biasanya mengambil masa mati, minggu pengeluaran dan hubungan pelanggan dengannya. Perbezaan kos antara kedua-dua pendekatan kebanyakannya adalah pentadbiran: senarai semak, satu set toleransi dan seseorang yang bertanggungjawab untuk merekodkan nombor.
Peringkat terakhir adalah mengesahkan bahawa mesin yang ditawarkan masih sesuai dalam tempoh lima tahun, apabila campuran bahagian telah berubah dan toleransi telah diperketatkan. Beberapa pemeriksaan merangkumi sebahagian besar risiko.
Pembekal dengan pembuatan dalaman cenderung untuk menjawab soalan ini dengan lukisan dan ukuran dan bukannya dengan kata sifat. Bolun, sebagai contoh, membina julat akhbarnya di sekitar sistem pengeluaran rantai penuh yang meliputi reka bentuk, pembuatan komponen teras dan pemasangan akhir, yang merupakan susunan yang menjadikan gambar rajah beban dan angka pesongan bermakna dan bukannya anggaran. Pembeli menilai a pembekal power press harus menganggap keupayaan untuk menghasilkan nombor tersebut atas permintaan sebagai penapis pertama, lama sebelum harga memasuki perbincangan.
Penekan kuasa ialah idea mudah yang dilaksanakan dengan ketepatan luar biasa: simpan tenaga dalam jisim berputar, lepaskannya melalui pautan yang mendarab daya, dan pandu hasilnya dengan begitu tepat sehingga dadu boleh memotong, membengkok atau menarik logam dalam pecahan milimeter, berpuluh-puluh ribu kali sehari. Semua yang penting dalam spesifikasi berikut dari ayat itu.
Tonnage memberitahu anda siling. Keluk daya memberitahu anda di mana dalam lejang anda boleh menggunakannya. Bingkai memberitahu anda berapa banyak daripadanya kekal berpusat pada dadu. Pemacu memberitahu anda sama ada gerakan itu tetap atau boleh diprogramkan. Kusyen, katil dan ketinggian penutup memberitahu anda sama ada alatan anda akan muat dan sama ada ia akan bertahan.
Betulkan lima perkara itu dan akhbar menjadi mesin yang paling kurang menarik dalam kilang, iaitu apa yang sepatutnya. Silapkan mereka dan ia menjadi hambatan setiap perbualan bermula.


Letakkan penekan bingkai terbuka 160 tan dan penekan bingkai tertutup 160 ...
Sebuah kilang pengikat di Taizhou menerima permintaan daripada pembekal pe...
Pengilang pengikat bersaiz sederhana baru-baru ini menghadapi masalah bias...
Dua mesin penekan boleh membawa papan nama 200 tan dan masih menghasilkan ...
Jawapan Ringkas: Jenis Bingkai Mana Yang Sesuai dengan Kerja Anda ...
Mesin penekan kuasa dikelaskan dalam dua cara utama: mengikut pem...
Hubungi Kami

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Jalan Linjiang Timur, Xiaren, Bandar Jinting, Bandar Shengzhou, Wilayah Zhejiang, China
sedia untuk Bermula?
Get in Touch

Sekarang!
ZHEJIANG BOLUN

