Seorang pengurus pengeluaran menghadiri mesyuarat kejuruteraan dengan timbunan lukisan untuk pengikat volum tinggi, perlumbaan galas dan cangkerang bateri. Soalan biasa ialah: "Bolehkah kita membuat ini lebih cepat, dengan kurang sekerap, dan dengan hayat keletihan yang lebih baik daripada pemesinan atau penempaan panas?" Jawapannya, dalam banyak kes, adalah pembentukan sejuk. Pembentukan sejuk ialah proses membentuk logam di bawah suhu penghabluran semulanya, biasanya pada suhu bilik, dengan memaksa bahan ke dalam rongga acuan di bawah tekanan tinggi. Ia menukar wayar atau rod ringkas kepada bahagian siap atau hampir siap dalam beberapa saat, sambil meningkatkan kekuatan bahan dan mengurangkan sisa. Cabaran praktikal untuk pembeli bukanlah sama ada pembentukan sejuk berfungsi, tetapi bagaimana untuk memadankan proses dengan geometri bahagian, bahan, dan akhbar yang akan melakukan kerja itu.
Pembentukan sejuk ialah kaedah kerja logam yang mengubah bentuk kosong logam atau wayar pada suhu ambien, tanpa memanaskan bahan kerja di atas titik penghabluran semulanya. Logam itu dimampatkan antara pukulan dan dadu, dan bahan itu bergerak secara plastis ke dalam bentuk yang dikehendaki. Kerana suhu kekal rendah, logam mengalami pengerasan terikan. Ini bermakna bahagian itu menjadi lebih kuat kerana ia cacat, selalunya mencapai dua hingga tiga kali kekuatan hasil bahan asal. Proses ini juga dipanggil penempaan sejuk atau tajuk sejuk, bergantung pada industri dan jenis bahagian yang dibuat.
Istilah "pembentukan sejuk" adalah luas. Dalam kilang pengikat, ia biasanya bermaksud bekas sejuk yang mengambil wayar bergelung, memotong kosong dan menggerakkannya melalui beberapa stesen mati untuk menghasilkan skru, bolt atau nat. Di kedai setem, ia boleh bermaksud penekan penempaan sejuk yang membentuk bahagian yang lebih besar seperti kosong gear atau aci. Dalam konteks kepingan logam, ia boleh merujuk kepada pembentukan gulungan atau lenturan sejuk. Artikel ini memfokuskan pada pembentukan bahagian logam pepejal berasaskan akhbar, di mana tonase tertinggi dan keputusan peralatan yang paling teknikal berlaku.
Perbezaan utama antara pembentukan sejuk dan pembentukan panas ialah suhu. Pembentukan panas berfungsi di atas penghabluran semula, jadi logam kekal lembut dan boleh mengalir ke dalam bentuk yang kompleks. Pembentukan sejuk berfungsi pada atau berhampiran suhu bilik, jadi logam lebih keras dan lebih tahan terhadap ubah bentuk. Perbezaan itu mendorong spesifikasi peralatan: penekan pembentuk sejuk memerlukan tonase yang lebih tinggi, bingkai yang lebih tegar, dan selalunya profil strok yang lebih canggih daripada penekan penempaan panas dengan kapasiti yang sama.
Pembentukan sejuk mengeksploitasi fakta bahawa logam mulur boleh dibentuk semula secara kekal apabila tegasan melebihi titik hasilnya. Pukulan itu menolak logam ke dalam rongga dadu, dan bahan itu mengalir di sepanjang laluan dengan rintangan yang paling sedikit. Kerana logam tidak mengkristal semula semasa operasi, struktur bijian memanjang, dan bahan menjadi lebih keras. Pengerasan terikan ini adalah pedang bermata dua: ia meningkatkan kekuatan, tetapi ia juga mengurangkan kemuluran, jadi jumlah ubah bentuk setiap langkah adalah terhad.
Terdapat tiga mod ubah bentuk asas yang mengawal kebanyakan operasi membentuk sejuk:
Dalam penyemperitan ke hadapan, logam ditolak melalui bukaan dadu dalam arah yang sama seperti perjalanan tumbukan. Kosong diletakkan di dalam bekas, dan pukulan memampatkannya dari satu hujung, memaksa bahan mengalir melalui orifis yang lebih kecil. Ini ialah cara standard untuk mencipta aci, pin berlangkah dan komponen tiub. Tekanan yang diperlukan bergantung pada nisbah pengurangan dan tegasan aliran bahan.
Dalam penyemperitan ke belakang, logam mengalir ke arah yang bertentangan dengan perjalanan punch. Penebuk memasuki tempat kosong dan memaksa bahan mengalir ke atas di sekeliling penebuk, membentuk cawan atau bentuk seperti tiub. Ini adalah perkara biasa untuk membuat bahagian berongga seperti soket hex, cengkerang bateri dan pelocok automotif. Penyemperitan ke belakang boleh menghasilkan rongga dalam dengan sedikit sisa bahan, tetapi ia memerlukan penekan yang sangat tegar kerana tumbukan mengalami beban mampatan yang tinggi.
Menjengkelkan is the process of reducing the length of a blank while increasing its diameter. The metal is compressed between a flat punch and a die, and it bulges outward. This is the basis for forming bolt heads, rivets, and flanges. Multiple upsetting steps are often used in cold heading machines to build up material progressively.
Kebanyakan bahagian yang terbentuk sejuk memerlukan gabungan mod ini. Pengikat biasa, contohnya, menggunakan menjengkelkan untuk membentuk kepala, penyemperitan ke hadapan untuk mencipta batang, dan mungkin operasi pemangkasan atau penudingan di hujungnya. Akhbar mesti memberikan daya, lejang dan halaju yang betul untuk setiap stesen, itulah sebabnya reka bentuk mesin penting sama seperti perkakas.
Pembentukan sejuk pada bekas berbilang stesen mengikuti kitaran berulang yang sangat konsisten di seluruh keluarga bahagian yang berbeza. Memahami kitaran membantu pembeli menilai perkara yang mesti disampaikan oleh akhbar.
Kelajuan kitaran diukur dalam sebatan seminit atau bahagian seminit. Bekas nat berkelajuan tinggi boleh berjalan pada 200 hingga 400 bahagian seminit, manakala penekan penempaan sejuk yang berat untuk bahagian besar boleh berjalan pada 20 hingga 60 pukulan seminit. Struktur penekan, klac, dan sistem kawalan mesti dipilih agar sepadan dengan profil kelajuan dan beban yang diperlukan.
Orang ramai menggunakan tiga istilah ini hampir secara bergantian, yang menyebabkan kekeliruan sebenar apabila memilih peralatan. Perbezaannya bukan akademik; ia menjejaskan spesifikasi akhbar, konfigurasi perkakas, dan ketepatan bahagian yang dijangkakan.
Dalam amalan, penekan penempaan sejuk mempunyai bingkai yang lebih berat dan gelongsor yang lebih teguh daripada mesin pengepala, kerana daya lebih tinggi dan bahagiannya lebih besar. Mesin pengepala mengutamakan kelajuan dan kebolehcapaian alatan, selalunya menggunakan reka bentuk mendatar. Apabila pembeli meminta "mesin pembentuk sejuk", jurutera jualan mesti menjelaskan sama ada aplikasi itu adalah pengikat kecil atau bahagian struktur sederhana hingga besar. Jawapannya mengubah setiap spesifikasi daripada tan kepada saiz katil kepada jenis pemanduan.
Tidak semua logam boleh dibentuk dengan jayanya. Bahan mesti mempunyai kemuluran yang mencukupi untuk mengalami ubah bentuk plastik yang teruk tanpa retak, dan kapasiti pengerasan kerja yang mencukupi untuk meningkatkan kekuatan tanpa kehilangan keliatan yang diperlukan. Bahan pembentuk sejuk yang paling biasa termasuk:
| bahan | Tingkah Lazim Pembentukan Sejuk | Penggunaan Akhir Biasa |
|---|---|---|
| Keluli karbon rendah | Kemuluran yang sangat baik, tekanan aliran rendah, mudah terbentuk sejuk. Gred seperti 1006 hingga 1018 digunakan secara meluas. | Pengikat, pin, aci, penambat |
| Keluli karbon sederhana | Lebih banyak kekuatan tetapi kurang kemuluran; mungkin memerlukan penyepuhlindapan perantaraan untuk bentuk yang kompleks. | Gear, gandingan, komponen automotif |
| Keluli tahan karat | Kerja menjadi keras dengan cepat, memerlukan tonase yang lebih tinggi dan perkakas yang lebih progresif. | Pengikat, kelengkapan, komponen perubatan |
| Aloi aluminium dan aluminium | Keperluan daya rendah, kemasan permukaan yang baik, tetapi lembut dan boleh hempedu. | Perumahan, topi, elektronik |
| Tembaga dan loyang | Kebolehkerjaan sejuk yang sangat baik, rintangan kakisan yang baik. | Terminal elektrik, bahagian paip |
| Keluli aloi | Kekuatan tinggi, lebih sukar untuk dibentuk, selalunya memerlukan pembentukan hangat sebagai batu loncatan. | Aci gandar, pengikat berkekuatan tinggi |
Apabila anda mereka bentuk proses pembentukan sejuk, kekuatan hasil bahan dan kadar pengerasan terikan menentukan daya tekan yang diperlukan. Bahagian aluminium lembut mungkin hanya memerlukan 50 tan, manakala versi keluli tahan karat geometri yang sama mungkin memerlukan 200 tan. Pembeli tidak boleh menganggap bahawa penekan yang dinilai untuk keluli akan mengendalikan aloi yang berbeza tanpa memeriksa pengiraan daya.
Kelebihan pembentukan sejuk boleh diukur, dan ia menjelaskan mengapa begitu banyak bahagian logam volum tinggi dibuat dengan cara ini.
Faedah ini diterjemahkan kepada jumlah kos setiap bahagian yang lebih rendah sepanjang pengeluaran, dengan syarat volumnya cukup tinggi untuk melunaskan perkakas. Untuk volum rendah, kos cetakan biasanya terlalu tinggi, yang merupakan kriteria pembelian utama.
Pembentukan sejuk bukanlah penyelesaian universal. Mengetahui batasan adalah penting sebelum membuat komitmen kepada akhbar atau set alatan.
Risiko perolehan yang sering diabaikan ialah laminasi antara mesin cetak dan perkakas. Mesin penekan yang direka untuk pengecapan progresif mungkin tidak mempunyai kawalan halaju slaid yang diperlukan untuk penempaan sejuk. Penekan yang dibina untuk penempaan sejuk, sebaliknya, mungkin kekurangan kadar strok yang tinggi yang diperlukan untuk pengikat. Pembeli harus meminta pengilang untuk menunjukkan lengkung daya-lejang dan kapasiti tenaga, bukan hanya tonase yang dinilai.
Akhbar adalah nadi kepada operasi membentuk sejuk. Ia memberikan daya yang mendorong tumbukan ke dalam dadu, dan ia menentukan ketepatan bahagian, hayat alat, dan kos pengeluaran keseluruhan. Parameter akhbar utama untuk dinilai ialah tonase, ketegaran bingkai, panjang lejang, halaju slaid dan jenis pemacu.
Ton ialah daya maksimum yang boleh digunakan oleh akhbar semasa strok. Ia mesti melebihi daya pembentukan puncak yang diperlukan oleh bahagian, yang dikira daripada tegasan aliran bahan dan kawasan yang diunjurkan. Peraturan biasa ialah memilih mesin penekan dengan 10 hingga 20 peratus lebih tan daripada puncak yang dikira, untuk membolehkan variasi bahan dan haus alatan.
Ketegaran bingkai diukur dari segi pesongan bingkai di bawah beban. Bingkai tegar memastikan pukulan dan dadu sejajar, yang penting untuk menahan toleransi yang ketat. Penekan bingkai tertutup biasanya lebih tegar berbanding penekan bingkai terbuka kerana laluan daya adalah simetri di sekeliling katil. Oleh itu, banyak bekas sejuk lebih suka reka bentuk bingkai tertutup untuk beban berat.
Panjang pukulan menentukan sejauh mana gelongsor bergerak dari bahagian bawah lejang. Ia mesti menampung ketinggian bahagian, bukaan dadu, dan perjalanan pukulan yang diperlukan. Bahagian dalam dan penyemperitan ke hadapan yang panjang memerlukan lejang yang lebih panjang, yang seterusnya boleh mengurangkan kadar lejang kerana gelongsor mesti memecut pada jarak yang lebih jauh.
Kelajuan slaid ialah kelajuan pada masa alat menyentuh bahan. Untuk pembentukan sejuk, halaju terkawal berhampiran bahagian bawah lejang adalah penting untuk mengelakkan beban hentakan dan kehancuran die. Penekanan mekanikal mempunyai profil halaju yang ditentukan oleh geometri aci engkol, manakala tekanan servo membenarkan pengendali memprogramkan lengkung halaju.
Jenis pemanduan boleh mekanikal, hidraulik, atau servo. Penekan mekanikal menggunakan roda tenaga dan klac untuk menyampaikan tenaga, dan ia cekap untuk pembentukan berkelajuan tinggi. Penekan hidraulik memberikan tonase penuh pada mana-mana titik lejang, yang berguna untuk operasi membentuk lama tetapi secara keseluruhannya lebih perlahan. Penekan servo menggunakan motor servo secara langsung pada aci engkol atau melalui kotak gear, memberikan kawalan tepat ke atas gerakan slaid dan pengurusan tenaga.
Penekan togol penempaan sejuk, seperti penekan sendi buku jari, menawarkan kelebihan mekanikal di bahagian bawah pukulan. Pautan togol memberikan daya tinggi berhampiran pusat mati bawah dengan halaju yang sangat rendah, yang sesuai untuk bahagian penempaan sejuk yang memerlukan tekanan tinggi dan sedikit perjalanan slaid. Inilah sebabnya mengapa penekan sendi buku jari sering dipilih untuk aplikasi penempaan sejuk berbanding penekan engkol biasa.
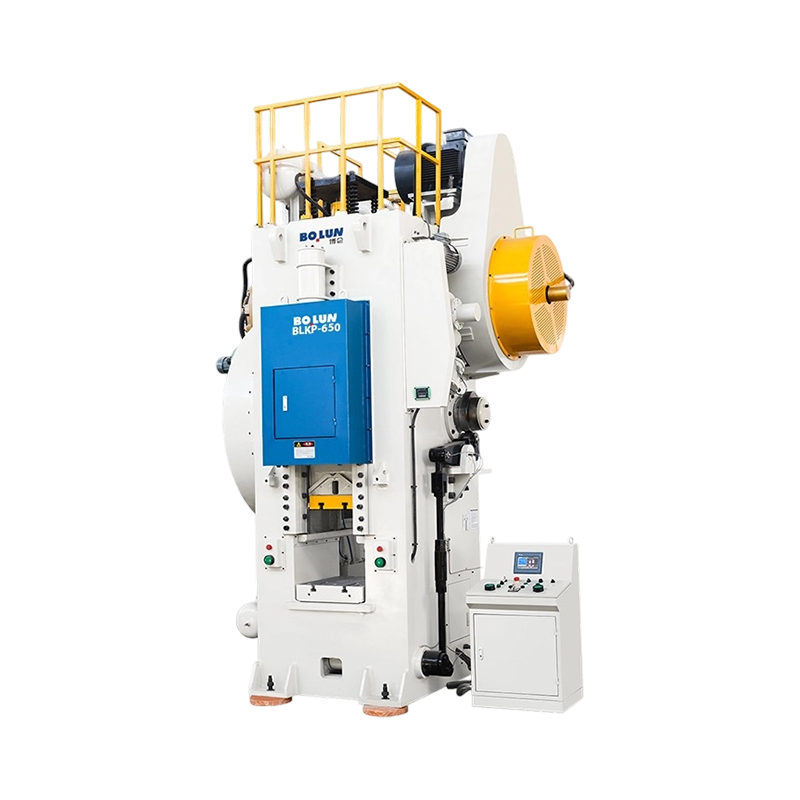
 BLKP-850 Kekuatan Perindustrian Heavy-Duty Cold Forging Togol Jenis Tekan Kuasa BLKP-850 Kekuatan Perindustrian Heavy-Duty Cold Forging Togol Jenis Tekan Kuasa delivers a nominal capacity of 8500 kN and is suitable for high-load cold forging applicat... Lihat Produk →
Sebagai contoh, BLKP850 ialah mesin jenis togol penempaan sejuk tugas berat yang direka untuk penempaan sejuk berskala industri. Pemacu sendi buku jari membolehkan daya ubah bentuk yang tinggi dengan lejang seimbang, iaitu keadaan yang diperlukan untuk membentuk bahan berkekuatan tinggi tanpa merekahkannya. Apabila anda membandingkan penekan untuk talian penempaan sejuk, lihat pada tenaga membentuk berkesan setiap lejang, bukan hanya tona. Tekan togol memberikan daya maksimum pada kelajuan minimum, yang melindungi perkakas dan mengurangkan risiko koyak bahagian.
Penekan togol penempaan sejuk ialah mesin khusus yang menggunakan mekanisme sendi buku jari dan bukannya engkol ringkas. Mekanisme ini menghasilkan kesan "diam" berhampiran bahagian bawah strok, bermakna slaid bergerak perlahan apabila daya memuncak. Tingkah laku berkelajuan rendah dan daya tinggi itulah yang diperlukan oleh penempaan sejuk.
Pautan togol mempunyai kelebihan mekanikal yang mendarabkan daya input. Tork motor yang kecil menjadi daya menegak yang sangat besar pada gelongsor, tetapi hanya dalam jarak kerja yang singkat. Ini menjadikan penekan togol sesuai untuk membuat syiling, penyemperitan dan operasi membentuk sejuk lain di mana ubah bentuknya kecil tetapi dayanya besar. Hasilnya ialah bahagian yang kaku dan tepat dengan kemasan permukaan yang bersih.
Satu risiko dengan penekan togol ialah ia tidak dapat mengekalkan strok bekerja yang lama. Jika bahagian tersebut memerlukan penyemperitan yang panjang, penekan mungkin tidak menyediakan perjalanan slaid yang mencukupi. Dalam kes itu, penekan engkol atau penekan servo dengan pukulan panjang adalah lebih sesuai. Pembeli harus memadankan jenis akhbar dengan laluan ubah bentuk khusus bahagian tersebut.
Penekan yang dipacu servo mengubah ekonomi pembentukan sejuk. Penekan servo menggunakan motor servo untuk menggerakkan gelongsor melalui laluan boleh atur cara, dan bukannya bergantung pada roda tenaga dan klac tetap. Ini memberikan pengendali tahap kawalan yang tinggi ke atas halaju slaid, kedudukan dan profil daya. Untuk membentuk sejuk, penekan servo boleh:
Penekan servo titik dua bingkai tertutup adalah pilihan biasa untuk pembentukan sejuk. Reka bentuk bingkainya memberikan ketegaran yang tinggi, dan sambungan dua titik mengagihkan beban secara sama rata di seluruh katil, yang penting untuk bahagian yang besar. Motor servo membolehkan pengendali menala lengkung slaid kepada tindak balas bahan. Sebagai contoh, apabila membentuk aloi berkekuatan tinggi, penekan boleh diprogramkan untuk memegang berhampiran bahagian bawah selama beberapa ratus milisaat, membolehkan logam mengalir ke dalam rongga acuan tanpa koyak.
 BLES-315 Industrial Powerhouse Rangka Tertutup Servo Power Press BLES-315 Industrial Powerhouse Rangka Tertutup Servo Power Press delivers a nominal capacity of 3000 kN with a 30,000 J working energy, designed for heavy-du... Lihat Produk →
Penekan servo titik dua bingkai tertutup BLES315 direka untuk tugas membentuk sejuk industri yang memerlukan kawalan lejang dinamik dan katil yang stabil. Kapasiti tenaga tinggi dan gerakan boleh atur caranya memungkinkan untuk menghasilkan bahagian dengan dimensi yang konsisten sambil menampung variasi dalam bahan masuk. Apabila sel pembentuk sejuk termasuk automasi, penekan servo boleh disepadukan dengan robot atau sistem pemindahan kerana pemasaan lejang boleh dilaraskan dalam perisian dan bukannya dengan menukar komponen mekanikal.
Lukisan dalam ialah proses membentuk sejuk di mana helaian atau kosong ditolak ke dalam dadu untuk mencipta cawan atau bahagian berongga. Ia adalah perkara biasa dalam pengeluaran cangkang bateri, komponen perkakas, dan bahagian automotif. Kunci kepada lukisan dalam ialah bahan mesti dibiarkan mengalir secara beransur-ansur dan seragam untuk mengelakkan koyak. Penekan servo dengan lejang boleh atur cara boleh memberikan kelajuan dan tekanan yang betul pada setiap peringkat, itulah sebabnya penekan servo semakin digunakan untuk operasi lukisan dalam.
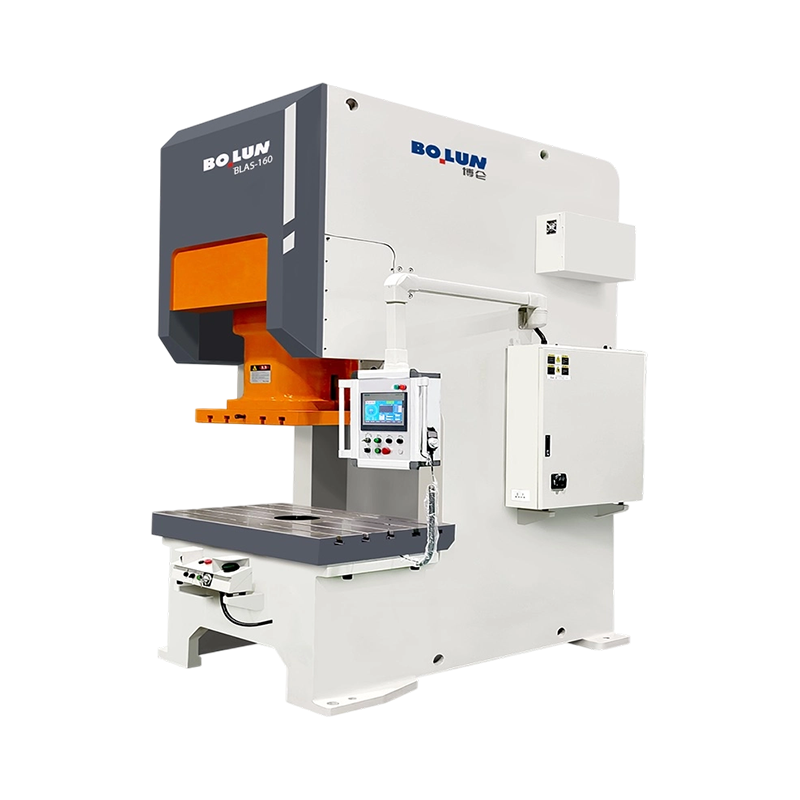
Penekan servo mata tunggal jenis terbuka dengan keupayaan lukisan dalam, seperti BLAS125, ialah penyelesaian padat untuk bahagian yang tidak memerlukan katil besar tetapi memerlukan kawalan tepat ke atas kelajuan lukisan. Penamaan "lukisan dalam" bermaksud mesin penekan direka dengan panjang lejang yang betul, halaju slaid dan ruang perkakas untuk mengendalikan pembentukan cawan dalam. Apabila pembekal secara eksplisit memasarkan penekan servo untuk lukisan dalam, ia adalah isyarat kuat bahawa syarikat memahami keperluan untuk gerakan slaid terkawal dalam pembentukan sejuk.
 BLAS-125 Lukisan Dalam Jenis Terbuka Servo Titik Tunggal Tekan Kuasa BLAS-125 Tork Tinggi Lukisan Dalam Jenis Terbuka Satu Titik Servo Power Press memberikan daya 1250 kN yang menggerunkan dengan lejang slaid 180 mm yang dilanjutkan. Model ini melebihi... Lihat Produk →
Untuk pembentukan cangkang bateri, gabungan pemacu servo dan bingkai dua titik selalunya sesuai. Pergerakan servo boleh ditala kepada gred dan ketebalan bahan cangkerang, dan slaid mata dua memastikan tekanan seragam merentasi acuan, mengurangkan kedutan dan rekahan. Apabila pembentukan sejuk bergerak ke dalam pembuatan bateri, peralatan ini menjadi pembeza bagi pembekal yang boleh menghantar cengkerang yang konsisten pada volum tinggi.
Keputusan untuk menggunakan pembentukan sejuk atau pembentukan panas tidak selalunya jelas. Setiap proses mempunyai tetingkap kebolehlaksanaan tertentu berdasarkan bentuk bahagian, bahan, isipadu, dan sifat yang diperlukan. Jadual di bawah meringkaskan perbezaan utama.
| Kriteria | Cold Forming | Pembentukan Panas |
|---|---|---|
| Suhu | Di bawah penghabluran semula, biasanya suhu bilik | Di atas penghabluran semula, biasanya 700 hingga 1200°C |
| bahan strength | Bertambah kerana pengerasan terikan | Berkurang, bahan kekal lembut |
| Kemasan permukaan | Licin, tiada skala | Skala oksida, selalunya memerlukan pembersihan |
| Toleransi dimensi | Ketat, selalunya tiada pemesinan sekunder | Toleransi yang lebih longgar dan luas, mungkin memerlukan pemesinan |
| Pasukan peralatan | tonase tinggi diperlukan | Lebih rendah tonase, kerana bahannya lembut |
| Kerumitan bentuk maksimum | Terhad kepada bentuk yang lebih ringkas tanpa potongan yang dalam | Boleh membentuk bentuk kompleks dan bahagian yang sangat besar |
| Penggunaan tenaga setiap bahagian | Tenaga pemanasan yang lebih rendah, tetapi tenaga pembentuk yang lebih tinggi | Kos pemanasan yang tinggi, daya pembentukan yang lebih rendah |
| Jumlah pengeluaran biasa | Volum tinggi, kos perkakas dilunaskan | Kelantangan rendah hingga sederhana, perkakas yang lebih ringkas |
Kesan praktikal daripada perbezaan ini dirasai dalam jumlah kos setiap bahagian. Pembentukan sejuk bersinar dalam pengeluaran yang panjang di mana reka bentuk bahagiannya serasi dengan proses. Pembentukan panas lebih memaafkan untuk bahagian yang kompleks dan kelompok yang lebih kecil, tetapi ia menambahkan tenaga, pembersihan dan kos kemasan. Hibrid biasa ialah pembentukan hangat, yang berlaku di atas suhu bilik tetapi di bawah penghabluran semula, mengimbangi kemuluran dan kekuatan. Sesetengah pembekal menawarkan penekan bentuk hangat yang boleh ditukar kepada mod pembentukan sejuk, tetapi kawalan suhu menambah kerumitan.
Apabila membandingkan penekan pembentukan sejuk dengan penekan penempaan panas, ingat bahawa kos penekan hanyalah satu bahagian daripada sistem. Perkakas, sistem suapan, automasi dan kawalan kualiti semuanya perlu diselaraskan dengan suhu proses. Pembekal yang hanya menjual penekan penempaan panas mungkin tidak mempunyai kepakaran untuk mengesyorkan penyelesaian pembentukan sejuk sebenar, jadi minta kajian kes pembentukan sejuk khusus.
Pembentukan sejuk digunakan dalam pelbagai industri kerana ia memberikan kekuatan tinggi, sekerap rendah dan masa kitaran yang cepat. Beberapa aplikasi yang paling tipikal termasuk:
Apabila pengilang memberitahu anda bahawa akhbar tertentu sesuai untuk "cangkang bateri" atau "lukisan dalam", ia bukan sekadar pemasaran. Mereka menyatakan bahawa bingkai akhbar, panduan slaid dan kawalan lejang telah direka bentuk mengikut permintaan dinamik aplikasi tersebut. Untuk cangkerang bateri, contohnya, mesin penekan mesti mengendalikan daya mati yang tinggi sambil mengekalkan katil yang stabil dalam tempoh pengeluaran yang lama. Struktur rangka tertutup atau separa tertutup selalunya diutamakan kerana ia menahan beban sisi yang disebabkan oleh lukisan dalam.
Pembentukan sejuk menghasilkan bahagian pada kelajuan tinggi, jadi kawalan kualiti mesti sama cepat untuk menangkap kecacatan sebelum ia menjadi banyak penolakan. Kebimbangan kualiti utama ialah ketepatan dimensi, retak, bahan longgar dan kerosakan permukaan.
Pengukuran dimensi biasanya dilakukan dengan mikrometer, tolok, atau sistem optik. Untuk bahagian volum tinggi, pengukuran optik boleh memantau bahagian dalam masa nyata, memeriksa diameter, panjang dan bujur. Proses pembentukan sejuk sangat boleh berulang, jadi jika sedozen bahagian pertama berada dalam toleransi, selebihnya biasanya mengikuti melainkan perkakas itu haus.
Keretakan adalah mod kegagalan yang paling biasa dalam pembentukan sejuk. Keretakan boleh berlaku pada permukaan atau dalaman, dan ia biasanya didorong oleh melebihi had kemuluran bahan. Operator melihat permukaan yang kasar atau patah, yang menunjukkan bahawa bahan telah mencapai had kerja sejuknya. Tindak balasnya adalah untuk mengurangkan ubah bentuk setiap stesen, menambah bilangan langkah, atau menggunakan gred bahan yang lebih lembut.
Satu lagi kebimbangan ialah kualiti permukaan. Bahagian yang terbentuk sejuk harus mempunyai kemasan yang cerah dan licin. Jika die ada calar atau terlalu kasar, bahagian tersebut akan mewarisi tekstur tersebut. Oleh itu, penyelenggaraan alatan adalah bahagian penting dalam kawalan kualiti. Pembekal yang baik akan menyediakan jadual penyelenggaraan pencegahan yang termasuk memeriksa pukulan dan acuan untuk haus, memeriksa pin ejektor dan mengesahkan kelegaan sesendal pemandu.
Bagi pengeluar yang ingin menjadi sumber "sehenti", kawalan kualiti juga termasuk pemantauan dalam proses. Sesetengah penekan servo moden boleh menjana lengkung anjakan daya untuk setiap lejang. Lengkung yang tidak normal menunjukkan sisihan proses seperti kosong yang hilang, alat yang rosak atau perubahan kekerasan bahan. Ini adalah alat yang berkuasa untuk mencegah kecacatan sebelum ia sampai kepada pelanggan.
Memilih mesin penekan sejuk yang betul adalah keputusan yang mempengaruhi kecekapan pengeluaran, hayat alat dan kualiti produk anda selama bertahun-tahun. Gunakan senarai semak berikut untuk membimbing penilaian anda:
Pengilang yang bereputasi tidak hanya akan menjual mesin kepada anda; mereka akan bekerjasama dengan anda untuk menentukan proses tersebut. Contohnya, jika anda perlu membentuk cangkerang bateri, pembekal yang menawarkan penekan kuasa bateri dua mata jenis terbuka menunjukkan bahawa mereka telah menyasarkan cabaran khusus aplikasi itu. Prinsip yang sama digunakan untuk penekan togol penempaan sejuk dan penekan bingkai tertutup dipacu servo.
Pembentukan sejuk ialah proses pembuatan yang berkuasa untuk menghasilkan bahagian logam volum tinggi dengan sisa yang rendah, kekuatan yang dipertingkatkan dan toleransi yang ketat. Ia bukan satu kaedah, tetapi satu keluarga proses termasuk penyemperitan ke hadapan, penyemperitan ke belakang, menjengkelkan, penempaan sejuk dan tajuk sejuk. Pilihan peralatan adalah sama pentingnya dengan bahan dan perkakas, kerana penekan mentakrifkan daya yang ada, kawalan lejang, dan ketegaran yang diperlukan untuk menghasilkan bahagian yang konsisten.
Sebelum anda melabur dalam mesin penekan sejuk, kenal pasti bahagian geometri, bahan dan isipadu anda. Bekerjasama dengan vendor peralatan berpengalaman yang boleh menunjukkan kepada anda cara mesin mereka direka untuk mod pembentukan khusus yang akan anda jalankan. Bandingkan bukan sahaja tonase, tetapi jenis bingkai, sistem pemacu, panduan slaid dan sokongan perkakas. Minta contoh dunia sebenar bagi bahagian yang serupa dan masa kitaran yang diperhatikan, kadar sekerap dan hayat alatan.
Jika anda sedang mencari penyelesaian pembentukan sejuk yang lengkap, pasukan di Jentera Ketepatan Tinggi Bolun mempunyai pengalaman dan portfolio produk untuk membimbing anda. Daripada penekan servo jenis terbuka untuk lukisan dalam kepada penekan servo mata dua bingkai tertutup dan penekan togol penempaan sejuk, mesin yang sesuai tersedia untuk aplikasi anda. Langkah terbaik seterusnya ialah menghantar lukisan bahagian anda kepada pembekal dan meminta kajian kebolehlaksanaan proses. Perbualan itu akan menyelamatkan anda daripada dua kesilapan terbesar dalam cold forming: membeli mesin press yang terlalu kecil dan membeli mesin press yang terlalu tegar untuk menjalankan pengeluaran yang fleksibel.
Pembentukan sejuk bukanlah sihir, tetapi apabila ia dipadankan dengan bahagian, bahan, dan tekan yang betul, ia memberikan hasil yang cemerlang secara konsisten. Gunakan maklumat dalam panduan ini sebagai titik permulaan praktikal untuk pembelian peralatan anda, dan kemudian buat keputusan muktamad berdasarkan data yang diuji daripada bahagian anda sendiri.
Apabila anda merancang untuk menghasilkan bahagian logam sederhana atau ke...
Die penempaan sejuk jarang mengumumkan kegagalannya lebih awal. Suatu hari...
Letakkan penekan bingkai terbuka 160 tan dan penekan bingkai tertutup 160 ...
Dalam pembuatan moden, penempaan sejuk digunakan secara meluas dalam industri...
Pembuatan & Kerja Logam Pandangan langsung dan praktikal tent...
Sebuah akhbar bukan satu kategori mesin. Ia adalah keluarga mesin pembentu...
Hubungi Kami

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Jalan Linjiang Timur, Xiaren, Bandar Jinting, Bandar Shengzhou, Wilayah Zhejiang, China
sedia untuk Bermula?
Get in Touch

Sekarang!
ZHEJIANG BOLUN