Sebuah kilang pengikat di Taizhou menerima permintaan daripada pembekal peringkat satu automotif: 8 juta skru penutup kepala soket dalam gred 10.9, dihantar selama empat belas bulan. Laluan pemesinan loji terlalu perlahan, kehilangan bahan terlalu tinggi, dan sifat aliran butiran benang potong tidak memenuhi keperluan keletihan. Seminggu kemudian kilang itu menandatangani pesanan perkakas untuk penekan sejuk.
Urutan itu diulang beribu kali di seluruh industri. Apabila jumlah pengeluaran meningkat dan nisbah kos bahan kepada buruh adalah tinggi, jawapannya adalah membentuk sejuk, dan mesin yang melaksanakannya, penekan pembentuk sejuk, ternyata menjadi keluarga penekan dengan ciri mekanikal yang sangat spesifik dan bukannya reka bentuk generik tunggal.
Ringkasnya: penekan pembentuk sejuk ialah mesin pembentuk logam yang membentuk bahan kosong atau dawai pada suhu bilik menggunakan set die dan daya mampatan tinggi, dan konfigurasinya yang paling berkesan untuk kerja berat ialah penekan pacu togol, yang mendarab daya di bahagian bawah lejang. Selebihnya artikel ini menerangkan maksudnya, apakah varian biasa, cara membandingkannya dan cara saiz satu untuk bahagian sebenar.
Penekan pembentuk sejuk ialah mesin penekan yang menggunakan daya mampatan pada logam pada suhu ambien, menyebabkan bahan mengalir secara plastis ke dalam rongga acuan. Proses ini tidak menghasilkan cip, tidak memerlukan pemanasan bahan kerja, dan dikelaskan di bawah penempaan sejuk apabila ubah bentuk teruk. Penyemperitan, menjengkelkan, membuat syiling dan menyeterika semuanya adalah operasi biasa. Istilah penekan pembentuk sejuk digunakan secara bergantian dengan penekan penempaan sejuk dalam banyak katalog peralatan.
Kesimpulannya diutamakan: jika bahagian anda ialah bolt, nat kosong, perlumbaan galas, stud bola, penyambung elektrik, atau mana-mana komponen simetri yang dibuat dalam jumlah melebihi 50,000 keping setahun, pembentukan sejuk hampir selalu akan menghasilkannya lebih cepat, dengan input bahan yang kurang, dan dengan sifat mekanikal yang lebih baik daripada pemesinan. Akhbar adalah asas kepada logik ekonomi itu.
Tiga fakta mentakrifkan kes ekonomi. Pertama, hasil bahan: penempaan sejuk menggunakan bahan kurang 20 hingga 40 peratus daripada pemesinan untuk bahagian siap yang sama kerana logam disesarkan dan bukannya dikeluarkan. Kedua, produktiviti: penekan pembentuk sejuk tunggal menghasilkan bahagian pada 20 hingga 200 pukulan seminit, bergantung pada saiz bahagian dan jenis mesin. Ketiga, kekuatan: kerana aliran butiran berterusan sepanjang kontur bahagian dan bukannya dipotong, prestasi keletihan bertambah baik dengan margin yang boleh diukur, selalunya 20 hingga 30 peratus dalam ujian kelesuan berbanding dengan bahagian mesin.
Terdapat juga syarat sempadan. Pembentukan sejuk memerlukan bahan cukup mulur untuk berubah bentuk pada suhu bilik. Keluli karbon rendah dan sederhana, keluli aloi gred penyepuhlindapan, keluli tahan karat dalam siri 300, aloi aluminium sehingga kekuatan sederhana, dan aloi tembaga mendominasi senarai praktikal. Bahan karbon tinggi atau rapuh bukan calon. Daya tekan juga mestilah tinggi berbanding dengan mesin setem dengan saiz yang sama, dan struktur mesin mestilah sama tegar. Itulah sebabnya pembeli mendengar "tekan pembentuk sejuk" sebagai kategori peralatan khusus dan bukannya penekan generik. Untuk melihat lebih mendalam pada hubungan proses, lihat nota industri kami tentang apa yang dilakukan oleh mesin penempaan sejuk sebelum membandingkan model, kerana pengeluar yang sama yang membina mesin pengecap mungkin membina garis togol yang berasingan untuk kerja sejuk.
Prinsip kerja penekan pembentuk sejuk mekanikal adalah konsep yang mudah. Roda tenaga menyimpan tenaga putaran. Klac menghubungkan tenaga itu kepada kereta api gear, dan gear memacu mekanisme yang menukarkan putaran kepada gerakan salingan slaid. Slaid membawa tumbukan; die dipasang pada boster atau katil. Apabila kitaran akhbar, pukulan memasuki rongga die dan memaksa kosong mengalir ke bentuk yang dikehendaki.
Pembolehubah yang membezakan ialah mekanisme yang menukarkan putaran kepada gerakan slaid. Penekan engkol standard menggunakan aci engkol: gelongsor bergerak lebih pantas pada pertengahan lejang dan perlahan berhampiran pusat mati bawah, dan daya yang ada meningkat secara beransur-ansur kepada maksimum yang sangat dekat dengan bahagian bawah. Tekan togol menggunakan set pautan yang disusun supaya semasa engkol berputar, pautan hampir lurus di bahagian bawah lejang. Dalam fasa akhir itu kelebihan mekanikal menjadi sangat besar: daya yang agak kecil dari kereta api gear didarab menjadi daya yang sangat besar di gelongsor.
Susunan mekanikal itu menghasilkan dengan tepat lengkung daya keperluan pembentukan sejuk. Menjengkelkan, penyemperitan ke hadapan, dan syiling semuanya memerlukan daya puncak dalam beberapa milimeter terakhir pukulan, selepas bahan mengisi acuan dan kerja keras. Tekan togol memberikan tonase tinggi pada bahagian akhir strok sambil mengekalkan kelajuan slaid rendah pada titik sentuhan. Halaju rendah pada sentuhan bermakna hayat mati lebih lama dan lebih banyak masa untuk bahan mengalir dan bukannya patah.
Faedah kedua ialah ciri "strok seimbang" yang sering disebut dalam lembaran data akhbar togol. Oleh kerana geometri togol mengagihkan halaju sentuhan dan pecutan secara sama rata merentasi zon kerja, penekan tidak menghempas ke tempat kosong secara mendadak seperti penekan engkol dengan tonase yang sama. Ini mengurangkan pukulan dalam bingkai dan selalunya dikaitkan dengan konsistensi dimensi yang lebih baik merentas kumpulan.
Terdapat juga aspek tenaga. Roda tenaga bersaiz untuk menyampaikan tenaga pembentukan tanpa penurunan kelajuan yang berlebihan. Dalam operasi berterusan, motor mempercepatkan semula roda tenaga antara lejang. Jika motor tidak dapat memulihkan tenaga yang mencukupi dalam masa yang ada, mesin akhbar akan berhenti pada tan nominal di bawah penarafan papan namanya. Inilah sebabnya talian penempaan sejuk mesti menilai kapasiti tenaga dalam joule setiap lejang, bukan sahaja tonase, titik yang kita kembalikan dalam bahagian spesifikasi.
Banyak kedai bermula dengan penekan engkol tujuan umum, mencuba operasi penyemperitan sejuk, dan melaporkan kepatahan acuan, penukul rangka atau daya yang tidak mencukupi pada penghujung pukulan. Perbezaannya tidak halus.
Penekan engkol menghasilkan daya sebagai kira-kira sinus sudut engkol. Gelongsor mencapai kelajuan maksimum pada pertengahan lejang dan daya maksimum hanya dalam kira-kira 15 hingga 30 darjah sebelum pusat mati bawah. Tenaga kerja dihantar dalam tetingkap pendek. Penekan togol, sebaliknya, menggunakan pautan meluruskan untuk menghasilkan daya tinggi di seluruh bahagian bawah lejang, biasanya melebihi 40 hingga 60 darjah putaran engkol. Zon pembentukan yang boleh digunakan adalah lebih panjang, dan daya tersedia di mana kerja sebenarnya berlaku.
Dalam amalan, itu mengubah setiap keputusan proses: reka bentuk alat boleh menggunakan kadar aliran bahan yang lebih perlahan pada tekanan tinggi; dadu dimuatkan dengan lebih seragam; dan akhbar boleh mengendalikan hentakan berat berterusan pada kadar strok yang lebih tinggi tanpa tahap getaran yang sama. Jadual di bawah meringkaskan perbezaan yang perlu disemak oleh jurutera pengeluaran sebelum memilih mesin penekan untuk kerja sejuk.
| Kriteria | Tekan engkol | Togol tekan | Tekan hidraulik |
|---|---|---|---|
| Paksa dekat pusat mati bawah | Tinggi hanya pada 15 hingga 30 darjah terakhir | Tinggi berbanding segmen strok bawah yang lebih panjang | Daya penuh pada mana-mana kedudukan slaid |
| Kelajuan slaid pada sentuhan mati | Agak tinggi | Rendah dan terkawal | Boleh laras, biasanya rendah |
| Kadar strok | Tinggi (60 hingga 200 spm untuk bingkai kecil) | Sederhana tinggi (30 hingga 80 spm untuk bingkai berat) | Rendah (5 hingga 30 spm untuk kerja membentuk) |
| Penghantaran tenaga | Roda tenaga, sederhana | Roda tenaga, sangat berkesan di bahagian tengah mati bawah | Aliran pam, berterusan tetapi lebih perlahan |
| Paling sesuai untuk | Mengosongkan, membongkok, seri cetek | Menjengkelkan, penyemperitan, syiling, tempa sejuk berat | Komponen dalam, larian pendek, profil daya berubah-ubah |
Pembentukan sejuk adalah keluarga proses, jadi keluarga mesin juga berbeza-beza. Memilih jenis yang betul biasanya berkaitan dengan kelajuan pengeluaran, saiz bahagian dan profil daya. Empat konfigurasi di bawah meliputi sebahagian besar pemasangan industri.
Penekan togol mekanikal adalah lalai untuk komponen industri automotif dan pengikat: stud bola, penahan spring injap, kosong gear dan pengikat struktur. Ia menggabungkan kelajuan penekan mekanikal dengan ciri daya bawah yang tinggi yang diterangkan di atas. Julat daya yang meliputi kebanyakan bahagian adalah dari 100 hingga 1000 tan, dengan panjang lejang antara 50 dan 200 mm. Untuk bahagian volum tinggi, satu penekan togol adalah sangat cekap kerana masa kitaran adalah singkat dan prosesnya automatik sepenuhnya setelah bahagian tersebut disuap.
Penekan hidraulik mempunyai kelebihan yang berbeza: ia tidak dihadkan oleh lengkung gerakan slaid tetap. Kelajuan slaid dan masa tinggal boleh diprogramkan sepanjang lejang penuh, dan daya penuh tersedia di mana-mana kedudukan, bukan sahaja berhampiran pusat mati bawah. Itu penting untuk penyemperitan ke hadapan yang panjang dan untuk komponen dengan ciri yang mendalam di mana ubah bentuk bermula pada awal strok. Harga adalah kelajuan dan kecekapan tenaga. Penekan hidraulik berjalan pada sebahagian kecil daripada pukulan seminit penekan togol, dan sistem pam menggunakan tenaga elektrik secara berterusan walaupun semasa penekan melahu antara pengeluaran berjalan.
Peraturan praktikal daripada amalan petikan sebenar: jika bahagian boleh dihasilkan dalam strok kerja 50 mm dan volum tahunan melebihi kira-kira 100,000 keping, mesin penekan togol mekanikal akan memberikan kos terendah bagi setiap bahagian. Mesin hidraulik masuk akal ekonomi apabila saiz kelompok kecil, komponennya panjang, atau perkakas memerlukan fleksibiliti untuk menjalankan acuan yang berbeza pada tahap daya yang berbeza pada satu mesin.
Penekan servo menggantikan roda tenaga dan klac dengan satu atau lebih motor servo besar yang disambungkan ke kereta api pemacu. Perisian mengawal gerakan slaid; pengguna boleh memprogram pendekatan pantas, menekan perlahan, tinggal di pusat mati bawah, dan pulangan cepat. Untuk pembentukan sejuk, kawalan servo mengurangkan kelajuan pada sentuhan kepada hampir sifar, memberikan kehidupan mati dan toleransi bahagian satu lagi langkah penambahbaikan. Penekanan servo lebih mahal pada mulanya, dan sistem elektrik mesti menghadapi puncak tenaga di dalam dan di luar motor. Untuk komponen ketepatan, penekan togol servo ialah pilihan berprestasi tinggi, dan kilang yang sama yang membina penekan mekanikal standard selalunya menawarkan versi servo di seluruh barisan produknya. Prinsip pemacu juga menjadikan penetapan die lebih mudah, kerana slaid boleh diinci dan diletakkan tanpa berbasikal lejang penuh.
Untuk pengikat, mesin pilihan bukanlah penekan satu stesen sama sekali tetapi bekas sejuk berbilang stesen, sering dipanggil pengepala sejuk. Wayar disuap dari gegelung, diluruskan, dipotong mengikut panjang, dipindahkan melalui dua hingga enam mata, dan diputar ke dalam bolt, skru, nat kosong atau bentuk khas dalam satu siri stesen. Kadar pengeluaran mencapai beberapa ratus bahagian seminit untuk pengikat kecil. Daya pembentuk bagi setiap stesen adalah lebih rendah daripada dalam satu operasi mengganggu berat, jadi volum tahunan yang tinggi boleh membenarkan mesin ini walaupun pada tonase yang agak rendah bagi setiap stesen.
Logik pemilihan boleh dinyatakan dalam satu ayat: penekan togol stesen tunggal mengendalikan komponen besar atau kompleks; pembentuk berbilang stesen memiliki dunia pengikat kecil volum tinggi; penekan hidraulik meliputi kerja lejang panjang atau jangka pendek; tekanan servo memperhalusi keadaan perkakas dan kestabilan proses semua jenis sebelumnya.
Apabila petikan akhbar mendarat di atas meja, ia menyenaraikan tonase papan nama, lejang, kadar lejang, luas meja dan ketinggian tutup. Untuk mesin penekan sejuk, pembeli harus menyemak set parameter kedua yang menentukan sama ada mesin itu benar-benar akan membentuk bahagian hari demi hari.
Tan nama plat nama bukan satu nombor universal. Kebanyakan penekan mekanikal menilai tonase pada kedudukan di atas pusat mati bawah, biasanya 5 mm untuk penekan yang lebih kecil dan 10 hingga 13 mm untuk bingkai industri yang lebih besar, mengikut konvensyen biasa yang digunakan dalam JIS dan piawaian akhbar lain. Daya berhampiran pusat mati bawah adalah lebih tinggi daripada penarafan nominal, tetapi hanya dalam strok kerja. Apabila membandingkan sebut harga daripada pembekal yang berbeza, minta keluk daya: tonase yang boleh digunakan pada ketinggian penutupan die anda lebih penting daripada maksimum di pusat mati.
Operasi membentuk sejuk dibahagikan dengan keperluan strok. Menjengkelkan dan coining memerlukan pukulan pendek, selalunya 30 hingga 60 mm, kerana ubah bentuk tertumpu pada milimeter akhir. Penyemperitan ke hadapan mendapat manfaat daripada strok yang tersedia lebih lama, 100 hingga 200 mm, untuk menampung panjang bahagian dan perjalanan pukulan. Kadar strok menunjukkan kitaran berterusan maksimum seminit. Mesin togol berat yang diberi nilai 260 hingga 400 tan biasanya menyenaraikan 25 hingga 40 spm; penekan 60 hingga 110 tan untuk komponen yang lebih kecil boleh berjalan dari 40 hingga 70 spm. Semak kadar pada panjang lejang sebenar kerana sesetengah spesifikasi menyenaraikan nilai pada lejang minimum sahaja.
Daya pembentukan sejuk adalah berterusan dan teruk, tidak seperti blanking, di mana beban runtuh apabila bahan patah. Bingkai mesti menahan pesongan dalam dua arah: mampatan menegak dan hujung sudut di bawah beban luar pusat. Penekan bingkai tertutup mempunyai ketegaran tinggi secara semula jadi; tekanan bingkai terbuka memesongkan secara terukur dan disyorkan hanya apabila beban membentuk kecil atau berpusat. Penanda aras kualiti biasa ialah pesongan sudut di bawah 1/10000 rad di bawah beban pusat undian yang diukur pada muka slaid. Jika lembaran data tidak menyertakan nilai ini, adalah wajar untuk bertanya.
Panduan lapan sisi yang dipasang adalah penyelesaian biasa untuk penekan ketepatan; sesetengah penekan togol berat menggunakan plat panduan bergaris gangsa yang boleh dilaraskan untuk dimainkan. Panduan yang lebih ketat memastikan pukulan sejajar dengan dadu pada setiap lejang dan menjadi lebih penting apabila bahagian mempunyai zon penyemperitan yang panjang atau memerlukan penebuk ejektor dari sisi bertentangan. Ketinggian acuan boleh laras adalah sama penting: cetakan cetakan sejuk haus, dan anda perlu meningkatkan ketinggian tutup semasa anda mengolah semula perkakas.
Tenaga roda tenaga yang tersedia setiap lejang adalah, dalam kebanyakan kes, spesifikasi yang mentakrifkan penekan sebelum tonase. Tenaga ubah bentuk untuk bahagian tempa sejuk boleh dikira dari kawasan di bawah lengkung daya-anjakan. Untuk komponen bersaiz sederhana biasa, bilangannya jatuh antara 5 dan 30 kJ setiap lejang. Akhbar mesti membekalkan sekurang-kurangnya jumlah itu, dengan margin operasi kira-kira 30 peratus, dan motor mesti mempercepatkan semula roda tenaga ke hampir kelajuan penuh antara lejang. Kaedah mudah ialah mengesahkan tiga nombor: tenaga nominal setiap lejang dalam kN·m, yang bersamaan dengan kJ; kerja yang diperlukan untuk bahagian anda; dan kadar strok berterusan sebenar.
Alat membentuk sejuk boleh macet apabila kosong tiada atau die insert retak. Perlindungan beban hidraulik pada slaid menghentikan penekan sebelum kerosakan mencapai bingkai. Pada bahagian substruktur, daya kalah mati atau ejector untuk bahagian siap mesti ditentukan; komponen yang terbentuk sejuk boleh melekat dalam acuan dengan daya yang bersamaan dengan 10 hingga 20 peratus daya pembentuk, dan tanpa ejector yang kuat langkah pengekstrakan menjadi kesesakan.
Mesin penekan sejuk adalah mesin pengeluaran, dan cara terbaik untuk memahami sama ada seseorang itu sesuai dengan perancangan adalah dengan melihat bahagian yang dibuat padanya. Penyebut biasa ialah bentuk mengikut aliran plastik: bentuk luar ditentukan oleh rongga die, bahagian dalam oleh penebuk.
Kenderaan automotif dan komersial adalah pengguna terbesar. Stud bebola, hujung batang pengikat, penahan spring injap, penahan hab roda, komponen tali pinggang keledar, perlumbaan galas, gear kosong, dan banyak pengikat berkekuatan tinggi dalam ruang enjin adalah dipalsukan sejuk. Sebabnya bukan sahaja bahan; ia adalah keletihan. Stud bebola tempa sejuk dengan aliran butiran berterusan gagal kurang kerap di bawah beban kitaran daripada yang dimesin dari gred yang sama.
Industri elektronik dan elektrik muncul lebih baru-baru ini dalam senarai. Penyambung terminal bateri, bar bas, sesentuh soket, teras geganti, dan kosong gear pinion untuk mekanisme penguncian dibuat pada penekan togol atau penekan hidraulik. Aplikasi membentuk cangkerang bateri ialah varian khusus: cangkerang silinder untuk perumah bateri dilukis dan diseterika pada penekan bertan tinggi, dengan perbezaan ketepatan boleh dilihat dalam keseragaman ketebalan dinding.
Pengikat kekal sebagai segmen yang paling ketara. Bolt dari M4 hingga M36, skru penutup kepala soket, nat hex, nat bebibir, rivet, skru untuk kayu dan plastik, dan bahagian berulir tersuai dibentuk dalam pengepala berbilang stesen untuk saiz kecil dan pada penekan togol tunggal untuk saiz yang lebih besar daripada standard. Jadual di bawah menyenaraikan tetingkap daya biasa yang dihadapi oleh kedai apabila memetik komponen terbentuk sejuk.
| Kategori bahagian | Bahan tipikal | lebih kurang julat daya (tan) | Jenis mesin biasa |
|---|---|---|---|
| M4 hingga M10 pengikat kecil | 1022, 10B21, 304 | 10 hingga 60 | Pengepala berbilang stesen |
| M12 hingga M24 bolt dan nat | 1035, 1045, 4140 | 60 hingga 250 | Togol atau pengepala |
| Kancing bola dan bahagian stereng | SAE 1541, 4140 | 100 hingga 400 | Togol tekan |
| Perlumbaan galas dan gear kosong | 52100, 8620 | 200 hingga 600 | Togol tekan |
| Cengkerang bateri, tiub dinding tebal | Aluminium, jalur keluli | 250 hingga 800 | Hidraulik bingkai tertutup atau togol |
Tiada pengeluar akan memilih akhbar dari meja sahaja, tetapi anggaran pertama memastikan perbualan jujur. Titik permulaan adalah model yang menjengkelkan. Untuk operasi menjengkelkan yang mudah, daya yang diperlukan adalah kira-kira luas kepala siap didarab dengan tegasan aliran bahan pada penghujung ubah bentuk, didarab dengan faktor yang menyumbang kepada geseran dan bentuk. Pekali biasanya terletak antara dua dan empat untuk kerja sejuk.
Berikut adalah contoh daripada petikan sebenar. Seorang pelanggan membentuk kepala heksagon dengan lebar merentasi flat 20 mm pada kosong 12 mm diameter keluli AISI 1045, disepuhlindap. Luas heksagon adalah kira-kira 346 mm². Tegasan aliran 1045 selepas kerja sejuk sederhana adalah kira-kira 800 MPa. Pekali konservatif 2.5 memberikan daya pembentukan 346 mm² didarab dengan 800 MPa didarab dengan 2.5, yang bersamaan dengan kira-kira 690 kN. Iaitu 70 tan di pusat mati bawah. Menambah margin keselamatan 30 peratus dan menyumbang kepada geseran cetakan, saiz penekan yang disyorkan ialah 100 hingga 110 tan. Penekan togol bingkai terbuka 110 tan adalah pilihan yang selesa; penekan 60 tan akan menunjukkan prestasi kecil.
Penyemperitan ke hadapan dianggarkan secara berbeza. Daya bergantung kepada nisbah pengurangan. Bar berdiameter 25 mm tersemperit hingga 18 mm memberikan pengurangan luas kira-kira 48 peratus. Tegangan setara dikira daripada nisbah luas, dan untuk keluli karbon sederhana tekanan pada tebuk, termasuk geseran, jatuh antara 1200 dan 1800 MPa. Mendarabkan tekanan tebuk dengan luas keratan rentas asal 491 mm² memberikan 590 hingga 880 kN, atau 60 hingga 90 tan. Dengan margin, mesin 130 hingga 160 tan adalah pilihan pertama yang munasabah. Jika penyemperitan panjang, panjang lejang dan penarafan tenaga mesti diperiksa secara berasingan.
Bahagian ketepatan tertinggi menambah kekangan kedua. Apabila toleransi bahagian di bawah 0.05 mm, kekakuan tekan, panduan slaid, dan kestabilan suhu mesin menjadi lebih relevan daripada pengiraan tan. Bingkai tertutup pesongan rendah dengan panduan lapan sisi lebih mahal tetapi mengekalkan toleransi lebih lama sepanjang hayat perkakas.
Peraturan praktikal untuk memetik adalah mengikut urutan ini:
Jika tan yang terhasil mendarat dalam 20 peratus daripada penarafan model akhbar, naik ke model seterusnya. Mesin penekan sejuk yang ditolak kepada 95 peratus daripada kapasiti yang boleh digunakan akan kehilangan margin tenaga, dan isu gerai akan muncul pada musim panas pengeluaran petang.
Pada masa spesifikasi akhbar itu jelas, masih ada persoalan tentang siapa yang membinanya dan dalam konfigurasi apa. Perkara berikut datang daripada membandingkan berbilang petikan dan daripada masalah yang muncul selepas pemasangan.
Untuk sebarang beban membentuk sejuk melebihi 100 tan, lebih suka struktur bingkai tertutup apabila bajet membenarkan. Bingkai tertutup adalah dimensi yang stabil di bawah beban sisi dan membolehkan ketepatan yang lebih tinggi dari semasa ke semasa. Jika bingkai terbuka diperlukan untuk kebolehcapaian alatan, sahkan bahawa bingkai itu dilepaskan tekanan dan katil serta gelongsor dimesin pada masa yang sama untuk mengekalkan rujukan penjajaran. Tanya sama ada pembekal menjual reka bentuk bingkai yang sama dalam versi pengecapan standard dan versi penempaan sejuk; perbezaan selalunya terletak pada panduan slaid yang lebih panjang, gib yang lebih berat dan katil yang diperkukuh.
Pembentukan sejuk memberi kejutan berat pada pemacu. Klac berbilang plat basah menjana lebih banyak kapasiti haba dan merupakan pilihan biasa untuk beban berterusan yang tinggi; klac kering boleh diterima untuk tekanan yang lebih kecil dan larian pendek. Sahkan bahawa akhbar boleh menghasilkan tan terkadar secara berterusan pada kadar lejang yang anda rancang untuk jalankan, bukan sahaja dalam ujian lejang tunggal.
Pembeli akhbar moden mengharapkan pengawal logik boleh atur cara dengan skrin sentuh warna, storan untuk parameter tetapan mati dan monitor beban yang merekodkan tonase sebenar pada setiap lejang. Monitor beban bukanlah kemewahan: ia melindungi alat dan memberitahu operator apabila die sedang dipakai. Juga sahkan bahawa pengawal menyokong jenis sistem suapan, sama ada suapan gegelung, suapan bar, sistem pemindahan atau sel pilih-dan-tempat robot, dan pembekal boleh menyepadukan antara muka automasi semasa pentauliahan.
Masa henti pembentukan sejuk didominasi oleh perubahan die. Sistem penukaran mati yang cepat, set ejektor yang direka dengan baik, dan katil penekan dengan slot-T yang mencukupi mengurangkan masa persediaan dengan margin yang ketara. Jika bahagian itu dihasilkan dengan minyak atau dengan pelincir larut air, mesin penekan mesti mempunyai sambungan parit, bah dan pengekstrakan kabus pilihan yang diperlukan untuk susun atur sel yang bersih.
Untuk mesin yang akan menjalankan dua syif selama bertahun-tahun, pembekal penting seperti spesifikasi. Cari pengilang dengan pengeluaran bersepadu: rangka penuangan rumah, pemesinan, barisan pemasangan dan pasukan perkhidmatan yang menjawab soalan teknikal semasa pra-jualan. Semakan di tapak yang berguna ialah sama ada pembekal mengawal pemesinan ketepatan slaid dan katil pada alatan mesin yang sama, kerana ini menentukan toleransi selari yang kekal sepanjang hayat akhbar. Pembekal yang cekap juga akan mendokumenkan sistem pengurusan pengeluaran dan pensijilan kualiti mereka, jadi minta sijil dan laporan audit terkini semasa rundingan.
Penekan bentuk sejuk bekerja keras, dan perbezaan antara jentera yang diselenggara dengan baik dan diabaikan muncul dalam kehidupan mati dan konsistensi bahagian dalam tempoh enam bulan.
Pemeriksaan harian melibatkan sistem pelinciran: paras minyak, tekanan edaran dan keadaan penapis. Pautan togol membawa tekanan pin yang sangat tinggi, dan gangguan pelinciran selama beberapa minit boleh menjaringkan permukaan pin pautan secara kekal. Kalendar penyelenggaraan praktikal kelihatan seperti ini:
Kegagalan yang paling biasa dalam pembentukan sejuk bukanlah pecah bingkai tetapi hanyutan haba. Larian pengeluaran yang lama menjana haba dalam galas togol, yang mengembangkan bingkai dan mengubah ketinggian tutup. Mesin yang direka untuk kerja sejuk berterusan mengimbangi dengan aliran pelinciran automatik yang turut membawa haba, dan sistem kawalan memantau suhu bingkai. Bincangkan kestabilan terma dengan pengilang sebelum membeli, terutamanya jika lantai kedai tidak dikawal suhu.
Keselamatan adalah sebahagian daripada operasi: kawalan anti ulangan dua tangan, langsir cahaya atau pelindung tetap, dan kunci brek mekanikal adalah keperluan garis dasar. Die membentuk sejuk mengeluarkan bahan pada kelajuan tinggi, dan chiplees tidak bermakna bebas cip; melindungi daripada cebisan wayar atau kabus pelincir yang berterbangan tergolong dalam konsep keselamatan yang sama seperti gelongsor itu sendiri.
Jawapan pertama kepada soalan kos ialah: penekan pembentuk sejuk lebih mahal, untuk tonase nominal yang sama, daripada penekan pengecap biasa, kerana bingkai, panduan dan pemacu lebih berat. Jawapan kedua ialah ekonomi biasanya ditentukan oleh bahan dan kelajuan, bukan oleh harga akhbar.
Mesin penekan sejuk togol togol sederhana biasa dalam julat 160 hingga 400 tan memerlukan perbelanjaan modal awal mengikut susunan yang sama seperti mesin penekan industri lain dalam kelas itu, dan pengiraan bayaran balik harus termasuk perkakas, pemasangan, latihan dan set alat ganti pertama. Kos operasi bagi setiap bahagian, bagaimanapun, menurun secara mendadak dengan volum kerana penggunaan bahan meningkat daripada 40 hingga 60 peratus pada pemesinan kepada 75 hingga 95 peratus pada pembentukan sejuk.
Model ringkas: bahagian yang dimesin kehilangan 50 peratus daripada stok bar permulaannya sebagai cip. Jika keluli menelan kos bahagian yang bermakna daripada harga jualan, dan kilang itu mengeluarkan 500,000 keping setahun, bahan yang dipulihkan sahaja boleh mewajarkan perbezaan akhbar dalam masa dua tahun, sebelum mengira masa kitaran. Dalam realiti lantai kedai, keputusan itu juga termasuk memasukkan akhbar ke dalam barisan pengeluaran sedia ada. Oleh itu analisis kos yang bertanggungjawab sentiasa berdasarkan bahagian khusus dan bukannya kenyataan umum.
Belanjawan modal dan perancangan ruang juga harus mempertimbangkan peralatan penyusuan: buaian gegelung, pelurus, suapan, penghantar sekerap dan sistem pengendalian bahagian. Sistem persisian ini selalunya mewakili 20 hingga 35 peratus daripada pelaburan akhbar, dan mereka tidak dapat dilihat pada peringkat sebut harga. Pembeli yang melangkau langkah ini berakhir dengan akhbar yang menjalankan satu syif kerana pengendali tidak dapat meneruskannya.
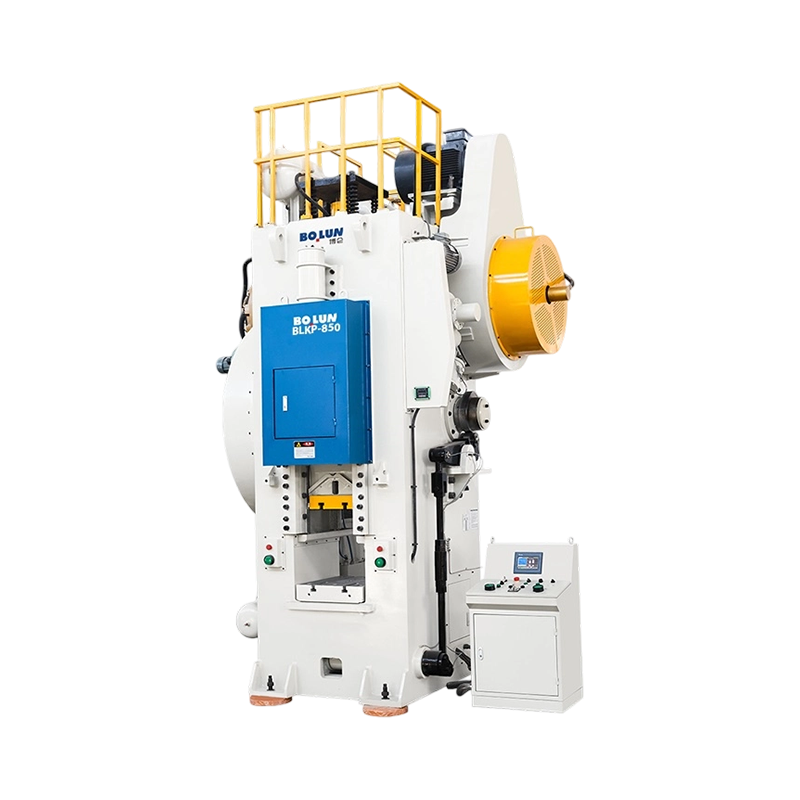
Cara praktikal untuk membumikan perbincangan adalah dengan melihat keluarga produk sebenar yang dibina khusus untuk penempaan sejuk. Jentera Ketepatan Tinggi Bolun menghasilkan siri BLKP penekan kuasa jenis togol penempaan sejuk, yang meliputi kapasiti nominal 260, 400, 650, dan 850 tan. Siri ini ialah contoh langsung keutamaan reka bentuk yang diterangkan di atas: pemacu togol untuk daya ubah bentuk yang tinggi, lejang seimbang untuk gerakan slaid terkawal dan pembinaan rangka tugas berat untuk operasi berterusan industri.
BLKP260 ialah model kemasukan dalam julat berat. Ia diletakkan untuk kerja-kerja penyemperitan yang mengganggu dan kecil, di mana ketepatannya yang tangkas dan kestabilan sistem togol membolehkan kawalan dimensi yang ketat pada komponen volum tinggi. Tumbuhan yang menghasilkan kosong pengikat sederhana, perlumbaan galas kecil, dan bahagian sambungan elektrik biasanya memulakan talian penempaan sejuk mereka dengan kapasiti ini.
 BLKP-260 Agile Precision Cold Forging Togol Press Penekan togol 2600 kN ini sesuai dengan pembentukan ketepatan berkelajuan tinggi bagi bahagian-bahagian kecil. Kelajuan slaidnya yang dikurangkan berhampiran pusat mati bawah menyokong ubah bentuk terkawal, sesuai untuk kerja penyemperitan dan penyemperitan kecil yang diterangkan di sini. Lihat Produk →
BLKP400 menambah lejang yang seimbang, yang penting apabila bahan perlu bergerak melalui rongga acuan yang lebih panjang: daya gelongsor kekal pada bahagian melalui zon pembentukan penuh, jadi acuan terisi sepenuhnya tanpa retak sudut. Ia adalah pilihan biasa untuk stud bola, hujung batang pengikat, dan komponen brek dan stereng automotif.
 BLKP-400 Balanced-Stroke Cold Forging Togol Press Dengan kapasiti 4000 kN dan mekanisme sendi buku jari, model ini meningkatkan aliran bahan untuk menjengkelkan, membuat syiling dan saiz. Lejangnya yang seimbang membantu mengisi rongga cetakan yang lebih panjang sepenuhnya, kelebihan utama untuk stud bola dan komponen stereng. Lihat Produk →
Di bahagian atas, BLKP650 dan BLKP850 ialah mesin tugas industri untuk penyemperitan besar, kosong gear berat dan bahagian berdinding tebal. Keupayaan ubah bentuk yang tinggi dan rangka bertetulang menyerap beban berulang pengurangan keratan rentas besar pada kadar strok berterusan. Siri BLKP lengkap didokumenkan pada halaman produk Bolun, dan pasukan kejuruteraan jualan boleh memetakan bahagian khusus anda kepada model selepas menyemak lukisan.
 BLKP-650 Tekan Penempaan Sejuk Ubah Bentuk Tinggi Tugas Berat Mesin 6500 kN ini mengendalikan mampatan berat dan penempaan sejuk dalam dengan lejang tekanan 8 mm dan ejektor bersepadu. Sistem keselamatan kerangka dan pengesanan beban yang diperkukuh sesuai dengan penyemperitan besar dan bahagian dinding tebal dalam operasi perindustrian. Lihat Produk →
Latar belakang Bolun menyokong dakwaan: syarikat itu telah menghasilkan peralatan pembentuk logam selama lebih dua dekad, mengendalikan rantaian pengeluaran penuh daripada pemesinan reka bentuk dan komponen teras kepada pemasangan akhir, dan mengekalkan katalog luas penekan jenis terbuka, jenis tertutup dan tujuan khas. Katalog penuh itu, yang tersedia di laman web syarikat, penting bagi pembeli kerana kilang yang sama boleh membekalkan bukan sahaja penekan tempa sejuk tetapi juga penekan setem dan penekan servo untuk operasi bersebelahan di loji yang sama.
Akhbar pembentuk sejuk bukanlah mesin khusus; ia adalah proses pengeluaran yang paling menjimatkan untuk senarai luas komponen yang bentuknya simetri, isipadunya tinggi, dan bahannya cukup mulur. Teras teknikal ialah mekanisme togol: ia meletakkan tonase tepat di mana kerja pembentukan berlaku, melindungi die dengan memperlahankan slaid semasa bersentuhan, dan memberikan pereka alat tetingkap daya yang boleh diramal. Proses pemilihan bermula dengan anggaran daya, beralih kepada perbandingan yang telus bagi definisi tan, strok, kekakuan, tenaga dan bimbingan, dan berakhir dengan perkongsian dengan pengeluar yang sistem pengeluaran dan kualitinya telah anda sahkan.
Siri Bolun BLKP menunjukkan rupa mesin penekan pembentuk sejuk togol moden dalam julat 260 hingga 850 tan, dan katalog syarikat yang lebih luas meliputi mesin pengecap, servo dan lukisan dalam yang biasanya mengelilingi sel pembentuk sejuk. Apabila lukisan bahagian tiba dan kelantangan membenarkan proses itu, langkah seterusnya yang paling praktikal ialah menghantar lukisan dan keadaan operasi ke kilang untuk analisis masa kitaran dan tan. Begitulah cara pembelian akhbar menjadi keputusan pengeluaran, dan keputusan pengeluaran menjadi kedudukan kos yang kompetitif.
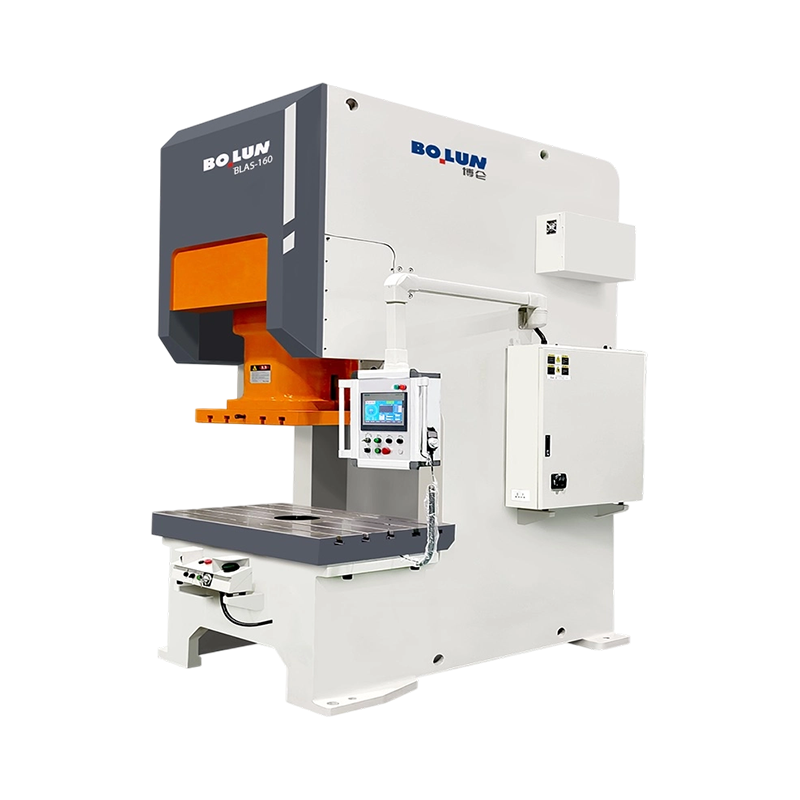


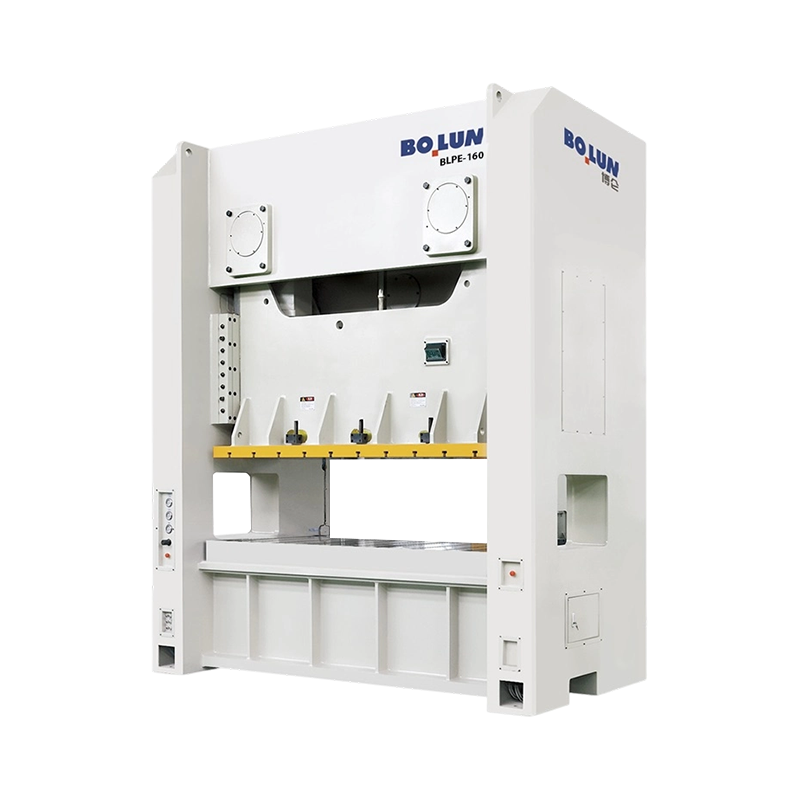
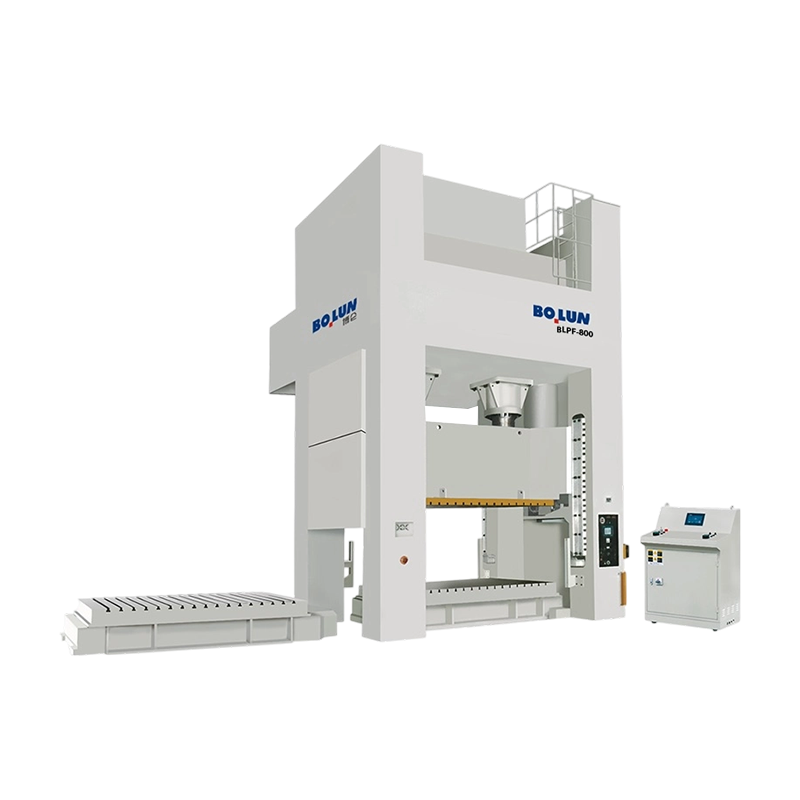
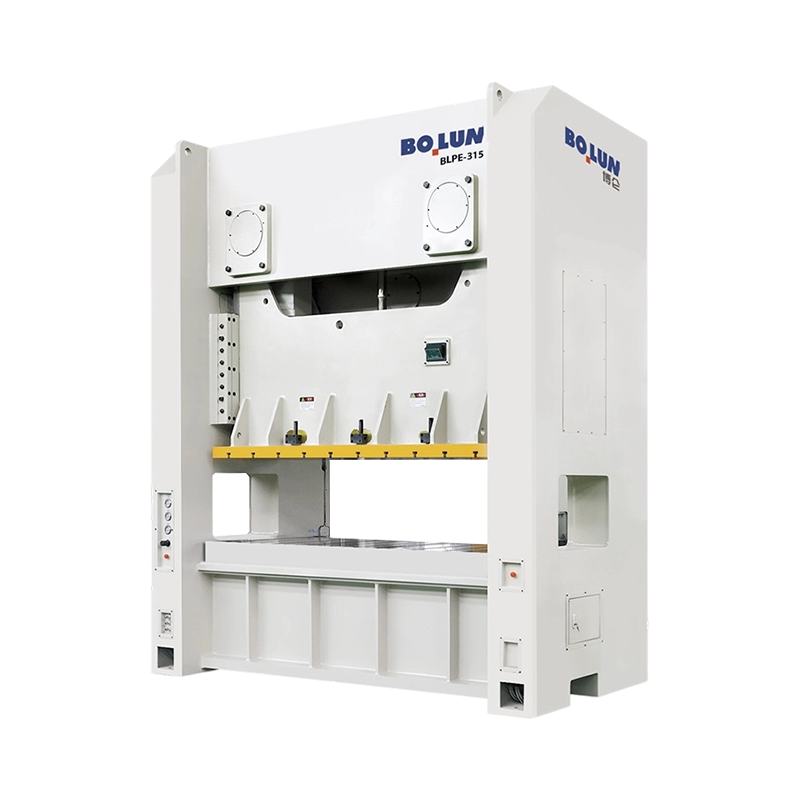
Seorang pengurus pengeluaran di kilang komponen logam bersaiz sederhana ba...
Pengilang pengikat bersaiz sederhana baru-baru ini menghadapi masalah bias...
Dua mesin penekan boleh membawa papan nama 200 tan dan masih menghasilkan ...
Seorang jurutera perkakas memetik program pendakap baharu dan menentukan m...
Letakkan penekan bingkai terbuka 160 tan dan penekan bingkai tertutup 160 ...
Jawapan Ringkas: Jenis Bingkai Mana Yang Sesuai dengan Kerja Anda ...
Hubungi Kami

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Jalan Linjiang Timur, Xiaren, Bandar Jinting, Bandar Shengzhou, Wilayah Zhejiang, China
sedia untuk Bermula?
Get in Touch

Sekarang!
ZHEJIANG BOLUN

