Die penempaan sejuk jarang mengumumkan kegagalannya lebih awal. Suatu hari mesin tekan berjalan lancar pada 45 pukulan seminit, menghasilkan aci dua langkah dengan tapak bebibir. Keesokan harinya pengendali mendengar bunyi klik membosankan di bahagian bawah strok, dan pemeriksaan mendedahkan tumbukan patah dengan bersih di persimpangan antara kepala dan batangnya. Muka patah menunjukkan tanda pantai yang menjejak kembali ke jejari peralihan 0.3 mm, dinyatakan kerana lukisan pelanggan tidak membenarkan ciri yang lebih besar. Jejari kecil itu, digabungkan dengan beban penebuk 180 kN dan penjajaran tekan 0.05 mm antara pukulan dan die, mengubah kerja penempaan sejuk rutin menjadi binaan semula alat yang tidak dirancang dan peralihan masa henti sepenuhnya.
Inilah realiti reka bentuk alat penempaan sejuk. Berbeza dengan acuan pengecap, yang kebanyakannya menguruskan tegasan lentur dan ricih, alatan penempaan sejuk mesti bertahan pada tekanan sentuhan 1,500 hingga 2,500 MPa untuk ratusan ribu pukulan, manakala bahan kerja mengeras semasa setiap lejang. Tugas pereka alat bukan sekadar menyalin bahagian geometri ke dalam rongga cetakan. Ia adalah untuk mencipta sistem penebuk, sisipan die, gelang tegasan, ejektor, pelinciran dan tetapan mesin yang lengkap yang mengekalkan tekanan dalam had keletihan bahan alat, memegang ketepatan dimensi bahagian palsu, dan memberikan hayat alat yang berdaya maju dari segi ekonomi.
Artikel ini menerangkan prinsip praktikal reka bentuk alat penempaan sejuk untuk jurutera alat, perancang proses dan pengurus pengeluaran yang bekerja dengan mesin penempaan sejuk. Ia meliputi persekitaran beban, fungsi setiap komponen alat, pemilihan bahan, reka bentuk gelang tegasan, peraturan geometri, perancangan jujukan membentuk, pelinciran, pencegahan kegagalan, dan pengaruh mesin akhbar itu sendiri. Matlamatnya adalah untuk menyediakan satu set peraturan reka bentuk yang boleh digunakan secara langsung untuk mengurangkan kerosakan alat, meminimumkan masa henti dan meningkatkan ketepatan komponen palsu sejuk.
Penempaan sejuk mengubah bentuk logam pada suhu bilik, atau sedikit di atasnya apabila haba yang dihasilkan oleh ubah bentuk plastik dikekalkan dalam alat dan bahan kerja. Kerana logam tidak pernah mencapai suhu penghabluran semula, bahan kerja terikan-mengeras secara berterusan semasa strok. Ini bermakna daya yang diperlukan untuk mengubah bentuk bahagian itu meningkat apabila lejang berlangsung, dan fasa penentukuran akhir lejang mengalami tekanan sentuhan tertinggi.
Dari perspektif pereka alat, tiga nombor paling penting. Yang pertama ialah tekanan sentuhan pada bahu die dan muka tumbuk. Untuk keluli karbon berstruktur seperti AISI 1018 atau 1045, penyemperitan hadapan biasanya menghasilkan tekanan sentuhan 1,200 hingga 1,800 MPa, manakala penyemperitan ke belakang bagi bentuk cawan boleh menolak tekanan muka tebuk melebihi 2,000 MPa. Yang kedua ialah terikan plastik terkumpul yang dikenakan pada bahan kerja. Bahagian dengan pengurangan 70 peratus dalam keratan rentas mengumpul terikan yang mencukupi untuk menggandakan tegasan aliran bahan permulaan yang disepuhlindapkan. Yang ketiga ialah bilangan pukulan yang alat itu mesti bertahan. Kempen pengeluaran untuk pengikat, gelang galas atau komponen aci biasanya berjalan dari 50,000 hingga 500,000 bahagian, meletakkan bahan alat dengan kukuh dalam rejim kelesuan kitaran tinggi.
Keadaan ini memisahkan reka bentuk alat penempaan sejuk daripada hampir setiap disiplin die lain. Die stamping membawa beban lentur jarang melebihi 500 MPa. Die tempa panas beroperasi pada suhu tinggi, tetapi tegasan aliran bahan kerja adalah rendah, jadi tekanan die kekal di bawah kira-kira 500 MPa. Alat penempaan sejuk mesti mengandungi bahan kerja yang keras, kuat dan kasar pada masa yang sama, sambil menghantar daya yang menolak bahan alat hampir dengan kekuatan hasil mampatannya. Jadual di bawah membandingkan keadaan yang mempengaruhi keputusan reka bentuk alat.
| Parameter | Penempaan panas | Penempaan sejuk |
|---|---|---|
| Suhu bahan kerja | 900–1,250 °C | 20–200 °C |
| Tekanan aliran benda kerja | 50–200 MPa | 500–1,500 MPa |
| Tekanan sentuhan mati biasa | 200–500 MPa | 1,000–2,500 MPa |
| Kebimbangan alat utama | Keletihan terma dan pemeriksaan haba | Keletihan mekanikal dan haus |
| Pendedahan tegangan acuan | rendah | Tinggi, memerlukan prategasan |
| Toleransi bahagian yang boleh dicapai | IT12–IT16 | IT7–IT9 |
Implikasi praktikalnya ialah setiap keputusan reka bentuk dalam alat penempaan sejuk — pilihan keluli alat, bilangan gelang tegasan, pengilat rongga, jejari sudut, pelincir — wujud untuk menguruskan satu atau lebih daripada keadaan ekstrem ini. Apabila alat gagal secara tidak dijangka, ia hampir selalu kerana pereka bentuk meremehkan salah satu daripadanya.
Alat penempaan sejuk ialah himpunan komponen ketepatan yang bertindak bersama-sama, bukan satu blok mati yang dimesin. Set alat lengkap biasanya termasuk:
Setiap komponen membawa jenis beban yang berbeza. Pukulan berfungsi terutamanya dalam pemampatan, tetapi sebarang salah jajaran atau geometri bahagian asimetri menambah lenturan. Sisipan die membawa tekanan jejari daripada bahan kerja yang cuba mengembangkannya ke luar. Gelang tegasan membawa tegasan gelung tegangan yang terhasil, yang lebih selamat untuk bahannya kerana gelang dipilih untuk keliatan dan tidak bersentuhan dengan bahan kerja. Ejector mengalami mampatan semasa penyingkiran bahagian, dan plat belakang mesti menahan lekukan permukaan tempatan pada titik sentuhan.
Proses reka bentuk hendaklah mengikut urutan yang berdisiplin. Mulakan dari lukisan bahagian siap dan tentukan peringkat pembentukan mengikut urutan sebelum mereka bentuk rongga acuan individu. Untuk setiap peringkat, reka bentuk rongga sisipan die dan profil tebuk. Anggarkan daya pembentukan maksimum dan tekanan jejari. Pilih bahan alat untuk setiap komponen. Reka bentuk pemasangan gelang tegasan menggunakan peraturan silinder dinding tebal yang diterangkan kemudian dalam artikel ini. Akhir sekali, nyatakan kemasan permukaan, salutan, pelinciran, dan sistem lontar. Melangkah terus dari bahagian geometri kepada pemesinan tanpa analisis ini adalah sebab paling biasa alatan penempaan sejuk baharu gagal dalam akhbar percubaan.
Pilihan bahan alat adalah keputusan tunggal yang paling langsung menentukan hayat alat dan kos setiap bahagian palsu. Alat penempaan sejuk mesti memberikan kekerasan pada suhu operasi, kekuatan mampatan melebihi 2,000 MPa, keliatan yang mencukupi untuk menahan keretakan, dan rintangan haus terhadap permukaan logam yang bersih dan kasar. Tiada gred tunggal memenuhi semua keperluan dengan sempurna, jadi pereka bentuk mengimbanginya mengikut operasi.
Keluli alat kerja sejuk seperti AISI D2, A2, dan O1 adalah pilihan yang paling menjimatkan untuk aplikasi larian pendek dan beban rendah. Ia menawarkan keliatan dan kebolehmesinan yang baik, tetapi kekerasan dan rintangan hausnya adalah terhad, dan ia menjadi lembut dengan cepat jika haba geseran menaikkan alat melebihi 200 °C. Ia tetap berguna untuk plat sokongan, pemegang dan perkakas jangka pendek.
Keluli berkelajuan tinggi seperti M2 dan M42 mengekalkan kekerasan pada suhu kerja yang lebih tinggi dan merupakan pilihan standard untuk penebuk penyemperitan dan sisipan die dalam pengeluaran volum sederhana. Kandungan aloi yang lebih tinggi memberikan mereka rintangan haus yang lebih baik daripada keluli alat kerja sejuk. Keluli berkelajuan tinggi serbuk metalurgi, seperti yang hampir dengan komposisi PM-M4, meningkatkan kedua-dua rintangan haus dan keliatan berbanding dengan HSS konvensional, kerana karbida halus dan teragih seragam mengurangkan bilangan tapak permulaan retak. Ia kini menjadi lalai untuk pukulan jangka panjang dan sisipan die beban tinggi dalam penempaan sejuk.
Tungsten karbida, biasanya gred terikat kobalt dalam julat K05 hingga K20, menawarkan kekuatan mampatan tertinggi dan rintangan haus daripada mana-mana bahan alat biasa. Sisipan die karbida boleh bertahan berjuta-juta pukulan dalam operasi penyemperitan dan saiz bahagian kecil. Walau bagaimanapun, karbida hampir tidak mempunyai kemuluran: ia mudah retak di bawah lenturan, hentaman atau salah jajaran. Oleh itu, pemasangan alat mesti direka bentuk untuk memuatkan karbida hanya dalam pemampatan, dengan panduan tebuk tegar dan halaju hentaman terkawal.
| Keluarga material | Kekerasan | Kekuatan mampatan | Aplikasi biasa |
|---|---|---|---|
| Keluli alat kerja sejuk (kelas D2, A2) | 58–62 HRC | 2,000–2,400 MPa | Pukulan jangka pendek, mati, penyokong |
| Keluli berkelajuan tinggi (kelas M2, M42) | 62–65 HRC | 2,500–3,200 MPa | Pukulan larian sederhana dan sisipan die |
| HSS serbuk-logam (kelas PM-M4) | 64–67 HRC | 3,000–3,800 MPa | Pukulan jangka panjang, mati beban tinggi |
| Tungsten karbida (K05–K20) | 88–92 HRA | 3,500–5,500 MPa | Sisipan die untuk penyemperitan kecil dan saiz |
Peraturan praktikal untuk pemilihan awal: untuk bahagian dengan diameter luar maksimum di bawah kira-kira 30 mm dan pengeluaran melebihi 200,000 keping, sisipan die karbida dengan penebuk PM-HSS ialah gabungan yang boleh dipercayai. Untuk bahagian di atas diameter 50 mm, alat PM-HSS atau HSS lebih memaafkan, kerana karbida mati dengan saiz itu menjadi berat, mahal dan rapuh. Untuk beban jejarian yang sangat tinggi, sisipan karbida digunakan dengan dua gelang tegasan, seperti yang diterangkan dalam bahagian seterusnya.
Penempaan sejuk berlaku pada tekanan yang akan memecahkan acuan keluli keras yang tidak bertetulang pada pukulan pertama. Gelang tegasan sekeliling wujud untuk satu tujuan: untuk meletakkan sisipan dadu di bawah prategasan mampatan terkawal supaya tekanan penempaan mesti membatalkan prategasan itu dahulu sebelum sisipan boleh mengalami ketegangan.
Prinsip operasi berasal dari teori silinder berdinding tebal. Apabila gelang keluli yang dikeraskan dengan diameter dalam lebih kecil sedikit daripada diameter luar sisipan die ditekan atau dikecilkan ke kedudukannya, gangguan itu mewujudkan tekanan jejarian pada antara muka dan pengagihan tegasan gelung melalui kedua-dua bahagian. Sisipan die menerima tegasan gelung mampatan pada permukaan luarnya, dan lubang sisipan menerima tegasan mampatan yang lebih kecil. Semasa pembentukan, tekanan jejarian daripada bahan kerja bertindak terhadap gerek dan sebahagiannya membatalkan pramampatan ini. Jika gangguan itu dipilih dengan betul, tegasan gelung bersih pada lubang dadu kekal mampat, atau hanya tegangan sedikit, semasa keseluruhan lejang. Keadaan mampatan menghalang permulaan retak dan menghentikan retakan mikro sedia ada daripada merambat.
Nilai gangguan dalam perkakas penempaan sejuk biasanya jatuh antara 0.15 dan 0.35 peratus daripada diameter mengawan. Untuk sisipan dadu dengan diameter luar 50 mm, gangguan 0.2 peratus bersamaan dengan 0.10 mm gangguan diametral, yang merupakan jumlah yang besar apabila diukur terhadap had keanjalan bahan. Mati penyemperitan ke belakang yang berat selalunya menggunakan dua atau tiga gelang tegasan sepusat. Setiap gelang mempunyai kesesuaian gangguan dengan seterusnya, mengagihkan tekanan jejarian merentasi jumlah keratan rentas yang lebih besar supaya gelang luar tidak melebihi kekuatan keletihannya.
Gelang tegasan itu sendiri biasanya diperbuat daripada keluli alat berkekuatan tinggi atau keluli maraging, dirawat haba kepada kira-kira 45 hingga 55 HRC. Lubangnya mesti dikisar dan diasah pada ketepatan yang sama seperti diameter luar sisipan die, kerana mana-mana titik tinggi tempatan menumpukan tegasan pada antara muka. Bahu tajam, lubang minyak atau alur kekunci pada lubang gelang tegasan adalah tapak yang kerap berlaku retakan keletihan; jejari yang besar dan peralihan yang lancar adalah wajib.
Urutan reka bentuk yang praktikal: pertama, tentukan tekanan jejarian yang dijangkakan pada gerudi acuan daripada beban membentuk dan kawasan sentuhan. Kedua, pilih sisipan die nisbah diameter luar ke dalam sekurang-kurangnya 2:1. Ketiga, hitung gangguan yang diperlukan untuk memastikan lubang dalam mampatan pada beban maksimum. Keempat, semak tegasan setara dalam sisipan die dan gelang tegasan dengan pengiraan anjal mudah atau analisis unsur terhingga. Kelima, jika gelang tegasan terlalu ditekankan, tambahkan gelang kedua atau tukar kepada bahan berkekuatan lebih tinggi. Urutan ini cukup pantas untuk digunakan pada peringkat konsep dan cukup tepat untuk mengelakkan kegagalan pecah yang paling biasa.
Kebanyakan kegagalan pramatang alat penempaan sejuk boleh dikesan kepada sebilangan kecil keputusan geometri. Mengikuti beberapa peraturan konkrit menghapuskan kebanyakan masalah keretakan, pedih dan kerepek.
Nyatakan jejari peralihan yang besar. Setiap peralihan antara kepala pukulan dan batang, bahu mati dan lubang, atau tepi plat belakang bertindak sebagai penaik tekanan. Jejari 0.3 mm boleh menumpukan tegasan dengan faktor tiga berbanding dengan jejari 3 mm. Gunakan sekurang-kurangnya 1 mm jejari pada alatan kecil dan 2 hingga 3 mm pada alatan bersaiz ciri melebihi 50 mm. Apabila lukisan bahagian memerlukan sudut tajam, tambah kelegaan dengan mengalihkan peralihan kritikal keluar dari laluan beban utama; contohnya, dengan melangkah bahagian dengan potongan kecil yang akan dimesin selepas ditempa.
Gunakan tirus pada zon penebuk dan pelepasan dalam acuan. Punch diameter luar harus membawa 1 hingga 3 darjah tirus sepanjang panjang kerja. Ini mengurangkan daya geseran dan menghalang pedih apabila pukulan ditarik balik. Lubang dadu hendaklah mengandungi tanah galas pendek 2 hingga 5 mm di pintu keluar zon pembentukan, diikuti dengan pelepasan 0.2 hingga 0.5 mm pada diameter, jadi bahagian itu menyentuh lubang hanya di zon galas.
Sediakan ketebalan dinding yang mencukupi dalam sisipan die. Sebagai anggaran pertama, diameter luar sisipan die hendaklah sekurang-kurangnya dua kali diameter lubang terbesar. Untuk rongga 20 mm, sisipan die hendaklah mempunyai diameter luar sekurang-kurangnya 40 mm sebelum gelang tegasan ditambah. Tekanan jejari pada pengurangan yang tinggi boleh memecahkan dadu yang dindingnya terlalu nipis, kerana gentian luar menjadi tegang tanpa mengira gelang tegasan.
Menggilap mengikut arah aliran bahan. Rongga cetakan dan permukaan kerja penebuk hendaklah digilap hingga Ra 0.2 mikrometer atau lebih baik, dengan tanda pengilat sejajar dengan arah gelongsor logam. Tanda pengilat yang merentasi arah aliran menghasilkan kekasaran yang meningkatkan geseran, memerangkap pelincir secara tidak sekata, dan memulakan pedih.
Elakkan undercut dan rancang untuk pengekstrakan. Jika bahagian tersebut mempunyai ceruk atau tirus terbalik yang menguncinya di dalam dadu, ejector mesti mengatasi daya penguncian pada setiap lejang. Jika boleh, reka bentuk bahagian dengan sudut draf kecil 0.5 hingga 1 darjah pada permukaan luar dan sedikit tirus dalam rongga dalaman. Jika undercut tidak dapat dielakkan, pertimbangkan pecahan atau segmen bergerak, tetapi jangkakan kos alat yang lebih tinggi dan penyelenggaraan berterusan.
Tetapkan toleransi yang realistik. Penempaan sejuk biasanya memegang IT7 hingga IT9, yang sangat baik untuk proses pembentukan. Percubaan untuk menahan toleransi yang lebih ketat mendorong alat lebih dekat kepada had pesongan kenyalnya dan membesarkan kesan salah penjajaran akhbar dan perubahan suhu. Toleransi pada komponen alat itu sendiri hendaklah lima hingga sepuluh kali lebih ketat daripada toleransi bahagian; nisbah permulaan biasa ialah toleransi bahagian dibahagikan dengan lima untuk rongga die dan dimensi tebuk.
Reka bentuk alat penempaan sejuk tidak boleh disiapkan dari lukisan bahagian akhir sahaja. Kebanyakan komponen tempa sejuk dihasilkan dalam beberapa operasi membentuk, setiap satu dengan set alat sendiri. Urutan operasi menentukan beban pada setiap alat dan oleh itu mentakrifkan reka bentuk alat untuk setiap peringkat.
Urutan tipikal untuk aci bebibir mungkin berjalan seperti berikut: dawai ricih atau stok bar ke panjang, lembut atau anil jika bahan masuk terlalu keras, sapukan salutan penukaran dan pelincir, tekan satu hujung untuk membentuk kepala prabentuk, keluarkan batang ke hadapan ke diameter akhir, dan tentukur bebibir dengan pukulan saiz akhir. Setiap peringkat mengeluarkan jumlah jisim ubah bentuk terkawal daripada diameter wayar awal.
Peraturan reka bentuk pusat adalah untuk mengimbangi ubah bentuk setiap peringkat. Mengehadkan pengurangan keratan rentas kepada kira-kira 60 hingga 70 peratus setiap peringkat memastikan tekanan die dan ketegangan bahan berada dalam had praktikal untuk kebanyakan keluli karbon dan aloi. Di atas julat ini, daya pukulan yang diperlukan meningkat dengan curam, tekanan alat meningkat, dan bahan kerja boleh menghasilkan keretakan dalaman atau jahitan permukaan. Untuk cawan yang terbentuk dalam, tiga atau empat peringkat adalah rutin: pertama penyemperitan ke belakang cawan, kemudian lukis semula dinding cawan, kemudian menyeterika dinding hingga ketebalan akhir, dan akhirnya memangkas tepi atas.
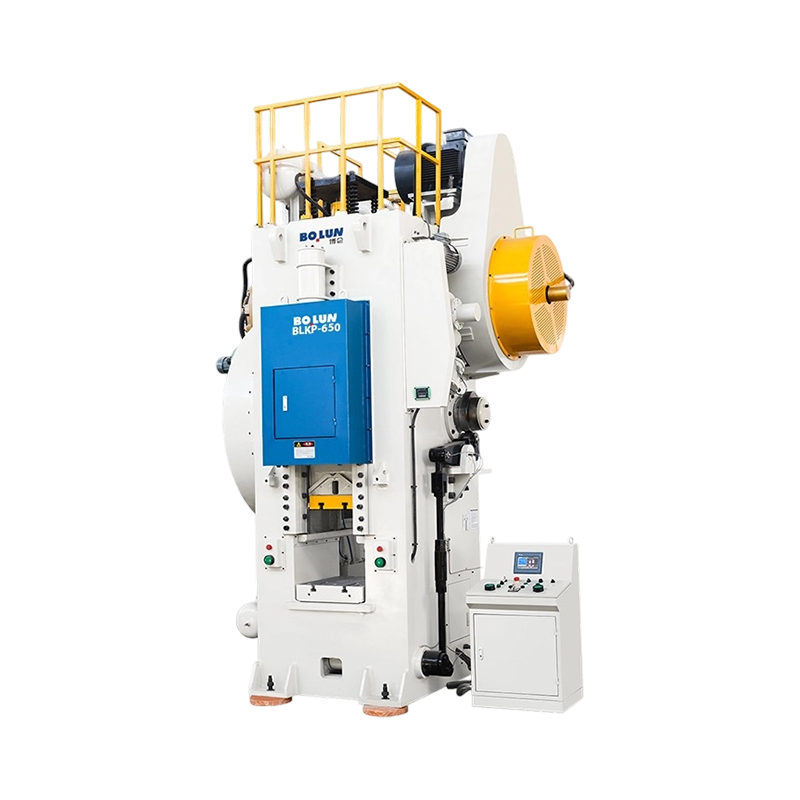
Beban alat dikira daripada tegasan aliran bahan kerja dan kawasan sentuhan yang diunjurkan. Sebagai anggaran pertama, daya tekan yang diperlukan ialah luas keratan rentas bahan kerja di zon pembentuk didarab dengan tegasan aliran pada terikan yang berkaitan, digandakan faktor geseran 1.2 hingga 1.5. Keputusan ini mesti dibandingkan dengan kapasiti penekan dan dengan kekuatan mampatan pukulan. Pukulan yang panjang dan langsing boleh melengkung sebelum penekan mencapai tonase nominalnya: nisbah kelangsingan, iaitu panjang dibahagikan dengan diameter, harus kekal di bawah lima untuk pukulan tidak berpandu, dan selepas itu, lengan pemandu atau sesendal sokongan diperlukan. Untuk penyemperitan bersaiz sederhana, contohnya, mesin seperti a BLKP400 tekan togol penempaan sejuk lejang seimbang menyediakan tan yang diperlukan dengan margin yang besar untuk faktor geseran.
 Borong BLKP-400 Serbaguna Balanced-Stroke Cold Forging Toggle Type Power Pres Zhejiang Bolun High-Precision Machinery Co., Ltd ialah China borong BLKP-400 Serbaguna Balanced-Stroke Cold Forging Toggle Type Power Pre... Lihat Produk →
Setiap peringkat mempengaruhi reka bentuk alat seterusnya. Preform dengan permukaan yang kasar akan mencalarkan die seterusnya. Prabentuk yang terlalu besar sedikit akan membebankan acuan penentukuran. Prabentuk dengan paksi luar tengah akan menghasilkan beban yang tidak sekata dan memecahkan pukulan penamat. Oleh itu, pereka alat hendaklah menentukan dimensi prabentuk dengan penjagaan yang sama seperti rongga acuan akhir, termasuk had terima dan kemasan permukaan. Dalam amalan, urutan pembentukan direka dahulu, alat untuk setiap peringkat kedua, dan pemeriksaan beban diulangi untuk setiap peringkat sebelum sebarang alat dihasilkan.
Pelinciran bukanlah perincian yang ditambahkan pada akhir reka bentuk alat; ia adalah sebahagian daripada sistem alat itu sendiri. Dalam penempaan sejuk, pelincir mempunyai tiga fungsi: mengurangkan geseran pada antara muka alat-bahan kerja, mengurangkan beban pembentuk yang dihantar ke alat, dan mengelakkan haus pelekat, sering dipanggil pedih, antara bahan kerja dan permukaan alat.
Sistem pelinciran standard untuk keluli karbon ialah salutan penukaran zink fosfat yang digabungkan dengan sabun natrium stearat. Lapisan fosfat berliang menyediakan sauh mekanikal untuk sabun, dan bersama-sama mereka mencipta filem dengan pekali geseran yang jelas dalam julat 0.05 hingga 0.10. Sistem ini telah digunakan selama beberapa dekad kerana ia berkesan dan menjimatkan untuk pengeluaran volum tinggi. Semakin hari, peraturan alam sekitar mendorong pengeluar ke arah pelincir alternatif, termasuk salutan berasaskan polimer dan sabun reaktif. Apabila menukar sistem pelincir, pereka alat mesti menyemak semula andaian geseran: geseran yang lebih tinggi meningkatkan tekanan dinding penebuk dan mati dan mungkin memerlukan tirus yang lebih besar, zon galas yang lebih pendek atau gangguan gelang tegasan tambahan.
Keluli tahan karat, yang berfungsi dengan cepat mengeras dan mudah hempedu, biasanya dilincirkan dengan salutan penukaran oksalat ditambah molibdenum disulfida. Aloi aluminium dan kuprum menggunakan minyak kelikatan rendah atau filem polimer kering dan tidak memerlukan salutan penukaran. Untuk semua bahan, bilet hendaklah dibersihkan daripada skala, sisa minyak, dan zarah asing sebelum terbentuk, kerana kemasukan keras yang tertanam dalam filem pelincir bertindak sebagai alat pemotong mikroskopik pada permukaan cetakan.
Salutan alat berfungsi bersama-sama dengan pelincir bahan kerja. Salutan PVD seperti kromium nitrida, titanium aluminium nitrida dan titanium nitrida mengurangkan geseran, meningkatkan rintangan pedih, dan melindungi permukaan alat di mana filem pelincir rosak secara tempatan. Salutan amat berguna pada pukulan, yang menggelongsor terhadap bahan kerja semasa penarikan balik. Salutan mesti digunakan pada substrat tanah dan digilap; substrat yang kasar memberikan lekatan yang lemah dan pengelupasan awal.
Kuantiti reka bentuk yang penting ialah tegasan ricih pada permukaan alat. Jika tegasan geseran menghampiri kekuatan ricih bahan alat atau salutan, permukaan koyak dan alat gagal dengan cepat. Sudut pendekatan yang luas, tanah galas pendek, dan filem pelincir berterusan sepanjang lejang adalah cara paling berkesan untuk mengekalkan tegasan ricih permukaan dalam had yang selamat. Perubahan dalam pelincir hendaklah sentiasa mencetuskan larian semula pengiraan beban, bukan sekadar perubahan talian dalam dokumentasi pengeluaran.
Alat penempaan sejuk gagal dalam corak yang difahami dengan baik dalam industri. Mengenali corak dengan cepat memberitahu pereka bentuk parameter yang perlu diubah. Jadual di bawah menyenaraikan mod kegagalan yang paling biasa, punca utamanya dan tindakan reka bentuk yang menghalangnya.
| Mod kegagalan | Punca utama | Tindakan balas reka bentuk |
|---|---|---|
| Patah keletihan menumbuk | Mampatan dan lenturan kitaran, kepekatan tegasan pada jejari peralihan yang kecil | Meningkatkan jejari peralihan; gunakan PM-HSS; meningkatkan bimbingan pukulan; mengurangkan kelajuan hentaman berhampiran pusat mati bawah |
| Die insert pecah | Tegasan gelung tegangan pada lubang die | Meningkatkan gangguan gelang tekanan; tambah cincin tekanan kedua; besarkan die luar diameter |
| Bergelut dan menjaringkan gol | Kerosakan filem pelinciran, permukaan alat kasar, puncak tekanan tempatan | Poland kepada Ra 0.2 atau lebih baik; sapukan salutan CrN atau TiAlN; menambah baik atau menukar pelincir |
| Ubah bentuk plastik muka tebuk atau bahu mati | Kekerasan alat lebih rendah daripada tekanan sentuhan yang diperlukan | Pilih HSS atau karbida yang lebih keras; besarkan kawasan sokongan; mengurangkan tekanan sentuhan tempatan |
| Chipping di pintu masuk die | Kesan dari hujung bilet, skala keras, tepi pintu masuk yang tajam | Tambah chamfer atau jejari pintu masuk; kot pintu masuk; bilet bersih sebelum dibentuk |
| Gelang tekanan retak keletihan | Gangguan yang berlebihan, kepekatan tegasan dalam gerek cincin | Kira semula kesesuaian susut; besarkan cincin diameter luar; keluarkan alur kunci atau bahu lubang yang tajam |
Mod kegagalan yang paling merosakkan adalah patah keletihan pukulan. Beban pukulan adalah kitaran: pukulan dimampatkan, dipunggah dan dimampatkan semula berpuluh atau ratusan ribu kali. Jika amplitud tegasan pada keratan rentas terkecil adalah tinggi, retakan bermula pada jejari peralihan atau tanda pengisaran dan merambat sehingga patah. Tindakan balas adalah jejari peralihan yang lebih besar, bahan alat yang lebih keras, penjajaran yang lebih baik, dan kelajuan pendekatan terkawal berhampiran pusat mati bawah.
Die insert burst adalah kegagalan kedua paling berbahaya. Sisipan retak secara jejari melalui dinding, dan rongga terbuka secara elastik supaya bahagiannya menjadi terlalu besar sebelum sisipan diganti. Ia berpunca daripada prategasan yang tidak mencukupi, yang bermaksud lubang die mengalami ketegangan di bawah beban. Meningkatkan gangguan atau menambah gelang tekanan kedua biasanya menyelesaikannya.
Galling muncul sebagai pemarkahan pada permukaan punch dan memindahkan zarah pada bahan kerja. Ia adalah masalah pelinciran dan permukaan: filem pelincir rosak pada titik tekanan tinggi tempatan. Menggilap permukaan kepada kekasaran yang lebih rendah, menggunakan salutan geseran rendah, atau meningkatkan bekalan pelincir biasanya menghentikannya.
Ubah bentuk plastik muka tebuk atau bahu mati adalah masalah kekuatan dan bukannya masalah keletihan. Kekerasan alat terlalu rendah untuk tekanan sentuhan, jadi permukaan runtuh sebanyak 0.02 hingga 0.1 mm dan dimensi bahagian hanyut di luar toleransi. Penyelesaiannya ialah gred alat yang lebih keras, sisipan karbida, atau perubahan reka bentuk yang mengagihkan beban ke kawasan yang lebih besar.
Reka bentuk alat penempaan sejuk berakhir pada antara muka alat akhbar. Mesin menentukan laluan beban, kelajuan, dan penjajaran yang perkakas mesti bertolak ansur, jadi penekan berhak mendapat perhatian yang sama seperti acuan itu sendiri.
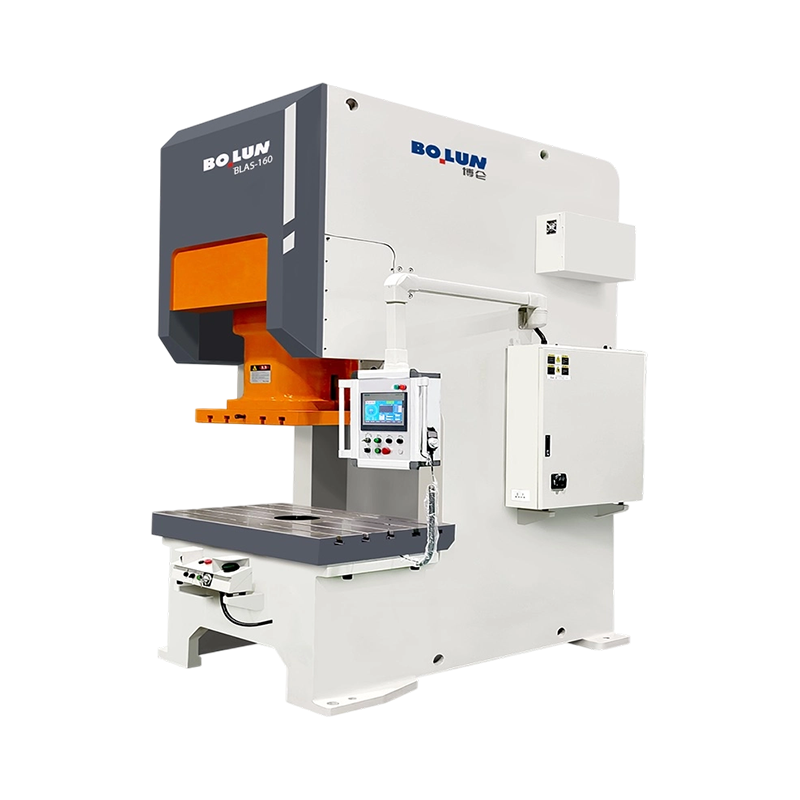
Ciri mesin pertama yang perlu dipertimbangkan ialah kekakuan bingkai. An Mesin Tekan Kuasa Jenis Terbuka , sering dipanggil penekan bingkai-C, melencong secara elastik di bawah beban, dan gelongsor condong berbanding dengan katil. Untuk sistem punch-die, penjajaran sudut ini menambah momen lentur pada punch dan menghasilkan pemuatan tidak seragam dalam rongga dadu. Penekan sisi lurus bingkai tertutup, dengan struktur lajur simetrinya, membelok lebih sedikit dan mengekalkan penjajaran punch-die di bawah beban berkadar penuh. Penempaan sejuk ialah proses bermuatan tinggi, sensitif ketepatan, jadi penekan bingkai tertutup yang tegar adalah pilihan yang lebih selamat.
Ciri kedua ialah lengkung strok. Penekan engkol konvensional mencapai kelajuan slaid maksimum berhampiran lejang pertengahan dan memukul bahan kerja dengan halaju tinggi. Pemacu togol, juga dipanggil pemacu buku jari, memperlahankan gelongsor apabila ia menghampiri pusat mati bawah dan membangunkan daya tinggi dengan halaju hentaman rendah. Tingkah laku ini hampir sesuai untuk penempaan sejuk: pukulan memasuki bilet secara beransur-ansur, bahan kerja mempunyai masa untuk mengalir, dan dadu terhindar daripada hentakan hentaman yang mencetuskan rekahan keletihan. Atas sebab ini, penekan jenis togol ialah konsep mesin konvensional untuk penempaan sejuk. Siri BLKP Bolun direka berdasarkan prinsip ini; sebagai contoh, yang BLKP260 penekan togol penempaan sejuk ketepatan tangkas sesuai untuk bahagian ketepatan kecil seperti pin, pengikat, dan aci kecil.
 Pemborong BLKP-260 Agile Precision Cold Forging Togol Type Power Press Supplier Zhejiang Bolun High-Precision Machinery Co., Ltd ialah China borong BLKP-260 Agile Precision Cold Forging Togol Jenis Pembekal Power Press... Lihat Produk →
Ciri ketiga ialah bimbingan ram. Sistem pemandu ketepatan memastikan penebuk sepusat dengan dadu pada saat bersentuhan. Pemandu yang haus atau longgar memperkenalkan anjakan sisi antara pukulan dan acuan, yang meningkatkan tekanan pada hujung pukulan dan boleh memecahkan sisipan die karbida walaupun apabila tonase tekan kelihatan mencukupi. Pemeriksaan kerap pelepasan ram dan pelarasan panduan adalah penyelenggaraan yang murah berbanding dengan acuan karbida.
Mesin juga mentakrifkan beberapa parameter alat secara langsung. Tan tekan mesti melebihi daya pembentuk yang dikira sekurang-kurangnya 20 hingga 30 peratus. Ketinggian tutup dan panjang lejang menentukan ketinggian tindanan alat maksimum. Daya kalah mati yang terdapat di dalam katil dan slaid mengehadkan reka bentuk ejector untuk rongga dalam. Jika penekan mempunyai kusyen die hidraulik, kapasitinya menentukan sama ada daya balas boleh digunakan semasa strok.
Untuk kerja berat, ubah bentuk tinggi seperti aci bebibir besar atau penyemperitan panjang, mesin penekan mesti mempunyai kedua-dua tonase dan tenaga untuk melengkapkan strok tanpa terhenti. The BLKP850 penekan togol penempaan sejuk tugas berat menyediakan kapasiti berskala industri ini, manakala keluk lejang seimbang melindungi perkakas daripada kejutan. Pembaca yang mahukan perbandingan yang lebih luas boleh merujuk ini pengenalan kepada mesin penempaan sejuk , dan rangkaian penuh peralatan membentuk logam Bolun boleh didapati di laman web syarikat.
 Borong BLKP-850 Kekuatan Perindustrian Kuasa Togol Penempaan Sejuk Tugas Berat Zhejiang Bolun High-Precision Machinery Co., Ltd ialah China borong BLKP-850 Kekuatan Perindustrian Tugas Berat Penempaan Sejuk Jenis Togol... Lihat Produk →
Malah pereka yang berpengalaman harus mengesahkan alat penempaan sejuk baru sebelum melakukan pemesinan. Analisis unsur terhingga ialah kaedah pengesahan yang paling praktikal untuk tekanan alat. Satu model sisipan die dan pemasangan gelang tegasan dimuatkan dengan tekanan jejarian daripada bahan kerja pada lubang dadu, dan gangguan muat mengecut antara gelang digunakan sebagai keadaan awal. Keluaran ialah taburan tegasan dalam setiap komponen. Pereka bentuk menyemak bahawa sisipan die kekal dalam julat tegasan selamatnya dan bahawa gelang tegasan kekal di bawah had keletihannya berbanding bilangan kitaran yang dijangkakan.
Simulasi proses melangkah lebih jauh dengan memodelkan aliran bahan bahan kerja di dalam rongga. Ia mendedahkan lipatan, pengisian kurang, kepekatan terikan yang berlebihan, dan puncak beban mati sebelum sebarang keluli dipotong. Simulasi juga menghasilkan taburan tekanan yang realistik pada permukaan die, yang lebih tepat daripada mengandaikan beban jejari seragam. Untuk pengeluaran volum tinggi, kos simulasi dipulihkan dengan cepat melalui lelaran percubaan yang lebih sedikit dan hayat alat yang lebih lama.
Selepas pembuatan, percubaan prototaip masih diperlukan. Alat ini dipasang pada akhbar, bahagian percubaan dihasilkan pada kelajuan yang dikurangkan, dan beban pembentukan sebenar diukur dengan sel beban atau dengan membaca paparan tan tekan. Pemeriksaan dimensi bahagian percubaan mengesahkan geometri rongga dan sebarang elaun springback. Beberapa ratus bahagian pengeluaran yang pertama patut diberi perhatian yang sama, kerana variasi kecil dalam panjang bilet, ketebalan pelincir, atau suhu alat boleh mengubah beban pembentukan sebanyak beberapa peratus.
Rekod hayat alat adalah pangkalan data yang berharga tetapi sering diabaikan. Merekodkan bilangan pukulan hingga kegagalan untuk setiap alat, mod kegagalan yang diperhatikan, dan sejarah penyelenggaraan membolehkan kedai membina pengalaman praktikal. Apabila reka bentuk alat baharu gagal lebih awal daripada yang sebelumnya, rekod menunjukkan operasi yang berubah. Dari masa ke masa, data ini menukar reka bentuk alat daripada kraf kepada proses kejuruteraan terurus.
Senarai semak berikut meringkaskan proses reka bentuk yang diterangkan dalam artikel ini. Ia bertujuan sebagai rujukan kerja apabila merancang set alat penempaan sejuk baharu.
Alat penempaan sejuk yang direka dengan baik adalah hasil keputusan yang berdisiplin tentang tekanan, geometri, bahan, pelinciran dan pemilihan mesin. Apabila semua keputusan tersebut berfungsi bersama-sama, alat itu hilang ke latar belakang pengeluaran: ia membentuk beribu-ribu bahagian yang tepat, tidak memerlukan perhatian tidak berjadual, dan gagal hanya selepas bilangan kitaran yang boleh diramal dan munasabah dari segi ekonomi. Prestasi senyap itu ialah ukuran sebenar reka bentuk alat penempaan sejuk yang baik.
Pengilang pengikat bersaiz sederhana baru-baru ini menghadapi masalah bias...
Seorang pengurus pengeluaran di kilang komponen logam bersaiz sederhana ba...
Dua mesin penekan boleh membawa papan nama 200 tan dan masih menghasilkan ...
Jawapan Ringkas: Jenis Bingkai Mana Yang Sesuai dengan Kerja Anda ...
Pembeli yang membandingkan mesin penekan celah terbuka 45 tan untuk garisa...
Sebuah kilang pengikat di Taizhou menerima permintaan daripada pembekal pe...
Hubungi Kami

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Jalan Linjiang Timur, Xiaren, Bandar Jinting, Bandar Shengzhou, Wilayah Zhejiang, China
sedia untuk Bermula?
Get in Touch

Sekarang!
ZHEJIANG BOLUN