Seorang pengurus pengeluaran di kilang komponen logam bersaiz sederhana baru-baru ini menghadapi masalah yang dihadapi oleh banyak lantai kedai apabila ia beralih daripada pemesinan kepada pembentukan sejuk. Syarikat itu telah memenangi kontrak untuk bebibir kecil berkekuatan tinggi berukuran kira-kira 22 mm diameter luar, dan kadar pengeluaran sasaran ialah 180 keping seminit. Akhbar hidraulik sedia ada tidak dapat bersaing. Masa kitaran terlalu lama, sekerap sedang mendaki, dan kekerasan bahagian berbeza dari satu kelompok ke satu kelompok. Kilang itu jelas memerlukan mesin pembentuk sejuk, bukan mesin pengecap tujuan umum yang lain.
Keadaan ini bukan sesuatu yang luar biasa. Pembentukan sejuk membentuk semula logam pada suhu ambien, yang bermaksud bahan itu mengeras dan bukannya dipanaskan. Hasilnya ialah bahagian berbentuk hampir jaring dengan kekuatan yang sangat baik dan permukaan licin, tetapi mesin yang melakukan kerja ini mesti dipilih dengan berhati-hati. Tan, lejang, ketegaran bingkai dan bentuk lengkung daya semuanya menentukan sama ada operasi berjalan lancar selama bertahun-tahun atau gagal dalam beberapa bulan. Artikel ini membincangkan perkara yang sebenarnya dilakukan oleh mesin pembentuk sejuk, spesifikasi mana yang paling penting, di mana risiko tersembunyi terletak, dan cara menilai pembekal sebelum anda membuat pesanan.
Mesin pembentuk sejuk ialah penekan mekanikal berdaya tinggi yang membentuk semula logam pada suhu ambien. Bahan kerja terletak di antara dadu dan penebuk, dan akhbar memacu penebuk ke dalam bahan. Logam menghasilkan dan mengalir ke dalam rongga acuan, mengambil bentuk perkakas. Tidak seperti penempaan panas, pembentukan sejuk tidak memanaskan bahan kerja, jadi ubah bentuk berlaku melalui pengerasan kerja dan bukannya penghabluran semula.
Dari segi praktikal, ini mewujudkan beberapa hasil yang boleh diukur. Penggunaan bahan adalah tinggi. Bahagian yang dibentuk sejuk selalunya memerlukan hanya 5 peratus atau kurang sekerap, berbanding dengan 20 hingga 30 peratus untuk pemesinan daripada stok bar. Kemasan permukaannya cerah, bebas skala, dan biasanya sedia untuk penyaduran atau pengecatan tanpa persediaan tambahan. Sifat mekanikal bertambah baik kerana pengerasan terikan meningkatkan kekuatan dan kekerasan hasil, itulah sebabnya banyak pengikat dan bahagian struktur yang kritikal keselamatan terbentuk sejuk. Kelajuan pengeluaran juga tinggi, dengan mesin pembentuk sejuk mampu menjalankan 150 hingga 300 keping seminit bergantung pada geometri bahagian dan reka bentuk akhbar.
Istilah dalam pasaran boleh mengelirukan. Sesetengah pembekal memanggil mesin ini penekan tempa sejuk, mesin tajuk sejuk atau bekas sejuk. Frasa mesin penempaan penempaan sejuk sering digunakan secara bergantian dengan mesin pembentuk sejuk, tetapi terdapat perbezaan yang ketara. Tajuk sejuk memfokuskan pada operasi mengecewakan atau menaju untuk membentuk kepala pengikat. Pembentukan sejuk meliputi pelbagai ubah bentuk yang lebih luas, termasuk penyemperitan dan syiling. Sebelum membuat keputusan pembelian, adalah wajar memahami apa yang mentakrifkan a mesin penempaan sejuk dan bagaimana ia berbeza daripada mesin setem standard.
Kategori mesin yang paling relevan untuk operasi pembentukan sejuk berketepatan tinggi tonase tinggi ialah penekan penempaan sejuk jenis togol. Pautan togol menghasilkan lengkung daya yang meningkat secara mendadak berhampiran bahagian bawah lejang, memberikan operator tempoh tinggal yang singkat di mana bahan mempunyai masa untuk mengisi acuan di bawah tekanan maksimum. Inilah sebenarnya yang dituntut untuk membentuk sejuk, dan itulah sebabnya kebanyakan garisan membentuk sejuk yang serius dibina di sekitar penekan togol dan bukannya penekan engkol biasa.
Mesin pembentuk sejuk menukarkan tenaga putaran daripada motor kepada satu lejang kuasa tinggi yang dikawal. Aci engkol memacu rod penyambung dan penyambung togol. Apabila engkol berputar, pautan togol mula diluruskan. Berhampiran bahagian bawah lejang, pautan hampir sejajar, dan kelebihan mekanikal menjadi sangat tinggi. Ini membolehkan akhbar untuk menyampaikan ledakan daya yang boleh mencapai ratusan tan manakala gelongsor bergerak hanya dalam jarak yang singkat.
Komponen utama mesin pembentuk sejuk ialah bingkai, yang memberikan ketegaran struktur yang memastikan slaid sejajar; slaid, yang membawa pukulan; pautan togol atau sendi buku jari, yang menguatkan daya masukan; roda tenaga, yang menyimpan tenaga dan memastikan mesin bergerak dengan lancar melalui kitaran; klac dan brek, yang memulakan dan menghentikan gelongsor dengan selamat; sistem ejektor, yang mengeluarkan bahagian siap dari acuan selepas setiap strok; dan silinder pengimbang, yang mengurangkan kejutan dan membantu mengekalkan gerakan slaid yang tepat.
Proses pembentukan itu sendiri mempunyai beberapa peringkat, selalunya dikendalikan dalam satu mesin dengan berbilang stesen. Urutan bermula dengan suapan, di mana stok gegelung atau bar diluruskan, dipotong mengikut panjang, dan dipindahkan ke stesen mati pertama. Kesal kemudian berlaku apabila pukulan memampatkan kosong dan bahan mengalir ke luar untuk membentuk kepala atau bebibir. Dalam penyemperitan, kosong dipaksa melalui dadu, mengurangkan keratan rentas atau membentuk aci. Coining menggunakan ubah bentuk tekanan tinggi akhir yang membawa bahagian itu kepada bentuk dan dimensi terakhirnya. Akhir sekali, ejection menolak bahagian siap keluar dari dadu dan membawanya ke langkah seterusnya dalam barisan.
Perbezaan utama antara penekan togol dan penekan engkol mudah ialah lengkung daya. Pada penekan engkol, daya jatuh apabila gelongsor menghampiri pusat mati bawah. Pada penekan togol, daya naik curam berhampiran bahagian bawah. Ini bermakna penekan togol menghasilkan tekanan sebenar yang lebih tinggi pada titik di mana dadu ditutup, iaitu di mana pembentukan sejuk memerlukannya.
Sebagai contoh, pertimbangkan operasi membentuk sejuk yang menghasilkan kosong 22 mm. Penekan togol 400 tan mungkin menghasilkan 380 tan daya sebenar pada kedudukan 3 mm di atas pusat mati bawah, manakala penekan engkol 400 tan mungkin hanya menghantar 280 tan pada kedudukan yang sama. Jurang ini penting apabila anda membentuk bahan yang lebih keras atau cuba mencapai pengisian cetakan lengkap tanpa mengalami keretakan dalaman.
Beberapa sistem klasifikasi membantu pembeli memahami mesin yang terdapat di pasaran. Perbezaan yang paling berguna adalah dengan mekanisme pemacu, pembinaan bingkai, dan sambungan slaid.
Penekan jenis togol adalah standard untuk pembentukan sejuk tonase tinggi. Pautannya memberikan daya yang tinggi di bahagian bawah lejang dan lejang kerja yang singkat, yang menjadikannya ideal untuk operasi penyemperitan, syiling dan kemasan. Ia juga padat, jadi penekan togol 260 tan selalunya mempunyai jejak yang lebih kecil daripada penekan engkol 315 tan dengan kapasiti pembentukan yang sama.
Penekan engkol mekanikal adalah lebih mudah dan pantas, yang menjadikannya berguna untuk gangguan cetek atau tajuk apabila bahagian geometri tidak begitu rumit. Walau bagaimanapun, lengkung daya mereka kurang sesuai untuk penyemperitan dalam atau operasi ubah bentuk tinggi. Jika anda memilih penekan engkol untuk pembentukan sejuk, anda mesti mengesahkan bahawa daya yang ada berhampiran pusat mati bawah adalah mencukupi untuk keseluruhan urutan pembentukan.
Penekan bingkai terbuka, kadangkala dipanggil penekan kerangka C, membolehkan akses mudah ke kawasan cetakan dan sangat sesuai untuk bahagian kecil dan perubahan cetakan cepat. Penekan bingkai tertutup, juga dipanggil penekan sisi lurus, memberikan ketegaran yang lebih tinggi dan penjajaran slaid yang lebih baik. Perbezaan ini menjadi kritikal apabila beban pembentuk berada di luar tengah atau bahagian tersebut memerlukan toleransi yang sangat ketat. Untuk pembentukan sejuk, penekan bingkai tertutup biasanya merupakan pilihan yang lebih selamat kerana bingkai tidak meregang banyak di bawah beban, dan slaid kekal selari merentasi muka cetakan.
Bilangan titik sambungan slaid mempengaruhi cara akhbar mengagihkan beban. Penekanan satu titik adalah memadai untuk bahagian simetri yang berpusat di atas meja. Penekanan dua titik menyebarkan beban merentasi dua titik sambungan, mengurangkan risiko kecondongan slaid. Untuk pembentukan sejuk, di mana beban luar pusat adalah perkara biasa, penekan dua titik meningkatkan keselarian dan memanjangkan hayat cetakan.
| Konfigurasi | Force Dekat BDC | Kelajuan Biasa | Penggunaan Terbaik | Tukar ganti |
|---|---|---|---|---|
| Togol jenis | tinggi | 30 hingga 60 SPM | Penempaan sejuk, penyemperitan, syiling | Strok yang lebih pendek, hubungan yang lebih kompleks |
| Jenis engkol | Sederhana | 60 hingga 150 SPM | Tajuk dangkal, menjengkelkan | Kurang daya berhampiran bahagian bawah strok |
| Bingkai terbuka | Sederhana | Julat yang luas | Bahagian kecil, perubahan cepat mati | Ketegaran yang lebih rendah, lebih banyak pesongan |
| Bingkai tertutup | Stabil | Julat yang luas | tinggi-precision, high-tonnage work | tinggier cost, less die area access |
| Titik tunggal | Beban berpusat | Berbeza-beza | Bahagian simetri | Kecondongan slaid di bawah beban luar tengah |
| Mata ganda | Beban seimbang | Berbeza-beza | Bahagian luar pusat atau berbilang stesen | Lebih kompleks, kos lebih tinggi |
Senarai parameter teknikal pada lembaran data mesin boleh menjadi sangat menggembirakan. Spesifikasi berikut paling penting dalam pembentukan sejuk, dan setiap satu mempengaruhi sama ada mesin boleh mengendalikan bahagian anda, acuan anda dan sasaran pengeluaran anda.
Ton terkadar ialah daya maksimum yang dihantar oleh akhbar pada jarak tertentu di atas pusat mati bawah. Pada tekan togol, tetingkap berfungsi adalah sempit, jadi anda perlu menyemak sama ada daya yang diperlukan untuk bahagian anda berada di dalam tetingkap itu. Jika bahagian itu memerlukan 200 tan daya pada 5 mm di atas BDC, penekan 315 tan dengan kadar daya hanya pada 2 mm mungkin tidak memberikan tekanan yang mencukupi pada masa yang tepat.
Panjang lejang menentukan sejauh mana gelongsor bergerak. Pembentukan sejuk boleh dilakukan dengan strok kerja yang singkat kerana bahan hanya mengalir pada jarak yang terhad, tetapi perkakas juga memerlukan ruang untuk memuatkan, membentuk dan mengeluarkan. Ukur jumlah pukulan dan bandingkan dengan ketinggian die anda dan keperluan penyingkiran bahagian.
Pelarasan slaid memberikan anda fleksibiliti menegak untuk menjalankan dadu yang berbeza. Ketinggian tutup ialah jarak dari katil ke gelongsor di bahagian bawah strok. Jika ketinggian tutup terlalu kecil, dadu tidak akan muat. Jika ia terlalu besar, akhbar tidak akan menggunakan daya penuh yang ditunjukkan pada papan namanya. Kedua-dua nombor hendaklah disemak terhadap dimensi cetakan anda sebelum anda menandatangani pesanan pembelian.
Kelajuan is often listed as strokes per minute, but actual production speed depends on part size, material, and die design. A toggle press rated at 45 SPM might still produce a small part more efficiently than a crank press rated at 90 SPM, because the toggle press has a higher success rate in the forming die and produces fewer rejects.
Katil dan kawasan gelongsor menentukan jejak mati maksimum. Die membentuk sejuk boleh menjadi besar apabila ia termasuk beberapa stesen. Sahkan bahawa mesin penekan mempunyai kawasan meja yang mencukupi untuk menerima acuan anda, sistem pemindahan bahagian dan sebarang pengawal keselamatan yang diperlukan.
Banyak operasi membentuk sejuk memerlukan ejektor yang kuat untuk menolak bahagian yang telah siap keluar dari acuan. Jika daya ejector terlalu rendah atau strok terlalu pendek, bahagian tersebut boleh kekal tersangkut dalam acuan, menyebabkan gerai dan berpotensi merosakkan alatan. Tanya pengilang untuk daya ejektor yang dinilai dan sahkan ia sepadan dengan geometri bahagian anda.
Pesongan bingkai di bawah beban penuh secara langsung menjejaskan ketepatan bahagian dan hayat alatan. Tanya pengilang untuk nilai pesongan pada tan terkadar. Penekan bingkai tertutup biasanya membelok kurang daripada penekan bingkai terbuka, itulah sebabnya pembentukan sejuk ketepatan tinggi biasanya memerlukan reka bentuk bingkai tertutup.
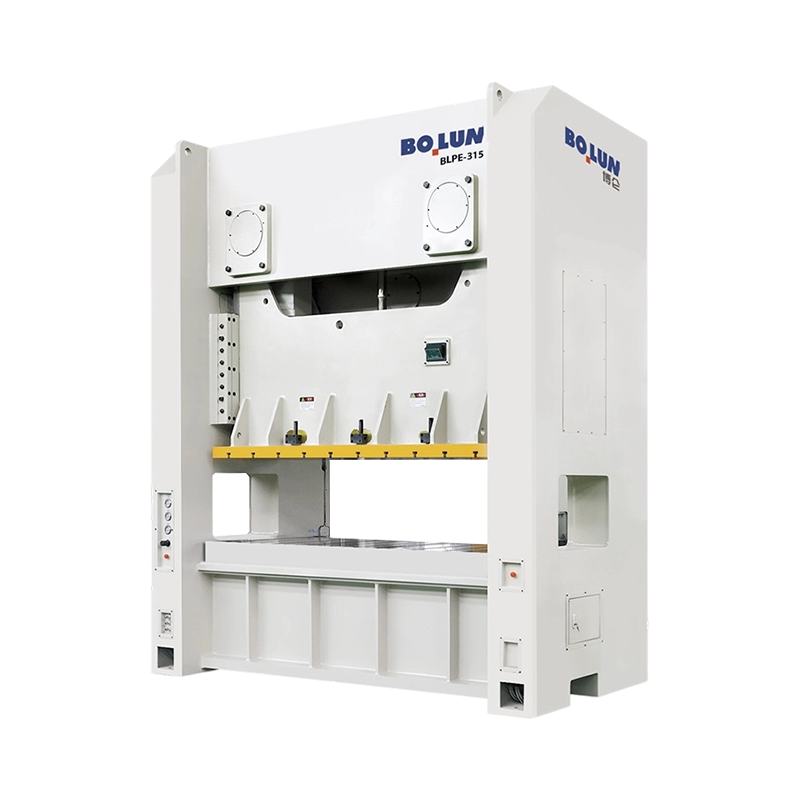
Untuk bahagian tempa sejuk kecil hingga sederhana, penekan togol 260 tan menawarkan keseimbangan yang wajar antara jejak padat dan daya pembentukan yang berguna. Mesin dalam kelas ini boleh menyokong pelbagai bahagian standard tanpa membazirkan tenaga pada bingkai yang bersaiz besar.
 Tekan Penempaan Sejuk Togol 260 tan untuk Bahagian Kecil Ketepatan Penekan togol 260 tan padat ini menawarkan kapasiti nominal 2600 kN, kelajuan berubah-ubah sehingga 50 spm, dan meja kerja 500x600 mm, menjadikannya sesuai untuk penempaan sejuk ketepatan berkelajuan tinggi bagi komponen elektronik dan perkakasan kecil. Lihat Produk →
Bahan yang akan dibentuk sejuk menentukan keperluan tonase, reka bentuk perkakas, dan bilangan peringkat pembentukan. Pembentukan sejuk berfungsi paling baik pada logam mulur yang boleh berubah bentuk tanpa retak. Bahan yang paling biasa ialah keluli karbon rendah seperti AISI 1010 dan 1018, keluli karbon sederhana seperti AISI 1035 dan 1045, keluli aloi seperti AISI 8620 dan 4140, keluli tahan karat seperti 304 dan 316, aloi aluminium seperti 6061 dan bronze dan aloi 606. beberapa aloi titanium.
Sifat bahan utama ialah kemuluran, biasanya diukur dengan pemanjangan atau pengurangan kawasan. Jika bahan mempunyai kemuluran yang rendah, bahagian itu boleh retak semasa strok membentuk. Bahan yang lebih keras memerlukan lebih banyak daya, yang mendorong mesin lebih dekat kepada tan terkadarnya. Kadar pengerasan kerja juga penting kerana bahan yang mengeras dengan cepat mungkin memerlukan langkah penyepuhlindapan antara peringkat pembentukan.
| bahan | Aplikasi Biasa | Pemanjangan | Kesukaran Membentuk | Nota |
|---|---|---|---|---|
| Keluli karbon rendah | Pengikat, kurungan | 25-45% | Mudah | Kekuatan rendah, kemuluran tinggi |
| Keluli karbon sederhana | Bahagian struktur | 15-25% | Sederhana | tinggier force, careful die design |
| Tahan karat 304 | Bahagian tahan kakisan | 40-50% | Sederhana | Kerja mengeras dengan cepat, tonase yang lebih tinggi |
| Aluminium 6061 | Komponen ringan | 12-20% | Sederhana | Pelinciran kritikal, tonase lebih rendah |
| Tembaga CuZn37 | Terminal elektrik | 15-30% | Mudah | Kebolehbentukan yang sangat baik, mengurangkan kehausan alatan |
| Titanium Gred 2 | Bahagian aeroangkasa | 20-25% | Keras | tinggi tonnage, tooling life risk |
Sebelum memuktamadkan pilihan bahan, minta pereka cetakan anda untuk mengesahkan bahawa bahagian itu boleh dihasilkan dalam tan dan lejang mesin yang dipilih. Ia juga bernilai menyemak bahawa kekuatan hasil bahan tidak melebihi had praktikal untuk akhbar yang anda sedang pertimbangkan.
Mesin pembentuk sejuk membawa satu set faedah khusus yang menjadikannya menarik untuk pengeluaran volum tinggi. Memahami faedah ini membantu anda mewajarkan pelaburan kepada pasukan operasi anda dan jabatan kewangan anda.
Pembentukan sejuk bukanlah penyelesaian yang tepat untuk setiap bahagian, dan mengabaikan hadnya boleh menyebabkan kegagalan yang mahal. Risiko berikut harus menjadi sebahagian daripada penilaian anda sebelum anda memberi komitmen kepada mesin.
Risiko ini boleh diurus apabila anda memilih mesin dengan kapasiti dan ketegaran yang mencukupi. Salah satu cara terbaik untuk melindungi pelaburan anda ialah mengira daya pembentuk dengan tepat dan kemudian membeli mesin penekan dengan margin kapasiti terbina dalam.
Proses keputusan harus bermula dengan bahagian, bukan dengan mesin. Sebaik sahaja anda mengetahui geometri bahagian, bahan, dan kadar pengeluaran yang diperlukan, anda boleh bekerja melalui urutan pilihan yang logik.
Kira daya yang diperlukan untuk menyejukkan bahagian khusus anda sebelum anda membandingkan mesin. Gunakan pengiraan daya membentuk berdasarkan bahan, keratan rentas dan geseran. Tanya pembekal die anda untuk anggaran juga. Kemudian pilih akhbar yang memberi anda sekurang-kurangnya 15 hingga 20 peratus lebih tan daripada keperluan yang dikira.
Untuk penyemperitan, syiling dan pembentukan sejuk ubah bentuk tinggi, penekan jenis togol adalah padanan yang lebih baik. Jika anda hanya melakukan gangguan cetek, penekan engkol mungkin berfungsi, tetapi anda masih perlu mengesahkan bahawa daya yang ada berhampiran pusat mati bawah adalah mencukupi.
Kesilapan biasa ialah membeli mesin penekan tonase terbesar yang anda mampu. Penekan yang lebih besar mempunyai katil yang lebih besar, penggunaan tenaga yang lebih tinggi dan kitaran yang lebih perlahan. Mesin 260 tan mungkin lebih produktif daripada mesin 850 tan untuk bahagian kecil, semata-mata kerana ia lebih mudah untuk mengautomasikan dan lebih pantas untuk dikitar.
Jangan bergantung pada penarafan tan maksimum sahaja. Minta pengilang untuk lengkung daya yang menunjukkan berapa banyak daya tersedia pada pelbagai jarak di atas pusat mati bawah. Ini akan memberitahu anda sama ada akhbar boleh mengendalikan keperluan pengisian cetakan khusus anda.
Penebuk dan acuan mesti dibina untuk mengendalikan bahan dan ubah bentuk yang diperlukan. Jika anda membentuk keluli berkekuatan tinggi, minta mesin dengan kelajuan slaid boleh laras dan bingkai tegar. Periksa sama ada panduan slaid dikeraskan dan boleh diganti, dan sama ada sistem pelinciran meliputi semua titik haus pembentukan dalam.
Bahagian pembentuk sejuk selalunya memerlukan antara muka perkakas tersuai, sistem lenting dan mekanisme penyusuan. Pengilang harus dapat menampung dimensi bukan standard dan keperluan proses. Pembekal yang hanya menawarkan model standard mungkin tidak sesuai dengan reka letak barisan pengeluaran anda atau pelan automasi anda.
Untuk pembentukan berbilang peringkat dan pengeluaran serba boleh, penekan togol 400 tan menawarkan lejang yang seimbang dan keupayaan ubah bentuk yang lebih tinggi. Ini adalah jalan tengah yang berguna untuk tumbuhan yang menghasilkan campuran saiz dan memerlukan mesin yang boleh mengendalikan kedua-dua operasi pembentukan cetek dan dalam.
 Togol Penempaan Sejuk 400 tan dengan Strok Seimbang Penekan togol 400 tan menyediakan kapasiti 4000 kN dan pukulan boleh laras 160 atau 180 mm, sesuai untuk proses berbilang peringkat seperti mengecewakan dan membuat syiling pada meja kerja 550x660 mm, dengan pelarasan slaid elektrik untuk persediaan. Lihat Produk →
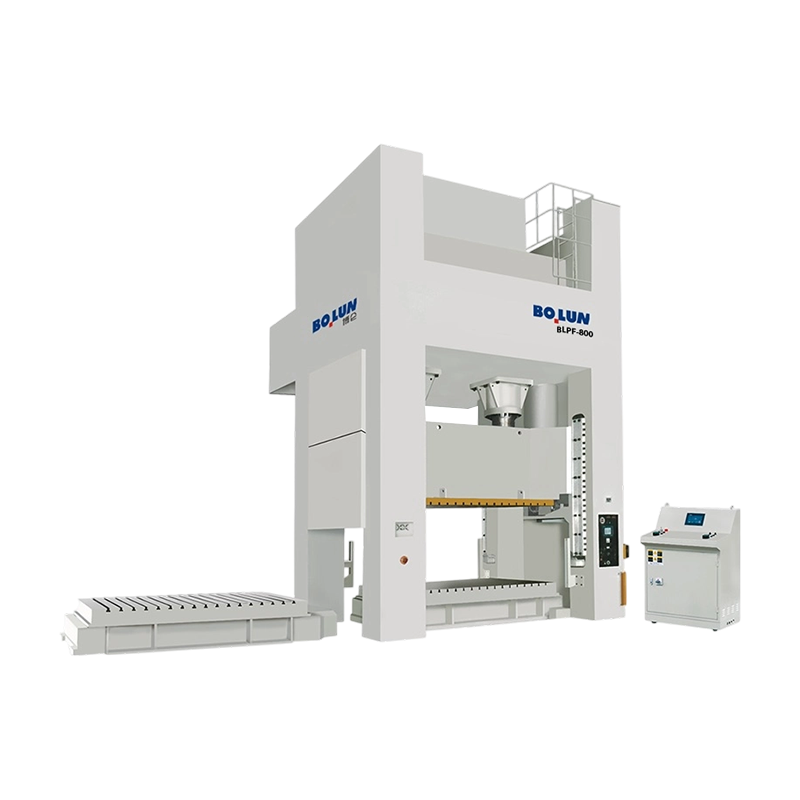
Untuk kerja tugas berat berkekuatan industri, penekan togol 850 tan memberikan tonase tertinggi dalam kelas dan sesuai dengan bahagian yang memerlukan ubah bentuk yang besar pada keratan rentas yang besar. Mesin dalam julat ini biasanya dipilih untuk komponen struktur volum tinggi dan pengikat besar.
 Tekan Togol Tugas Berat 850 tan untuk Pembentukan Beban Tinggi Mesin penekan 850 tan tugas berat ini mempunyai rangka tegar, meja kerja 600x700 mm, dan lejang tekanan 8 mm, sesuai untuk menuntut bahagian automotif dan jentera, dengan pelinciran bersepadu dan keselamatan fotoelektrik. Lihat Produk →
Mesin pembentuk sejuk ialah pelaburan modal yang sepatutnya berkhidmat kepada kilang anda selama lima belas hingga dua puluh tahun. Spesifikasi teknikal penting, tetapi keupayaan pembekal untuk menyokong mesin sepanjang hayatnya juga penting.
Tanya tentang pesongan bingkai, selari slaid dan spesifikasi kelegaan. Minta sijil ujian beban dan pensijilan bahan untuk rangka, aci engkol dan pautan togol. Semak keupayaan pemesinan dan pemasangan pengeluar. Pembekal dengan sistem pengeluaran dalaman boleh mengawal kualiti lebih baik daripada syarikat perdagangan yang hanya memasang komponen sumber luar. Nasihat teknikal yang anda terima sebelum pembelian dan maklum balas yang anda terima selepas kerosakan kedua-duanya bergantung pada pasukan kejuruteraan yang sama di pengeluar akhbar .
Sahkan stok alat ganti dan masa memimpin. Jika bahagian kritikal gagal dan anda perlu menunggu enam minggu untuk penggantian, barisan pengeluaran anda akan berhenti. Tanya tentang syarat jaminan, sokongan pemasangan, latihan pengendali dan jadual penyelenggaraan pencegahan. Sahkan bahawa pengilang boleh mengendalikan alatan bukan standard, pilihan motor atau sistem suapan automasi. Pembekal yang menawarkan perkhidmatan sehenti dari reka bentuk melalui pemasangan akan menjimatkan masa dan wang anda apabila mesin sudah berada di atas lantai anda.
Setelah mesin dipasang dan berjalan, jaminan kualiti memastikan pengeluaran anda stabil. Pembentukan sejuk menghasilkan bahagian yang boleh berulang, tetapi kebolehulangan itu bergantung pada perkakas, suapan bahan dan keadaan mesin.
Mesin pembentuk sejuk yang diselenggara dengan baik dengan perkakas terkawal dan suapan bahan boleh menghantar berpuluh juta bahagian setiap dekad dengan masa henti yang minimum.
Mesin pembentuk sejuk yang anda beli hari ini akan berjalan selama beberapa dekad jika anda memilih spesifikasi yang betul. Mulakan dengan bahagian. Kira daya, sahkan pukulan, sahkan ketinggian dadu, dan semak kawasan meja. Kemudian lihat di luar lembaran data pada ketegaran mesin, reka bentuk pautan togol dan keupayaan perkhidmatan pembekal. Mesin togol 400 tan yang dibina dengan baik dan disokong dengan baik bernilai lebih daripada mesin yang lebih besar yang sukar diselenggara. Jika anda menilai mesin pembentuk sejuk secara sistematik, anda akan mengelakkan kesilapan pembelian yang paling biasa: membeli terlalu sedikit tonase, mengabaikan pesongan bingkai dan mengabaikan kepentingan daya ejector dan akses mati. Peralatan yang betul akan memastikan lantai pengeluaran anda berjalan lancar, dengan kadar sekerap yang lebih rendah dan kualiti bahagian yang lebih konsisten daripada yang boleh anda capai dengan kaedah pembentukan lain.


Pengilang pengikat bersaiz sederhana baru-baru ini menghadapi masalah bias...
Dua mesin penekan boleh membawa papan nama 200 tan dan masih menghasilkan ...
Sebuah kilang pengikat di Taizhou menerima permintaan daripada pembekal pe...
Jawapan Ringkas: Jenis Bingkai Mana Yang Sesuai dengan Kerja Anda ...
Pembeli yang membandingkan mesin penekan celah terbuka 45 tan untuk garisa...
Die penempaan sejuk jarang mengumumkan kegagalannya lebih awal. Suatu hari...
Hubungi Kami

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Jalan Linjiang Timur, Xiaren, Bandar Jinting, Bandar Shengzhou, Wilayah Zhejiang, China
sedia untuk Bermula?
Get in Touch

Sekarang!
ZHEJIANG BOLUN

